Wickelabweichungen und Grate sind die beiden häufigsten Qualitätsprobleme beim Heißprägefolienschneiden. Sie treten selten allein auf: Ein Grat, der durch ein verschlissenes Messer entsteht, kann sich an einer Führungsrolle festsetzen und die Bahn aus der Führung bringen, während ein schräg in den Schneidkopf einlaufender, abgelenkter Streifen die Klinge ungleichmäßig belastet und neue Grate erzeugt. Werden diese Probleme getrennt behandelt, führt dies oft zu provisorischen Lösungen, die innerhalb weniger Stunden versagen.
Dieser Leitfaden erläutert die Hauptursachen und die in der Praxis erprobten Korrekturmaßnahmen für beide Probleme und folgt dabei der gleichen Inspektionsreihenfolge, die auch erfahrene Bediener anwenden: zuerst die mechanische Ausrichtung, dann die Spannungsstabilität und zuletzt die elektrische Korrektur.
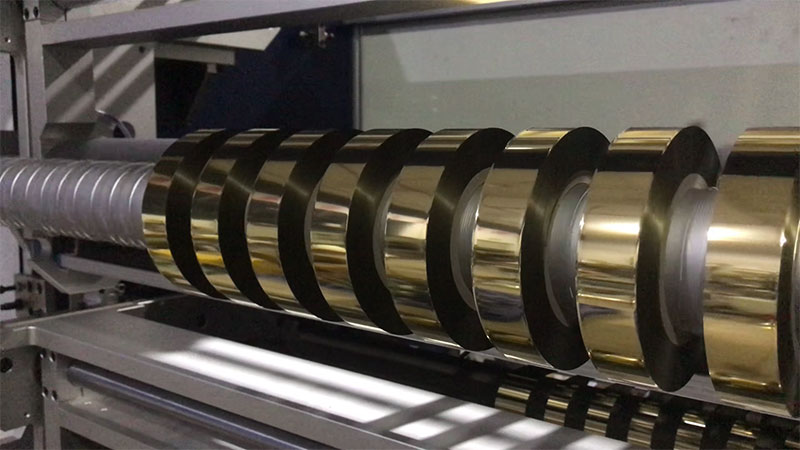
Warum sich Kletten bilden und wie man sie verhindert
Grate auf Heißprägefolie zeigen sich als fadenförmige Auswüchse, ein sägezahnartiges Muster oder sichtbare Ablagerungen entlang der Schnittkante. Da Heißprägefolie typischerweise 6–20 µm dick ist und ein PET-Substrat aufweist, führt selbst ein mikroskopischer Klingendefekt zu einem unverhältnismäßig stark sichtbaren Fehler.
Beginnen Sie mit der Klinge, nicht mit den Einstellungen. Stumpfe oder beschädigte Klingen sind die häufigste Ursache. Eine abgenutzte Schneide schneidet nicht mehr sauber, sondern reißt die Folie ein, wodurch Mikrorisse entstehen, die sich bei der weiteren Handhabung zu Graten oder Brüchen ausweiten. Überprüfen Sie Ober- und Unterklinge bei ausreichendem Licht auf Beschädigungen.
Die Überlappung der Klingen und der seitliche Abstand müssen der Folienstärke entsprechen. Beim Heißprägen von Folien beträgt die vertikale Überlappung zwischen oberer und unterer Klinge typischerweise 0,5 bis 1,5 mm, wobei bei dünneren Materialien der untere Bereich gewählt wird. Der seitliche Abstand sollte 0,03–0,08 mm betragen – etwa die Dicke eines DIN-A4-Blatts. Bei Folien unter 12 µm ist eine möglichst geringe Toleranz anzustreben: gerade ausreichend, um einen sauberen Schnitt ohne Quetschen des Materials zu gewährleisten.
Der Rundlauf der Sägeblattwelle ist ein ebenso wichtiger, aber oft übersehener Faktor. Messen Sie den Radialschlag an der Sägeblattkante mit einer Messuhr. Überschreitet er 0,02 mm, muss die Welle kalibriert oder das Lager überprüft werden. Auch eine rundlaufende Welle mit einem beschädigten Sägeblatt erzeugt Grate; beides muss behoben werden.
Statische Elektrizität verstärkt jede andere UrsacheBeim Hochgeschwindigkeitsschneiden von Heißprägefolie erzeugt die Kunststofffolie als Trägermaterial rasch statische Aufladung. Diese zieht Folienstaub und -rückstände direkt an die Schnittkante, wo sie sich festsetzen und einen Grat bilden. Installieren Sie daher Antistatikleisten oder Ionisationsdüsen unmittelbar vor und nach dem Schneidgerät und stellen Sie sicher, dass der Erdungswiderstand der Maschine unter 4 Ω liegt. Ohne Antistatik-Unterdrückung entstehen selbst bei perfekt geschärften Klingen raue Schnittkanten.
Der Zustand der Walzen ist wichtiger, als die meisten Bediener annehmen.Fremdkörper, eingetrockneter Klebstoff oder Oberflächenbeschädigungen an den Führungswalzen verursachen lokale Druckschwankungen, die den Materialtransport beim Eintritt in die Schneidzone beeinträchtigen. Reinigen Sie die Walzen täglich mit einem sauberen, fusselfreien Tuch und tauschen Sie Gummidruckwalzen aus, die Verhärtungen oder Abflachungen aufweisen.
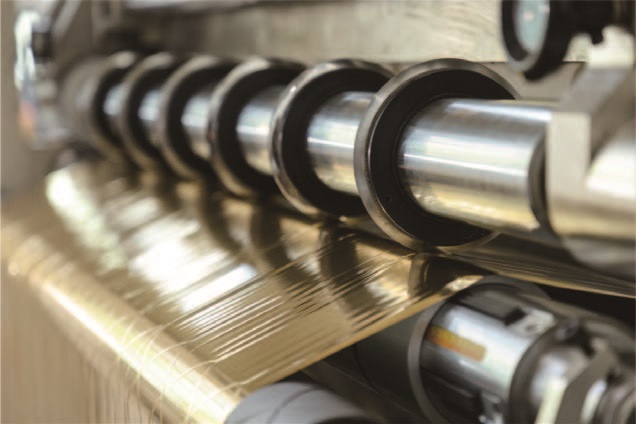
Wicklungsabweichungen erkennen, bevor sie zu Schrott werden.
Wickelabweichungen – oft auch als „Turmwicklung“ oder, bei starker Ausprägung, als „Teleskopwicklung“ bezeichnet – äußern sich in unebenen Endflächen, wobei die einzelnen Streifen axial gegeneinander verschoben sind. Bei Heißprägefolie, deren Material nahezu keine Biegesteifigkeit aufweist, führt selbst eine geringfügige Spannungsschwankung zu sichtbaren Fehlausrichtungen.
Überprüfen Sie zuerst die „Augen“ des Korrektursystems.Fotoelektrische oder Ultraschallsensoren, die den Bahnrand erfassen, sind anfällig für Verschmutzungen. Folienstaub und Klebstoffpartikel aus der Luft setzen sich auf der Sensorlinse ab und führen dazu, dass das Korrektursystem die Kantenreferenz verliert. Reinigen Sie die Sensorlinsen regelmäßig, positionieren Sie den Sensor in der Mitte des Folienrandes und stellen Sie einen Totbereich von ca. ±1 mm ein, um ein ständiges Oszillieren der Korrekturwalze zu verhindern.
Parallelität der Führungsrollen prüfenWenn eine Führungsrolle auch nur geringfügig nicht parallel zur Wickelwellenachse verläuft, erfährt die Folie eine kontinuierliche axiale Kraft und wandert zur Seite. Überprüfen Sie die Parallelität entlang des Bahnverlaufs mithilfe eines Laser-Ausrichtwerkzeugs oder der Schnurmethode. Die zulässige Toleranz beträgt in der Regel ≤ 0,2 mm/m, bei hochpräzisen Anwendungen wird eine Toleranz von ≤ 0,05 mm/m angestrebt. Prüfen Sie außerdem die Rollenoberflächen auf ungleichmäßigen Verschleiß oder anhaftende Verunreinigungen, da diese unterschiedliche Reibung erzeugen und die Bahn zur Seite mit der höheren Reibung verschieben.
Spannungsstabilität ist die versteckte UrsacheViele Bediener justieren den Korrektursensor wiederholt, ohne den Spannungsregelkreis zu berücksichtigen. Die Abweichung tritt wieder auf, sobald sich die Bandgeschwindigkeit ändert. Heißprägefolie erfordert einen Spannungsbereich von ca. 1,5–3 N/mm², der anhand der Foliendicke und der Herstellerangaben eingestellt wird. Zwei Fehlerarten sind häufig:
• Spannung zu niedrig:Der Folienstreifen vibriert oder wandert innerhalb der Schneidzone, was zu welligen Kanten und ungleichmäßiger Wicklung führt.
• Spannung zu hoch:Die Folie dehnt sich elastisch, und wenn die Spannung am Wickelkern nachlässt, ziehen sich die gedehnten Lagen ungleichmäßig zusammen, was zu einem Verrutschen zwischen den Lagen führt.
Ein einfacher Test bei niedriger Geschwindigkeit zeigt die Gleichmäßigkeit der Spannung: Fahren Sie mit 10–20 m/min und vergleichen Sie manuell die Spannung der einzelnen Schlitzstreifen. Fühlen sich die mittleren Streifen straffer an als die Randstreifen, muss der Winkel der Nivellierwalze oder die Kegeleinstellung angepasst werden.
Der Abwickelständer muss rechtwinklig und sicher sein.Eine undichte oder ungleichmäßig greifende Luftwelle kann dazu führen, dass sich die Mutterrolle beim Abwickeln leicht verschiebt. Prüfen Sie, ob die Luftwelle den Druck hält – ein Druckabfall von mehr als 0,05 MPa innerhalb von fünf Minuten deutet auf eine Undichtigkeit hin. Die Mutterrolle muss mittig auf der Welle sitzen; eine außermittige Rolle verursacht seitliche Schwingungen, die kein nachgeschaltetes Korrektursystem vollständig beseitigen kann.
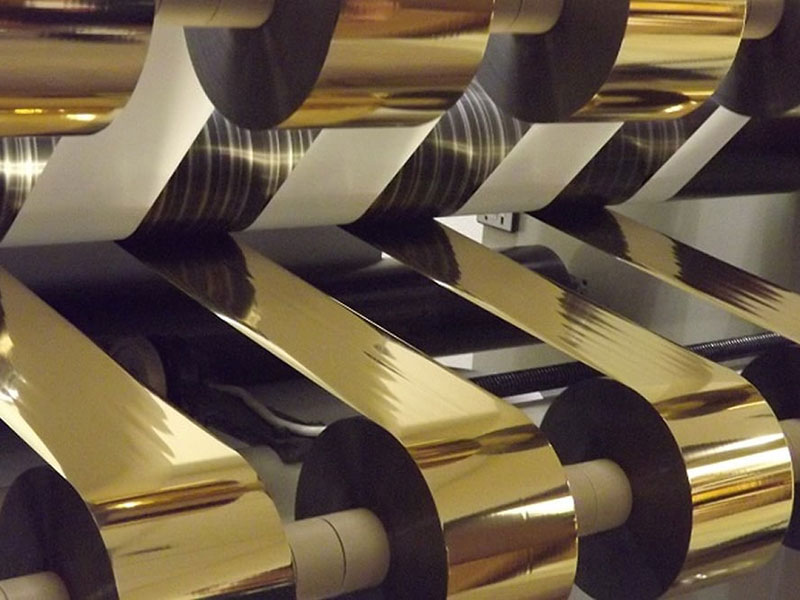
Die Wechselwirkung zwischen Graten und Abweichung
Diese beiden Fehler bilden eine Rückkopplungsschleife, die den Bediener im Kreis herumführen kann, wenn der Zusammenhang nicht erkannt wird. Grate lösen sich ab. Diese Ablagerungen setzen sich auf Führungsrollen und Sensorlinsen ab. Verschmutzte Rollen und Sensoren führen zu Materialabdrift. Eine abdriftende Bahn tritt schräg in den Schneidkopf ein, wodurch die Kraft auf eine Seite des Messers konzentriert wird. Diese ungleichmäßige Kraft beschleunigt den Messerverschleiß und erzeugt weitere Grate.
Um diesen Kreislauf zu durchbrechen, ist eine vollständige Inspektionssequenz anstelle einzelner Justierungen erforderlich: Reinigung des gesamten Bahnverlaufs, Prüfung und Korrektur des Klingenzustands, Überprüfung der Ausrichtung der Führungswalzen, Stabilisierung der Bahnspannung und anschließende Validierung des Korrektursystems. Die Justierung nur eines Elements dieser Kette führt oft zu einer Verbesserung, die sich innerhalb einer Produktionsschicht wieder zurückbildet.
Ein präventiver Rhythmus, der funktioniert
Die Bediener, die eine gleichbleibende Schnittqualität erreichen, betrachten die Wartung als planmäßige Aktivität und nicht als Reaktion auf einen Fehler.
TäglichReinigen Sie die Klingenkanten, Führungsrollen und Sensorlinsen. Prüfen Sie die Klinge auf offensichtliche Ausbrüche. Stellen Sie sicher, dass der Luftdruck 0,5–0,7 MPa beträgt und entleeren Sie die Kondenswasserabscheider.
WöchentlichReinigen Sie alle Bahnführungswalzen mit wasserfreiem Alkohol. Überprüfen Sie das Ansprechverhalten des Spannsystems durch einen kurzen Beschleunigungs- und Verzögerungszyklus. Prüfen Sie den festen Sitz der Messerhalterschrauben und der Kupplung.
MonatlichKalibrieren Sie den Rundlauf der Schaufelwelle und die Parallelität der Walzen. Überprüfen Sie den Nullpunkt des Spannungssensors. Prüfen Sie die Funktion der Magnetpulverkupplung bzw. -bremse, da diese Komponenten mit der Zeit verschleißen und Spannungsdrift verursachen, die leicht anderen Ursachen zugeschrieben werden kann.
VierteljährlichWechseln Sie die Sägeblätter nach der Schnittlänge und nicht aufgrund sichtbarer Schäden. Ein Sägeblatt, das bei oberflächlicher Betrachtung noch einsatzfähig erscheint, kann bereits minderwertige Schneidkanten aufweisen, die im weiteren Verlauf zum Versagen führen.
Führen Sie ein Protokoll über Fehler, Spannungseinstellungen und Materialchargennummern. Muster lassen sich schnell erkennen – beispielsweise Dickenschwankungen eines bestimmten Folienlieferanten, saisonale Schwankungen der Luftfeuchtigkeit, die statische Aufladung verschlimmern, oder eine Spannungseinstellung, die nur bei schmalen Aufträgen versagt.
Wann Sie den Kundendienst rufen sollten
Die meisten Probleme mit Gratbildung und Abweichungen lassen sich durch die oben beschriebenen mechanischen und spannungstechnischen Korrekturen beheben. Besteht das Problem weiterhin, nachdem der Klingenwechsel, die Walzenausrichtung, die Spannungskalibrierung und die statische Entzerrung überprüft wurden, liegt die Ursache möglicherweise in tieferliegenden mechanischen Problemen: verschlissene Schneidwellenlager, eine verbogene Führungsrolle oder ein Korrekturaktuator mit zu viel Spiel. In diesen Fällen ist eine Reparatur durch den Hersteller und keine Justierung vor Ort erforderlich.
Der zuverlässigste Weg zu gleichbleibender Qualität führt über die Betrachtung der Schneidemaschine als integriertes System. Selbst ein perfekt schneidendes Messer auf einer falsch ausgerichteten Maschine erzeugt Grate. Ein Korrektursystem, das bei instabiler Spannung einwandfrei arbeitet, führt dennoch zu Wickelfehlern. Werden die Grundlagen der Reihe nach behoben, ergeben sich Schnittqualität und Wickelgleichmäßigkeit von selbst.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Kaltfolienschneider
 Kartendruckband-Aufwickler
 Kartendruckbandschneider
 Heißprägefolien-Schneidemaschine
 Holographischer Folienschneider
 Digital Enhancement Folienschneider
 Heißprägefolienschneider RSDS7H 1350 PLUS
 Heißprägefolienschneider (RSDS7H) 1350






