Heißfolienprägung und Schneiden sind entscheidende vorgelagerte Schritte im Prägeprozess, deren Qualität maßgeblich den Erfolg nachfolgender Heißprägeprodukte bestimmt. In der Branche gilt der Grundsatz „30 % heiß, 70 % geschnitten“, und die Schnittqualität hängt fast ausschließlich von der Spannungsregelung ab. Heißprägefolie besteht üblicherweise aus PET als Basismaterial und ist nur 12–30 µm dick. Ihre Oberfläche ist mit einer Trennschicht, einer Farbschicht, einer Aluminiumbeschichtung und einer Klebeschicht laminiert. Aufgrund ihrer dünnen Struktur und der spröden Beschichtung reagiert sie deutlich empfindlicher auf mechanische Belastungen als herkömmliche Verpackungsfolien. Zu hohe Spannung führt zu Dehnung und Verformung des Substrats, Rissen in der Beschichtung und Fehlausrichtung der Hülse beim Heißprägen des Endprodukts. Ist die Spannung hingegen zu gering, lockern sich die Rollen, die Enden werden uneben, und es können sich sogar Falten bilden, die an einen Chrysanthemenkern erinnern. Eine noch größere Herausforderung besteht darin, die Schneidgeschwindigkeiten von den traditionellen hundert Metern pro Minute auf 300–500 m/min zu steigern. Spannungsschwankungen im Millisekundenbereich können irreversible Qualitätsrisiken bei Tausenden von Metern Folienbändern verursachen. Daher hat sich die Technologie zur Spannungsregelung längst von der naiven Vorstellung des „Folienspannens“ zu einem dynamischen, servogesteuerten Regelsystem entwickelt, das den gesamten Prozess des Abwickelns, Spannens und Aufwickelns abdeckt.
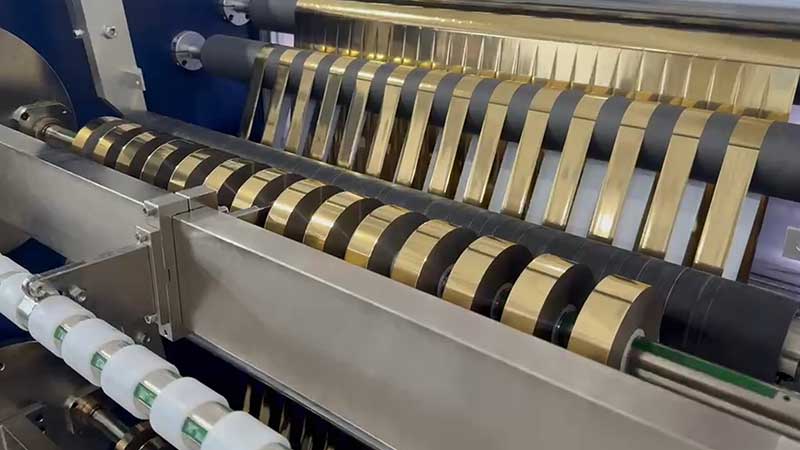
Abwicklungsbereich: Verjüngungsschutz und Störungsisolierung
Das Abwickeln markiert den Beginn der Spannung und ist gleichzeitig der Abschnitt, in dem sich der Durchmesser am stärksten ändert. Vom Vollkern bis zum Hohlkern ist der Spulendurchmesser um ein Vielfaches, oft sogar mehr als zehnmal so groß wie üblich, und das Trägheitsmoment ändert sich signifikant. Kann das Abwickelende nicht in Echtzeit angepasst werden, werden Spannungsschwankungen direkt auf den Schneidkopf übertragen und verursachen Maßabweichungen beim Schneiden oder Faltenbildung im Material. Herkömmliche Lösungen nutzen meist Magnetpulverbremsen, um ein Gegendrehmoment zu erzeugen und eine stufenlose Einstellung durch Anpassen des Erregerstroms zu erreichen. Die Steuerungslogik strebt jedoch keine „konstante Spannung“ an – im Gegenteil, das Abwickelende erfordert eine Anti-Konus-Regelung: Mit abnehmendem Spulendurchmesser sinkt das Bremsmoment automatisch gemäß einer voreingestellten Kurve, um sicherzustellen, dass die Folie beim Abtrennen von der Mutterrolle eine ähnliche Oberflächenspannung aufweist. Sinkt das Bremsmoment nicht mit dem Spulendurchmesser, wird die untere Lage der großen Spule leicht überdehnt, und es entstehen beim Abwickeln Längsstreifen. Die Referenzspannung zum Abwickeln von Heißprägefolie liegt üblicherweise im Bereich von 3 N bis 8 N. Bei hohen Geschwindigkeiten kann die seitliche Schwingung um 5–10 % zunehmen. Sobald jedoch Längsdehnungslinien sichtbar werden, müssen diese umgehend korrigiert werden. Darüber hinaus müssen die Abwickelkorrektur und die Spannungsregelung funktional entkoppelt sein. Lichtschranken erfassen die Position der Rollenkante und steuern die seitliche Bewegung des Abwickelsitzes. Eine zu langsame Korrekturreaktion kann zu einer Anhäufung von Abweichungen führen, während zu hohe Kraft neue Schlangenlinienschwingungen auslösen kann. Beide Systeme tragen dazu bei, einen stabilen Eingangspunkt für die Grundspannung zu gewährleisten.
Wickelbereich: Strategie zur Verjüngungsreduzierung und Segmentierung
Das Aufwickeln ist der letzte Schritt zur Beurteilung der Schneidqualität. Beim Aufwickeln vergrößert sich der Durchmesser von hohl zu voll. Wird die Spannung konstant gehalten, komprimiert das äußere Material kontinuierlich die innere Schicht. Im besten Fall gleitet die Stirnfläche, im schlimmsten Fall wird der Kern zu chrysanthemenartigen Falten zusammengedrückt. Daher ist die Kegelspannungsregelung beim Heißprägefolienwickeln Standard: Die Spannung nimmt mit zunehmendem Durchmesser gemäß einer voreingestellten Kurve ab. Der Kegelkoeffizient von Heißprägefolie liegt üblicherweise zwischen 0,5 und 0,8, wobei die Anfangsspannung auf 8–12 % der Bruchspannung des Materials und die Endspannung auf 40–70 % des Anfangswerts eingestellt wird. Eine präzisere Lösung ist die segmentierte Steuerung: Der Anfangsbereich (Walzendurchmesser 0–20 %) sorgt für einen glatten und passgenauen Kern mit geringerer Spannung. Abschnitte mit konstanter Spannung (20–70 %) gewährleisten einen stabilen Zwischenlagendruck. Der Abschnitt mit abnehmender Spannung (70–100 %) reduziert die Spannung schrittweise, um den zusätzlichen Kompressionseffekt durch das Eigengewicht des äußeren Rings auf die innere Schicht auszugleichen. Der Wert dieser segmentierten Strategie liegt in der Erkenntnis, dass die mechanischen Anforderungen in den verschiedenen Phasen des Wickelprozesses grundlegend unterschiedlich sind und eine einzige Kegelkurve mit fester Steigung nicht gleichzeitig die beiden Ziele der Kernverbindung und der Verhinderung des Lösens der äußeren Schicht erfüllen kann.
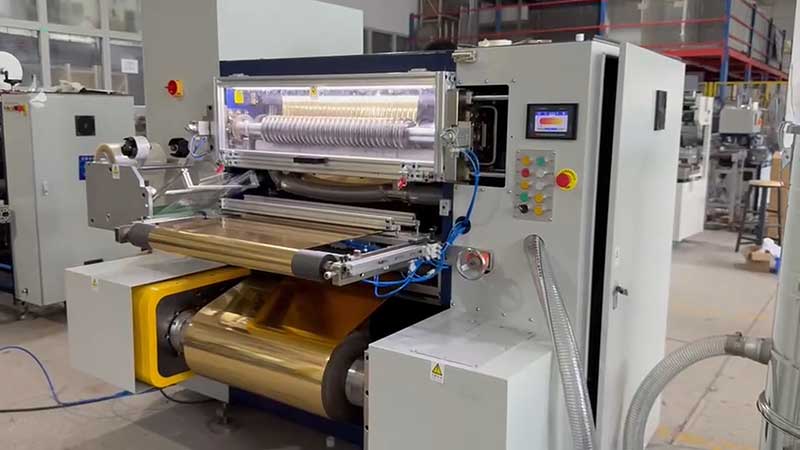
Kopplung von Druckrollen und Spannung: eine unterschätzte synergistische Dimension
Die Spannungsregelung funktioniert nicht isoliert. Die Andruckwalze presst die Folie auf den Kern, verdrängt die Luft zwischen den Lagen und sorgt für die nötige Reibung. Zwischen ihrem Zustand und der Spannungseinstellung besteht eine enge Verknüpfung. Sind die Achse der Andruckwalze und der Wickelwelle nicht parallel und die Druckabweichung überschreitet 0,05 mm/m, ist die Folienoberfläche einseitig straff und auf der anderen Seite locker, wobei die lockere Seite leicht Falten wirft. Auch die Walzenhärte ist entscheidend: Zu harte Walzen können geringe Schwankungen der Foliendicke nicht ausgleichen, während zu weiche Walzen sich leicht verformen und eine ungleichmäßige Druckverteilung verursachen. Für Heißprägefolien werden Walzenoberflächen aus Polyurethan oder Nitrilkautschuk mit einer Shore-Härte von 60–75 empfohlen. Ein weiterer, oft übersehener Aspekt ist die zeitliche Abstimmung von Druck und Spannung. Zu Beginn des Wickelvorgangs ist der Spulendurchmesser klein, wodurch ein hoher Anpressdruck zum Verdrängen der Luft erforderlich ist; im späteren Verlauf nimmt der Durchmesser zu, und der Anpressdruck sollte allmählich abnehmen. Wenn die Spannungskonus abnimmt, der Walzendruck aber hoch bleibt, entsteht ein widersprüchlicher Zustand aus „niedriger Außenspannung und hohem Walzendruck“. Dies ist die eigentliche Ursache vieler Faltenfehler und nicht nur eine fehlerhafte Spannungseinstellung. Daher verfügen moderne Schneidemaschinen über einen schwimmend gelagerten Druckwalzenmechanismus. Dieser passt seine Position automatisch an Änderungen des Spulendurchmessers an, hält den Wickelwinkel und den Anpressdruck konstant und koppelt Walzendruck und Wickelspannung proportional, um diesen Widerspruch aufzulösen.
Reaktionsgeschwindigkeit: von PID-Verzögerung bis hin zu geschlossenen Regelkreisen im Millisekundenbereich.
Egal wie ausgeklügelt die Verjüngungskurve gestaltet ist, wenn die Steuerung nicht mit den Geschwindigkeitsänderungen mithalten kann, scheitern alle Strategien. Herkömmliche Schneidemaschinen nutzen PID-Algorithmen zur Spannungsregelung mit Reaktionszeiten von 200–500 ms. Im Gegensatz dazu benötigt das Heißprägefolienschneiden nur wenige Sekunden vom Start bis zu einer Geschwindigkeit von 500 m/min. Wenn eine Materialrolle die Endverbindungen passiert, breiten sich Spannungsstörungen innerhalb von 50 ms über den gesamten Bandweg aus. Das bedeutet, dass der PID-Korrekturbefehl noch nicht ausgegeben wurde und die Störungen bereits zu Faltenbildung oder Lockerung am Aufwickelende geführt haben. Die neue Generation überwindet diesen Engpass in zweierlei Hinsicht: Am Ausführungsende kommt ein Direktantriebsmotor mit integriertem Rotor und Spule zum Einsatz, wodurch Getriebespiel und elastische Verformungen der Kupplung eliminiert werden. Die mechanische Zeitkonstante auf der Abwickelseite wird von 80 ms auf 12 ms reduziert, und die Verzögerung zwischen Spannungsanpassungsbefehl und Drehmomentausgabe wird auf unter 5 ms verkürzt. Der Regelalgorithmus verwendet eine dreischichtige, verschachtelte Struktur aus Strom-, Drehzahl- und Spannungsregelung. Die Stromregelung steuert mit einer Reaktionszeit von unter 1 ms direkt das Drehmoment, während die Drehzahlregelung mit einer Reaktionszeit von unter 5 ms Störungen durch Drehzahlschwankungen kompensiert. Das äußerste Overlay-Modell prognostiziert die erforderliche Drehmomentänderung und berechnet sie im Voraus anhand von Änderungen des Spulendurchmessers und der Beschleunigungs-/Verzögerungskurven. Messdaten zeigen, dass die herkömmliche PID-Lösung bei einem Geschwindigkeitsabfall von 500 m/min auf 300 m/min eine Überschwingspannung von ca. 3,5 N und eine Erholungszeit von ca. 400 ms aufweist, während die Lösung mit Vorsteuerung und zwei geschlossenen Regelkreisen lediglich eine Überschwingspannung von 0,8 N und eine Erholungszeit von ca. 80 ms erreicht. Dieser Unterschied ist entscheidend dafür, ob der Folienstreifen beim Hochgeschwindigkeitsschneiden reibungslos durchläuft oder reißt.
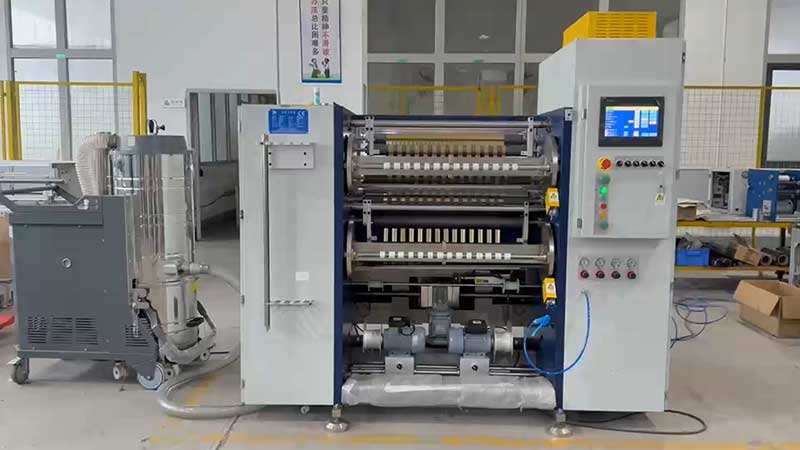
Materialverträglichkeit: Es gibt keine universelle Spannungsformel.
Die Heißprägung von Goldfolie erfolgt nicht aus einem einzigen Material. PET-Substratfolie zeichnet sich durch hohe Festigkeit und gute Stabilität aus und hält hohen Spannungen stand. Papierbasierte Folie ist relativ weich und lässt sich leicht dehnen und verformen, weshalb geringe Spannungen erforderlich sind, um die Stabilität zu gewährleisten. Transferfolien und Laserfolienbeschichtungen weisen komplexe Strukturen auf und reagieren äußerst empfindlich auf Spannungsschwankungen, weshalb geschlossene Regelsysteme zur Minimierung dieser Schwankungen notwendig sind. Metallisch strukturierte Folienbeschichtungen sind dicker, und zu hohe Spannungen können zum Ablösen der Beschichtung führen. Selbst bei ein und demselben PET-Substratfolientyp unterscheiden sich die Spannungseinstellungen für Dicken von 12 µm und 25 µm deutlich. Daher sind moderne Spannungsregelungssysteme für Schneidemaschinen üblicherweise mit Prozessformel-Managementfunktionen ausgestattet. Diese ermöglichen es dem Bediener, Spannungsparameter und Verjüngungskurven für verschiedene Materialien, Breiten und Dicken voreinzustellen und diese bei Auftragsänderungen mit einem Klick abzurufen, um menschliche Einstellfehler zu reduzieren. Dies mag wie eine Komfortfunktion erscheinen, ist aber in Wirklichkeit die institutionalisierte Erkenntnis, dass „die Spannungsregelung nicht unabhängig von den Materialeigenschaften erfolgen kann“.
Von der aktuellen Regelung in Magnetpulverbremsen bis hin zur Drehmomentreaktion im Millisekundenbereich in Servo-Direktantrieben; von einer einzigen konstanten Spannungseinstellung bis zur Kopplung von segmentierter Kegelform und Walzendruck – die Entwicklung der Spannungsregelungstechnologie für Heißprägefolienschneidemaschinen spiegelt eine grundlegendere Frage wider: Bei der Verarbeitung von spröden Materialien im Mikrometerbereich ist die Grenze zwischen „locker“ und „fest“ extrem schmal, und die wahre Bewährungsprobe für die Technologie besteht darin, die Spannung während dynamischer Hochgeschwindigkeitsprozesse innerhalb dieses schmalen Bereichs stabil zu halten. Mit stetig steigenden Schneidgeschwindigkeiten kann der Einsatz von Edge Computing und KI-gestützter prädiktiver Steuerung die Reaktionszeit weiter auf unter 10 ms reduzieren, doch die Kernlogik bleibt unverändert: Das oberste Ziel der Spannungsregelung ist es, sicherzustellen, dass jede Folienlage beim Wickeln genau die richtige Spannung erhält – weder zu locker noch zu fest – und den Übergang von der breiten Masterrolle zur präzisen schmalen Spule im optimalen Zustand vollzieht.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Kaltfolienschneider
 Kartendruckband-Aufwickler
 Kartendruckbandschneider
 Heißprägefolien-Schneidemaschine
 Holographischer Folienschneider
 Digital Enhancement Folienschneider
 Heißprägefolienschneider RSDS7H 1350 PLUS
 Heißprägefolienschneider (RSDS7H) 1350






