Das Schneiden von Heißprägefolie ist ein unscheinbares, aber fatales Glied in der Verpackungs- und Druckkette. Es befindet sich vorgelagert im Heißprägeprozess, wo die Qualität und Effizienz des Schneidens direkt den Produktionsrhythmus und die Materialkosten der nachgelagerten Heißprägemaschinen bestimmen. Lange Zeit wurden Effizienzsteigerungen in diesem Prozess jedoch fälschlicherweise mit einer Erhöhung der Maschinengeschwindigkeit gleichgesetzt – die Nenngeschwindigkeit der Anlagen wurde zwar von 200 Metern pro Minute auf 500 Meter pro Minute gesteigert, die tatsächliche effektive Leistung wird jedoch häufig durch Materialwechselstillstände, Probeschnitte für die Werkzeuganordnung, Folienbruch und Nachbearbeitung rauer Kanten reduziert.
Echte Effizienzsteigerungen erfordern einen Perspektivenwechsel von „Wie schnell die Maschine läuft“ hin zu „Wie gründlich jeder Meter Folie genutzt wird“. Ersteres bezieht sich auf mechanische Parameter, während Letzteres die Systemleistungsfähigkeit darstellt.

Verschwendet und schnell gegessen
Effizienzverluste beim Heißprägefolienschneiden äußern sich selten als „Geräteausfälle“; viel häufiger verbergen sie sich in einigen alltäglichen Details.
Die Werkzeugauswahl basiert auf Erfahrung, und das Randmaterial ist aus Sicherheitsgründen breit. Beim traditionellen Längsteilen lassen die Bediener oft einen großen Rand an beiden Seiten der Hauptwalze, um die gewünschte Produktbreite zu gewährleisten. Die Materialausnutzung liegt dabei zwischen 85 % und 90 %. Besonders ungünstig sind Aufträge mit schmalen Streifenkombinationen unterschiedlicher Spezifikationen: Manuelle Berechnungen der Werkzeugpositionen erschweren es, alle Kombinationsmöglichkeiten auszuschöpfen, und der Randmaterialverlust verursacht versteckte Kosten.
Stillstände beim Rollenwechsel kosten wertvolle Arbeitszeit. Nach dem Einsatz jeder Masterrolle benötigen selbst Fachkräfte zehn bis zwanzig Minuten für das Einfädeln der Folie, das Ausrichten, die Materialannahme und das erneute Beschleunigen der Geschwindigkeit. Bei zehn Rollenwechseln pro Tag ist die Rolle in gut zwei Stunden verbraucht. Dabei sind die durch ungenaue Materialannahme verursachten Ausschusskosten für das Ausrichten und Probeschneiden noch nicht berücksichtigt.
Spannungsschwankungen erzeugen „unsichtbaren Ausschuss“. Das Basismaterial der Heißprägefolie ist dünn und die Beschichtung spröde; selbst geringe Spannungsschwankungen können Dehnungen, Verformungen oder Faltenbildung verursachen. Diese Defekte treten möglicherweise nicht sofort beim Schneiden auf, können aber in nachfolgenden Heißprägeprozessen zu ungenauem Passen, Fehlprägungen und unvollständiger Prägung führen. Bis das Problem entdeckt wurde, war die gesamte Rolle bereits geschnitten.
Sobald die Folie reißt, muss die gesamte Produktionslinie zurückgesetzt werden. Werkzeugverschleiß, elektrostatische Aufladung, festsitzende Führungsrolle, Alterung der Magnetpulverkupplung – tritt eines dieser Probleme auf, reißt die Folie im Hochgeschwindigkeitsbetrieb sofort, und die gesamte Linie stoppt, um Material nachzuführen. Bei Anlagen mit häufigem Folienbruch ist selbst eine hohe Geschwindigkeit sinnlos.
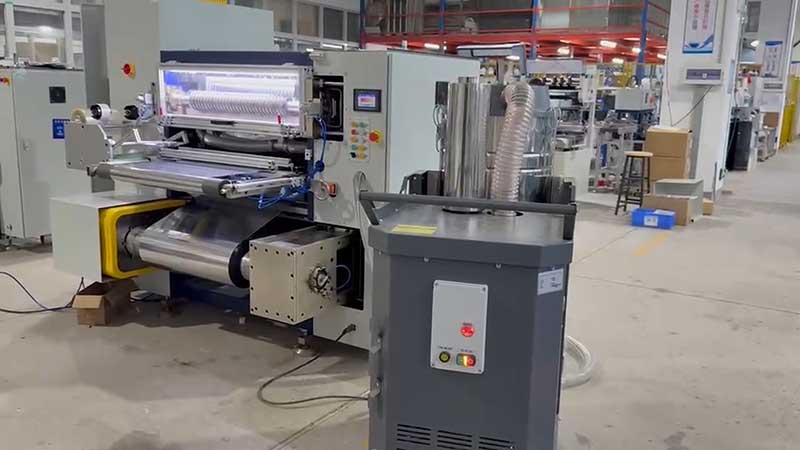
Drei parallele Wege zur Effizienzsteigerung
Um diese Verlustpunkte zu beheben, lassen sich derzeit im Wesentlichen drei praktische Maßnahmen zur Effizienzsteigerung verfolgen: eine optimierte Schaufelanordnung, die Gewährleistung kontinuierlicher Rückstoßänderungen und eine stabilere Spannung. Die Kombination dieser drei Maßnahmen führt zu einer deutlichen Steigerung der effektiven Leistung.
Die intelligente Gestaltung des Werkzeuglayoutprozesses ist der vielversprechendste Bereich zur Verbesserung der Materialausnutzung.Der Kern des KI-Werkzeuglayout-Algorithmus ist einfach: Nach Eingabe der gewünschten Breitenkombination für das Endprodukt wählt das System automatisch alle möglichen Werkzeugpositionen aus, um die Lösung mit dem geringsten Kantenmaterial zu finden. Am Beispiel einer 1500 mm breiten Stromschiene: Beim manuellen Schneiden können über 10 Millimeter Kantenmaterial übrig bleiben, intelligente Algorithmen reduzieren dies jedoch auf unter 2 Millimeter und steigern so die Materialausnutzung von unter 90 % auf über 98 %. Ein fortschrittlicheres System integriert zusätzlich Bildverarbeitung: CCD-Kameras scannen die Folie in Echtzeit und erkennen Farbmarkierungen, Mustergrenzen und sogar Beschichtungsfehler. Beim Schneiden werden Fehlerstellen aktiv umfahren, anstatt sie in das Endprodukt zu entfernen und anschließend im weiteren Produktionsprozess zu suchen und zurückzuholen. Die Effektivität dieser Kombination spiegelt sich deutlich in den Daten wider: Die durchschnittliche Materialausnutzung bei Aufträgen mit mehreren Spezifikationen stieg um vier bis fünf Prozentpunkte, und die Ausschussrate sank von über acht Prozent auf unter vier Prozent.
Die automatische Empfangstechnik überbrückt die „harte Lücke“ der Spulenwechselabschaltung.Ultraschall- oder Heißschweißgeräte verbinden neue und alte Spulen ohne Produktionsunterbrechungen oder mit nur kurzen Verzögerungen. Dadurch verkürzt sich die Zeit für einen Materialwechsel von 20 Minuten auf etwa 30 Sekunden. Testergebnisse eines Verpackungsunternehmens in Zhejiang belegen, dass die durchschnittliche Wechselzeit von 25 Minuten auf 35 Sekunden gesunken ist, was einer Steigerung der Tagesproduktion um über 40 % entspricht. Die verbesserte Verbindungsqualität hat zudem positive Folgeeffekte: Die Verbindungen sind flach und fest, wodurch die Folie beim Schneiden weniger leicht bricht und somit Folgestillstände aufgrund von Verbindungsproblemen reduziert werden.
Eine präzise Spannungsregelung garantiert sowohl Qualität als auch Effizienz.Die Spannung in den drei Abschnitten Abwickeln, Schneiden und Aufwickeln wird unabhängig voneinander geregelt. Jeder Abschnitt wird durch Servomotoren in Kombination mit schwimmend gelagerten Walzen zugeführt und justiert, wodurch Spannungsschwankungen unter einem Prozent bleiben. Bei spannungsempfindlichen Materialien wie Transferfolie und Laserfolie ist eine Regelung im geschlossenen Regelkreis besonders wichtig – sie gewährleistet eine stabile Spannung, reduziert Faltenbildung und Zugverformung, verhindert Grate an den Schnittkanten und verbessert die Eignung für das nachfolgende Heißprägen. Statische Entladung und Reinigung der Führungswalzen, die bei der täglichen Wartung oft vernachlässigt werden, sind neben der Spannung zwei weitere, oft übersehene Ursachen für Folienbruch. Ionenstrahler vor und hinter dem Klingenhalter sowie die regelmäßige Reinigung der Walzenoberfläche sind kostengünstig und können einen erheblichen Teil des zufälligen Folienbruchs verhindern.
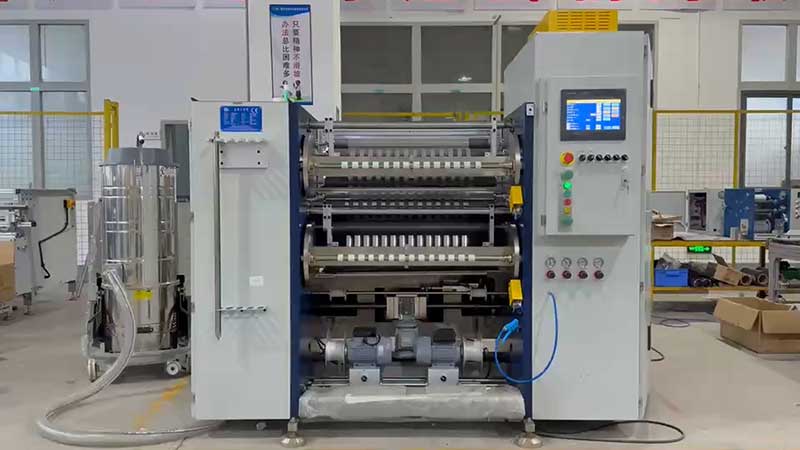
Die Grenzen der Effizienz liegen nicht auf dem Rotorblatt.
Es ist bemerkenswert, dass der Nutzen einer weiteren Erhöhung der Fahrzeuggeschwindigkeit rapide abnimmt, sobald die Schergeschwindigkeit einen bestimmten Schwellenwert überschreitet. Erhöhtes Risiko von Folienbruch, schwierigere Spannungsregelung und geringere Wickelgleichmäßigkeit kompensieren die zusätzliche Geschwindigkeit. Entscheidend für die effektive Leistung einer Schneidemaschine ist ihre Fähigkeit zum kontinuierlichen und stabilen Betrieb ohne Stillstand sowie der Anteil jeder Hauptwalze, der zu qualifizierten Fertigprodukten geschnitten wird.
Aus dieser Perspektive hat sich die Logik zur Effizienzsteigerung verändert. Früher ging es im Wettbewerb um Klingenhärte und Motorleistung; heute liegt der Fokus auf der Genauigkeit der Algorithmenplatzierung, der Geschwindigkeit der Sensorrückmeldung und der Zuverlässigkeit der Zuführung. Eine Maschine mit einer Nennleistung von 500 Metern pro Minute kann beispielsweise alle 30 Minuten Folienrisse aufweisen und nach jedem Rollenwechsel 20 Minuten stillstehen. Ihre tatsächliche Leistung kann daher geringer sein als die einer Maschine, die acht Stunden lang ununterbrochen mit 300 Metern pro Minute läuft.
Der Stückpreis für Heißprägefolie ist nicht niedrig; jeder Zentimeter Verschnitt bedeutet Gewinn. Die Reduzierung des Randmaterials von 8 % auf 2 %, die Verkürzung der Wickelzeit von 20 Minuten auf eine halbe Minute und die Verringerung des Folienbruchs von „mehrmals täglich“ auf „mehrmals wöchentlich“ – diese scheinbar unbedeutenden Verbesserungen summieren sich zu einer deutlichen Steigerung der Schneidleistung. Für Betriebe, die jährlich Millionen von Folien verbrauchen, ist dies oft wesentlich kostengünstiger als die Anschaffung einer schnelleren Maschine.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Kaltfolienschneider
 Kartendruckband-Aufwickler
 Kartendruckbandschneider
 Heißprägefolien-Schneidemaschine
 Holographischer Folienschneider
 Digital Enhancement Folienschneider
 Heißprägefolienschneider RSDS7H 1350 PLUS
 Heißprägefolienschneider (RSDS7H) 1350






