Das Schneiden von Folien ist ein entscheidender Zwischenschritt in der Spulenverarbeitung, dessen Präzision die Ausbeute der Folgeprodukte und die Materialausnutzung maßgeblich beeinflusst. Von optischen Folien auf Smartphone-Bildschirmen bis hin zu Separatoren in Akkus können Abweichungen in der Folienbreite oder Kantengrate im Mikrometerbereich in nachfolgenden Prozessen zu Folienbruch, Passerfehlern oder sogar Kurzschlussgefahr führen. Lange Zeit galt die Schneidgenauigkeit in der Industrie als Indikator für die Qualität der mechanischen Montage. Mit der zunehmenden Verbreitung von Hochgeschwindigkeitsschneiden und ultradünnen Folien ändert sich diese Auffassung jedoch: Schneidgenauigkeit ist nicht das Ergebnis eines einzelnen Arbeitsschritts, sondern vielmehr das Resultat des dynamischen Zusammenspiels von Spannung, Abweichungskorrektur, Werkzeugzustand und Materialeigenschaften. Dieser Artikel analysiert die Mechanismen dieser Faktoren und skizziert den technischen Weg von der empirischen Kontrolle hin zu einer datengestützten Optimierung.
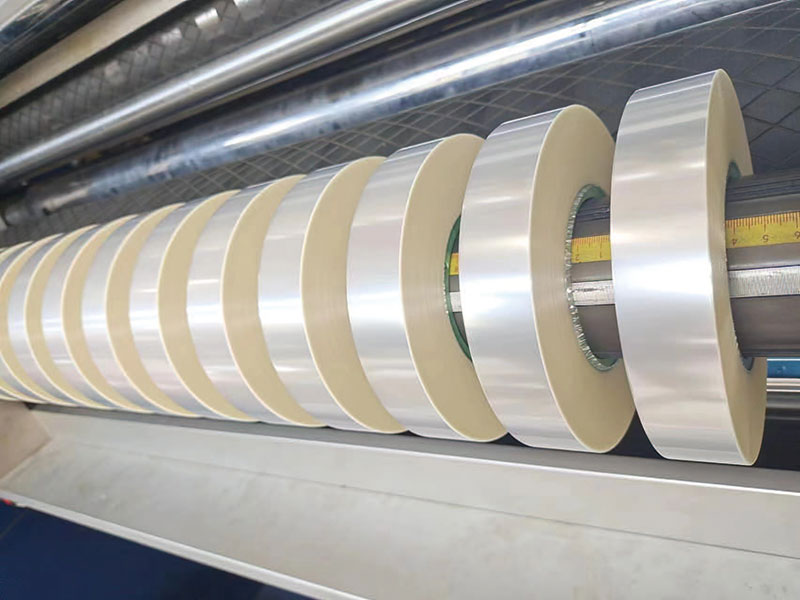
Spannungsregelung: die grundlegende Beschränkung der Genauigkeit
Beim Schneidevorgang spielt die Spannung eine doppelte Rolle. Sie sorgt nicht nur für die notwendige Einschnürung des Werkzeugs, um die Schnittkante im Moment des Schneidens zu stabilisieren, sondern beeinflusst auch direkt die seitliche Stabilität der Folie zwischen den Führungsrollen. Ist die Spannung unzureichend, lockert sich die Folie, und selbst geringfügige Luftströmungsstörungen oder ein Rundlauffehler der Führungsrollen können zu einer ungleichmäßigen Verformung führen. Ist die Spannung hingegen zu hoch, verformt sich die dünne Folie unter Zugspannung, wodurch die Schnittbreite nach dem Aufwickeln zurückfedert und verdeckte Maßabweichungen entstehen. Erschwerend kommt hinzu, dass der Durchmesser während des Aufwickelns kontinuierlich zunimmt und die Aufrechterhaltung einer konstanten Spannung ein synchrones Abbremsen erfordert. Verzögert sich diese Reaktion zur Konizitätskontrolle, entstehen ungleichmäßige Spannungen zwischen den straffen inneren und den lockeren äußeren Lagen, was die Gleichmäßigkeit der Stirnfläche beeinträchtigt.
Die herkömmliche PID-Spannungsregelung arbeitet reaktiv und korrigiert erst, wenn eine Abweichung auftritt. Dies führt bei Hochgeschwindigkeitsschneiden zu einer systembedingten Verzögerung. Die aktuelle technologische Entwicklung zielt darauf ab, einen geschlossenen Regelkreis mit Servoantrieben und Spannungssensoren zu realisieren. Dabei werden die Spannungsverhältnisse der Ab- und Aufwickelabschnitte in ein einheitliches Modell integriert, wodurch ein Übergang von passiver Korrektur zu aktiver Vorhersage erreicht wird. Bei spannungsempfindlichen Materialien wie Kondensator- und optischen Folien reichen Spannungsschwankungen selbst bei einer Begrenzung auf ±1 % aus, um die mikroskopische Qualität der Schnittfläche zu beeinträchtigen.
Korrektursystem: Der Kampf zwischen Millisekunden und Dünnschichtabweichung
Die seitliche Abweichung des Films während des Hochgeschwindigkeitstransports ist die Hauptursache für Abweichungen der Schnittbreite. Mehrere Ursachen können zu Abweichungen führen: Fehler in der Parallelität der Führungsrollen, ungleichmäßige Spannung der zugeführten Masterrolle und sogar die kumulative Wirkung von Dickentoleranzen innerhalb des Films selbst. All dies bewirkt, dass die Filmbreite vor dem Eintritt in die Schneide vom Sollpfad abweicht. Das Korrektursystem hat die Aufgabe, den geschlossenen Regelkreis aus Erkennung, Berechnung und Ausführung innerhalb von Millisekunden abzuschließen.
Die Genauigkeit der Wahrnehmungsschicht bestimmt direkt die obere Korrekturgrenze. Herkömmliche optoelektronische oder Ultraschall-Kantensensoren reagieren empfindlich auf Folientransparenz, Farbe und Oberflächenreflexion. Der Einsatz von optischen Kohärenztomographie-Kantensensoren (OCT) ermöglicht hingegen die Kantenlokalisierung im Submikrometerbereich sowohl bei hochtransparenten optischen Folien als auch bei dunklen leitfähigen Folien. In der Praxis konnte die Reaktionszeit der servoelektrischen Korrektur bei hohen Geschwindigkeiten (>100 m/min) auf unter 10 ms reduziert werden. In Kombination mit Fuzzy-PID-Reglern und Modellen zur Kantenpositionsvorhersage lässt sich eine fortschrittliche Korrektur progressiver Versätze aufgrund von Materialduktilität realisieren. Korrektur und Spannung sind voneinander abhängig: Verändert die Korrektur die seitliche Position der Folienbreite, ändert sich auch die Spannungsverteilung auf beiden Seiten. Die optimale Synergiestrategie besteht darin, den Druck der entsprechenden Spannrolle während des Korrekturvorgangs feinabzustimmen und so eine kombinierte Korrektur zu erzielen, anstatt die beiden Systeme unabhängig voneinander arbeiten zu lassen.
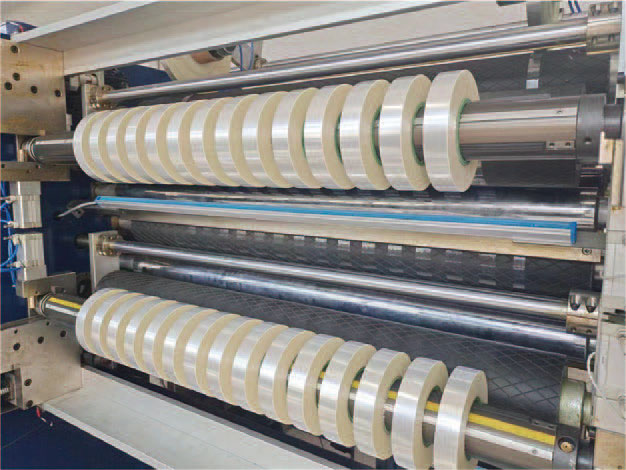
Werkzeuge und Werkzeugschäfte: übersehene Fehlerquellen im Mikrometerbereich
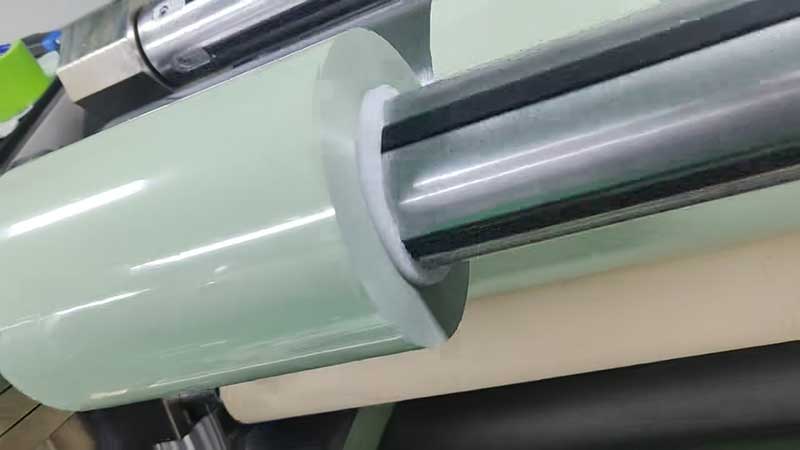
Die Referenzbreite für die Schnittbreite wird durch den Werkzeugabstand vorgegeben, der Sollwert entspricht jedoch nicht der tatsächlichen Schnittposition. Axiale Bewegungen der Werkzeugwelle, Rotationsabweichungen des Schneidmessers und leichter Verschleiß an der Werkzeugspitze im Langzeitbetrieb führen zu einer kontinuierlichen Verschiebung der tatsächlichen Schnittlinie. Untersuchungen haben gezeigt, dass zu Beginn des Schneidvorgangs häufig eine axiale Verschiebung des Schneidmessers auftritt. Wenn Bediener die Werkzeugeinstellung ausschließlich anhand der Breite des fertigen Produkts korrigieren, sind sie anfällig für wiederholte Korrekturen und einen Kreislauf ständiger Instabilität. Bei Anwendungen mit hohen Präzisionsanforderungen ist die Messung der seitlichen Verschiebung der Werkzeugwelle während Rotation und Belastung mithilfe einer Skala ein effektives Mittel, um die tatsächliche Genauigkeit des Werkzeugsystems zu beurteilen.
Die Schwingungseigenschaften des Werkzeugwellenantriebs sind ebenso bemerkenswert. Die periodischen Eingriffsschwingungen des Getriebes werden in Form hochfrequenter Mikroschwingungen auf die Werkzeugspitze übertragen und hinterlassen kaum wahrnehmbare „Messerschwingungsmuster“ auf dem ultradünnen Film. Dies birgt ein verstecktes Bruchrisiko in nachfolgenden Bearbeitungsprozessen. Der lineare Direktantrieb der Werkzeugwelle eliminiert diese Schwingungsquelle an der Wurzel und reduziert die Gratbildung an der Schnittkante von durchschnittlich 0,12 mm bei Geräten der vorherigen Generation auf unter 0,03 mm. Darüber hinaus muss das Werkzeugspiel der Materialstärke entsprechen und beträgt üblicherweise 2–10 % der Materialstärke. Ist das Spiel zu groß, reißt die Schnittkante und der Grat wächst; ist es zu klein, verschleißt die Schneide schneller.
Eigenschaften des Eingangsmaterials und Prozessabstimmung: eine unterschätzte Variable
Die Schneidgenauigkeit hängt nicht allein von der Schneidemaschine ab. Dickentoleranzen der Mutterrolle, die Gleichmäßigkeit der Wickelspannung und selbst Chargenschwankungen des Oberflächenreibungskoeffizienten führen zu messbaren Genauigkeitsabweichungen beim Schneiden. Weist die zugeführte Folie eine ungleichmäßige Längsdicke auf, ändert sich ihre Dehnung unter konstanter Spannung entsprechend, was periodische Schwankungen in der Breite der geschnittenen Teilrolle verursacht. Ebenso führen lokale Ausbeulungen oder Vertiefungen an der Stirnfläche der Mutterrolle zu niederfrequenten Schwingungen der Folienbreite beim Abwickeln, die den effektiven Kompensationsbereich des Korrektursystems überschreiten.
Die Abstimmung der Prozessparameter ist ebenso entscheidend. Eine höhere Schneidgeschwindigkeit verstärkt Spannungsschwankungen und erschwert die Korrekturreaktion, aber niedrigere Geschwindigkeiten sind nicht immer besser – eine zu geringe Lineargeschwindigkeit führt dazu, dass die Folie beim Scheren an der Schneidkante nicht ausreichend steif ist. Für unterschiedliche Materialien müssen geeignete Geschwindigkeitsbereiche und Spannungseinstellungen durch Prozessversuche ermittelt werden, anstatt dieselben Parameter zu verwenden. Erfahrene Betriebe verknüpfen die Dickenkurve der Masterrolle mit dem Spannungsmodell der Schneidemaschine, kompensieren bekannte Dickenschwankungen während des Abwickelvorgangs und verlagern die Qualitätskontrolle vom Schneidprozess in vorgelagerte Produktionsphasen.
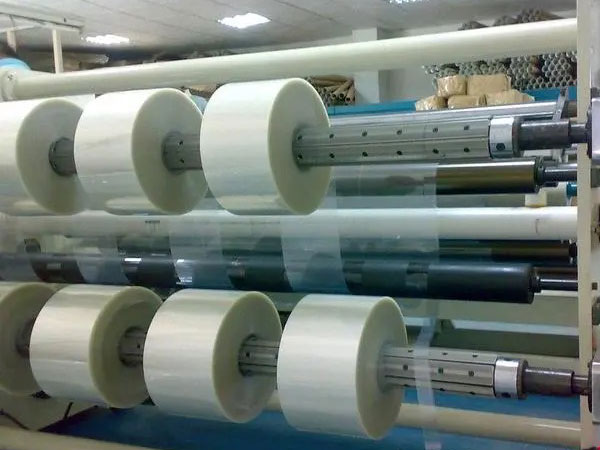
Von der Einzelmaschinengenauigkeit zur Systemgenauigkeit
Das Zusammenspiel dieser Faktoren erklärt, warum eine bloße Verbesserung der Bearbeitungsgenauigkeit eines einzelnen Bauteils oft nicht zu proportionalen Verbesserungen der Schnittgenauigkeit führt. Bei einer Schneidemaschine mit Wellenrundlaufgenauigkeit im Mikrometerbereich bleibt die Schnittqualität instabil, wenn das Spannsystem träge reagiert. Selbst bei hoher Auflösung des Korrektursensors treten Abweichungen wiederholt auf, wenn die Spannungsverteilung in der Zulaufspule ungleichmäßig ist.
Die derzeit führende Technologie für Schneidanlagen setzt auf eine integrierte, geschlossene Regelarchitektur, die auf „Wahrnehmung – Entscheidung – Ausführung“ basiert: Verteilte Sensoren erfassen Spannung, Vibration, Kantenposition und Werkzeugstatus in Echtzeit; Modelle des maschinellen Lernens prognostizieren Parameterabweichungen anhand historischer Daten; Servoantriebe justieren innerhalb von Millisekunden. Daten eines Herstellers von Photovoltaik-Rückseitenfolien zeigen, dass die Ausschussrate nach Einführung dieser Architektur von 1,8 % auf unter 0,7 % sank. Die nachträgliche Datenanalyse deckte zudem das Muster der impliziten Qualitätsschwankungen der eingehenden Hauptwalze auf. Die Bedeutung dieses Beispiels liegt darin, dass sich die Obergrenze der Schneidgenauigkeit von der physikalischen Grenze der mechanischen Präzision zur algorithmischen Grenze des datengesteuerten Regelkreises verschiebt.
Für Filmverarbeitungsbetriebe läuft die Analyse der Faktoren, die die Schneidgenauigkeit beeinflussen, letztlich auf die Kontrolle der relevanten Parameter hinaus. Die Ansprechbandbreite des Spannsystems, die Anpassungsfähigkeit des Korrektursensors an die Umgebungsbedingungen, das Schwingungsspektrum der Messerwelle sowie die Dicken- und Spannungsverteilung der einlaufenden Hauptwalze bilden die vier Schlüsselfaktoren für eine präzise Steuerung. Jede Abweichung an einem dieser Punkte kann sich bei hohen Betriebsgeschwindigkeiten zu sichtbaren Breitenabweichungen oder Kantenfehlern verstärken. Die Integration dieser Parameter in ein einheitliches Parametermanagementsystem und die datenbasierte Entscheidungsfindung bei der Inbetriebnahme sind möglicherweise der einzige Weg, die Schneidgenauigkeit von „qualifiziert“ auf „kontrollierbar“ zu verbessern.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano

 Folienschneidemaschine
 Bandschneidemaschine
 Bandschneider
 Barcode-Bandschneidemaschine
 Einseitiger Klebstoffschneider
 Doppelseitiger Klebeschneider
 Kapazitäts-Filmschneider
 Automatischer Folienrollenschneider






