In der Heißprägeindustrie gilt der alte Spruch: „30 % Prägen, 70 % Schneiden.“ Die Qualität Ihres Schneidprozesses entscheidet direkt darüber, ob Ihre Folie in der Prägemaschine wie gewünscht funktioniert und ob Ihr Kunde das Endprodukt akzeptiert. Eine Schneidemaschine, die auf Ihr Materialprofil und Ihren Produktionsrhythmus abgestimmt ist, verwandelt breite Masterrollen in makellose Streifen. Die falsche Maschine erzeugt Grate, Kratzer und ständige Ausfallzeiten – was teure Folie verschwendet und Ihre Gewinnmargen schmälert.
Dieser Leitfaden unterteilt den Auswahlprozess in die Dimensionen, die für Käufer, die es sich nicht leisten können, zu raten, tatsächlich von Bedeutung sind.

Beginnen Sie mit Ihrem Material, nicht mit dem Datenblatt.
Heißprägefolie ist kein einheitliches Produkt. Ihre Struktur – typischerweise eine PET-Basisfolie mit Trenn-, Farb- und Klebeschichten – macht sie deutlich empfindlicher gegenüber der Handhabung als Papier oder Standardfolien. Die Prioritäten Ihrer Ausrüstung sollten sich nach dem Folientyp richten, den Sie am häufigsten verarbeiten.
Standardfarbige Folieist am unempfindlichsten. Es weist eine moderate Widerstandsfähigkeit gegenüber Spannungsschwankungen auf und eignet sich gut für Standard-Präzisionsgeräte mit Kreisschneidverfahren und grundlegender statischer Entladung.
Laser- und HologrammfolienDie größte Herausforderung stellen diese Werkstoffe dar. Ihre Oberfläche weist eine feine Beugungsmikrostruktur auf, die durch Berührung leicht verkratzt wird. Für diese Werkstoffe ist das berührungslose Schneiden mit einem Luftmesser nahezu unerlässlich, und jede Führungsrolle im Materialweg sollte hochglanzpoliert sein, um mikroskopischen Abrieb zu vermeiden.
Dünne Folie (12–19 μm)Erfordert eine präzise Spannungsregelung. Ist die Spannung auch nur geringfügig zu hoch, dehnt sich die Basisfolie dauerhaft, was zu Passerfehlern im weiteren Verlauf führt. Ist die Spannung zu niedrig, wird Luft zwischen den Wickelschichten eingeschlossen, was zu Teleskopierung und Verrutschen der Schichten führt.
stark klebende FolienSie neigen dazu, Schneidkanten zu verkleben. Teflonbeschichtete Klingen und spiegelpolierte Walzen verhindern das Anhaften, während ein präzise abgestimmtes Mikrospannungssystem die Dehnung vermeidet, die den Klebstoff vorzeitig aktiviert.
Bevor Sie Maschinenmodelle vergleichen, dokumentieren Sie Ihr tatsächliches Materialprofil: typischer Dickenbereich, Basisfilmtyp, Oberflächenempfindlichkeit und die geringste Breite, die Sie produzieren müssen. Bringen Sie diese Informationen zu jeder Vorführung durch einen Lieferanten mit.

Schneidverfahren: Die Wahl, die die Schnittqualität bestimmt
Der Schneidmechanismus beeinflusst direkt die Gratbildung, die Staubentwicklung und die Standzeit der Schneidklinge. Es gibt drei Hauptansätze, die jeweils für unterschiedliche Produktionsprofile geeignet sind.
Scherenschneiden (Kreisklingen)Die Heißprägetechnik ist nach wie vor die gängigste Methode zum Heißprägen von Folien. Obere und untere Schneidscheiben arbeiten wie eine Schere und erzeugen saubere Schnittkanten mit minimalem Staub. Die Standzeit der Scheiben ist relativ lang, und das Verfahren eignet sich für ein breites Spektrum an Materialstärken. Der Nachteil liegt in der höheren mechanischen Komplexität – die Steifigkeit der Schneidwelle ist entscheidend, insbesondere bei Breiten über 800 mm, da eine Durchbiegung in der Mitte der Welle zu unvollständigen Schnitten führen kann.
RasierklingenschneidenRasierklingen sind die wirtschaftliche Option. Sie eignen sich für Anwendungen mit geringer Breite und kleinere Produktionsmengen. Allerdings erzeugen Rasierklingen auf dickeren Folien mehr Staub und Grate, und der Klingenwechsel ist häufiger. Für Fabriken, die Standardverpackungsfolie in moderaten Mengen herstellen, bleibt es eine praktikable und kostengünstige Wahl.
Luftmesser (berührungslos)Beim Schneiden wird Druckluft zur Materialtrennung eingesetzt. Dadurch werden Kratzer durch Klingen vollständig vermieden, was es zur einzigen sicheren Option für Laser- und Hologrammfolien mit empfindlichen Oberflächenstrukturen macht. Zu den Nachteilen zählen die höheren Anschaffungskosten und die Eignung hauptsächlich für dünnere Materialstärken.
Für Betriebe, die sowohl Standard- als auch Spezialfolien verarbeiten, bietet eine Scherenschneidemaschine mit Schnellwechselklingen die beste Balance zwischen Vielseitigkeit und Schnittqualität.
Spannungssteuerung: Der unsichtbare Faktor, der über Qualität entscheidet.
Wenn es eine technische Spezifikation gibt, die gute von exzellenten Schneidemaschinen unterscheidet, dann ist es die Spannungsregelung. Heißprägefolie verzeiht keine Fehler – selbst geringfügige Spannungsabweichungen führen zu Dehnungen, Faltenbildung oder Teleskopierung, die erst später an der Heißprägepresse sichtbar werden.
Spannungsregelung im offenen RegelkreisEs basiert auf voreingestellten Werten und Magnetpartikelbremsen. Für Anwendungen mit niedriger Geschwindigkeit und geringen kritischen Werten unterhalb von etwa 100 m/min ist es akzeptabel, kann jedoch Durchmesseränderungen beim Wickeln oder Beschleunigungs-/Verzögerungsstörungen nicht kompensieren.
Servospannung im geschlossenen RegelkreisDie Regelung nutzt Spannungssensoren oder schwimmende Tänzerrollen, um die tatsächliche Spannung in Echtzeit zu messen und die Ab- und Aufwickelantriebe entsprechend anzupassen. Für Heißprägefolie ist dies die Mindestanforderung. Ein hochwertiges Regelsystem hält die Spannungsschwankungen innerhalb von ±1 % bis ±3 % des Sollwerts. Bei 12 µm ultradünner PET-Folie ist diese Präzision kein Luxus – sie entscheidet über verkaufbare Folie oder Ausschuss.
KegelspannungAuch beim Aufwickeln ist dies von entscheidender Bedeutung. Mit zunehmendem Rollendurchmesser muss die Wickelspannung gemäß einer vorgegebenen Kurve abnehmen. Ohne diese Konusspannung werden die inneren Lagen gequetscht, was zu „Chrysanthemenkern“-Fehlern oder zum Verrutschen der Lagen beim Schneiden schmaler Schnitte führen kann. Für Heißprägefolie wird ein Konuskoeffizient zwischen 60 % und 80 % empfohlen, wobei die Endspannung auf 40–70 % des Ausgangswerts reduziert wird.
Bei der Bewertung von Maschinen sollten Sie nach Spezifikationen zur Genauigkeit der Spannungsregelung fragen und eine Vorführung mit Ihrem dünnsten und spannungsempfindlichsten Material verlangen.

Breitenkapazität und Präzision bei schmalen Schlitzen
Die Breitenangabe einer Längsteilmaschine umfasst zwei Dimensionen: die maximale Abwickelbreite und die minimale Schnittbreite. Beide müssen Ihren Produktionsanforderungen entsprechen.
Bei Großformat-Schneidanlagen, die Masterrollen bis zu 1600 mm oder 2000 mm verarbeiten, sind die Rahmensteifigkeit und der Sägewellendurchmesser entscheidend. Breitere Schnittbreiten bedeuten höhere Hebelkräfte auf die Sägewelle; gibt die Welle auch nur geringfügig unter Druck nach, wird die Bahnmitte nicht durchgeschnitten, während die Ränder zu stark durchtrennt werden. Achten Sie auf Maschinen mit verstärkten Wandpaneelen aus legiertem Stahl und dynamisch ausgewuchteten Sägewellen mit großem Durchmesser.
Bei der Fertigung schmaler Streifen unter 50 mm – typisch für Heißprägeanlagen zur Herstellung von Zigarettenpackungen, Etiketten für Spirituosen und Sicherheitsverpackungen – liegt der Fokus auf präziser Werkzeugpositionierung und einem System gegen Verdrehen. Manuelle Verriegelungssysteme neigen zu Maßabweichungen, da ungleichmäßige Spannkräfte axiale Bewegungen während des Betriebs ermöglichen. Hydraulische Verriegelungen oder hochpräzise Gleitwellen sind die zuverlässigere Wahl, wenn die Schnittbreite im Millimeterbereich gemessen wird. Bei häufigen Breitenwechseln kann ein automatisches Werkzeugpositionierungssystem die Rüstzeiten von Stunden auf Minuten reduzieren.
Ein praktischer Richtwert: Wenn Ihre Masterrolle 640 mm lang ist und Ihre fertigen Rollen 20 mm breit sind, muss die Maschine in der Lage sein, bei dieser geringen Breite eine Toleranz von ±0,5 mm einzuhalten.
Webführung: Der oft übersehene Stabilitätsfaktor
Das Kantenführungssystem gewährleistet die korrekte seitliche Ausrichtung der Folie während des gesamten Schneidprozesses. Fehlausrichtungen führen zu unebenen Stirnflächen, Teleskopierung und Problemen bei der Weiterverarbeitung an der Stanzpresse.
Für Heißprägefolien – insbesondere holografische und metallisierte Varianten – sind Ultraschallsensoren gegenüber fotoelektrischen Sensoren deutlich vorzuziehen. Fotoelektrische Sensoren können bei reflektierenden oder metallischen Materialien unzuverlässig sein, während Ultraschallsensoren unempfindlich gegenüber Farbe, Transparenz und Oberflächenreflexion sind. Erkundigen Sie sich außerdem nach der Reaktionsgeschwindigkeit des Korrekturaktuators; er muss in der Lage sein, Anpassungen im Millisekundenbereich während des Hochgeschwindigkeitsbetriebs vorzunehmen.
Automatisierungsgrad: Anpassung der maschinellen Intelligenz an Ihr Bestellprofil
Die Wirtschaftlichkeit der Heißprägefolienproduktion begünstigt zunehmend Flexibilität gegenüber reiner Produktionsgeschwindigkeit. Die Auftragsspezifikationen haben sich von wenigen traditionellen Typen auf Dutzende von Varianten erweitert, während die Losgrößen drastisch gesunken sind. Wenn ein einziger Anlagenwechsel mehr als eine halbe Stunde Stillstandzeit erfordert, sind Kleinserien schlichtweg nicht rentabel.
Zu den wichtigsten Automatisierungsfunktionen, die bewertet werden sollten, gehören die automatische Werkzeugpositionierung für schnelle Breitenwechsel, das servogesteuerte Aufwickeln mit unabhängiger Spannungsregelung für jede fertige Rolle sowie die programmierbare Rezeptspeicherung für wiederkehrende Auftragsprofile. Eine Maschine mit programmierbarer Steuerung kann manuelle Einstellungen überflüssig machen und im Vergleich zu nicht programmierbaren Alternativen bis zu 30 % Rüstzeit einsparen.
Dennoch sollten Sie nicht für Automatisierung bezahlen, die Sie nicht nutzen. Ein Verarbeiter, der lange Produktionsläufe mit wenigen gleichbleibenden Breiten durchführt, findet die manuelle Positionierung möglicherweise völlig ausreichend, während ein Lohnfertiger, der verschiedene Verpackungskunden bedient, die Investition in Schnellwechselsysteme schnell wieder hereinholt.
Geschwindigkeit: Kapazität statt Marketingzahlen.
Die Nenngeschwindigkeit von Heißprägefolienschneidemaschinen wird üblicherweise mit 200–600 m/min angegeben. Die angegebene „Maximalgeschwindigkeit“ stellt jedoch den Grenzwert unter Idealbedingungen dar; die tatsächliche, stabile Betriebsgeschwindigkeit ist der Referenzwert. Hochgeschwindigkeitsbetrieb erfordert eine präzise Spannungsregelung, Korrekturgenauigkeit und Zahnstangensteifigkeit, die exponentiell mit der Geschwindigkeit ansteigen. Das blinde Streben nach höheren Geschwindigkeiten kann zu häufigen Stillstandszeiten, Nachjustierungen und einem hohen Ausschuss führen.
Bitten Sie den Lieferanten, Ihnen die Maschine bei der von Ihnen geplanten Bearbeitungsgeschwindigkeit vorzuführen. Achten Sie dabei auf Kantenqualität und Maßgenauigkeit über einen mindestens einstündigen Dauerlauf, nicht nur während der Anlaufphase. Eine Maschine, die bei idealen Materialien gute Ergebnisse liefert, kann bei den von Ihnen täglich verwendeten Beschichtungen und Substraten Schwierigkeiten haben.
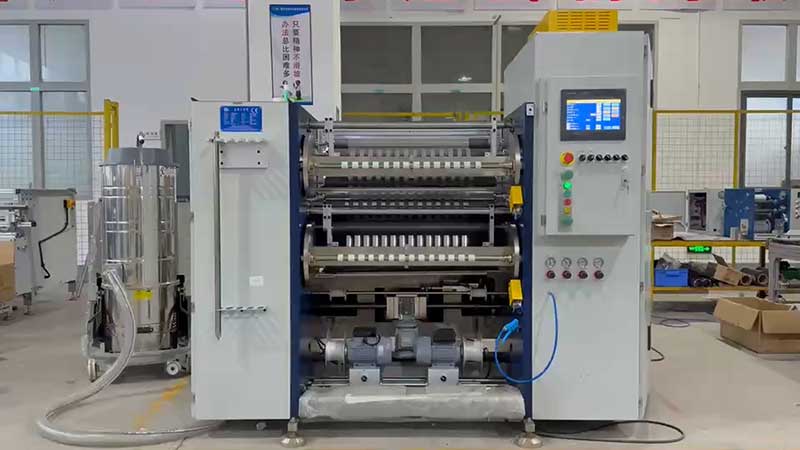
Fragen, die Sie jedem Lieferanten stellen sollten, bevor Sie sich festlegen
Der Markt bietet eine breite Palette an Maschinen mit unterschiedlichen Leistungsmerkmalen und Preisen. Um kostspielige Fehler zu vermeiden, sollten Sie zu jedem Gespräch mit einem Lieferanten eine strukturierte Liste mit Fragen mitbringen:
Zur GenauigkeitKönnen Sie anhand unserer Folienmuster die dynamische Schneidgenauigkeit bei voller Produktionsgeschwindigkeit demonstrieren? Unterscheiden Sie zwischen der statischen Genauigkeit in einem Datenblatt und der Leistung in der Praxis unter Spannung und Geschwindigkeit.
Zur Spannungsregelung:„Handelt es sich um ein vollständig geschlossenes System mit Regelung der Konusspannung?“ Fordern Sie die Spezifikation der Spannungsschwankungen an und bestätigen Sie die unabhängige Steuerung der Abwickel-, Schneid- und Aufwickelzonen.
Auf Klingen„Welches Sägeblattmaterial und welche Beschichtung werden verwendet, und wie hoch ist die zu erwartende Standzeit des Sägeblatts bei Verwendung unserer Klebstoffformulierung?“ Diamantbeschichtete oder Hartmetall-Sägeblätter bieten eine deutlich längere Standzeit und gleichmäßigere Schnitte als Standardstahl. Fragen Sie auch nach dem Eingriffsbereich des Sägeblatts – beim Heißprägen von Folien beträgt dieser typischerweise 0,02–0,05 mm und ist präzise einstellbar.
Auf der Frage nach der Ordnung beim Aufwickeln„Welche Toleranz für die Stirnflächenausrichtung ist vorgeschrieben?“ Eine hochwertige Maschine sollte eine Stirnflächenabweichung von maximal 0,1 mm erreichen. Fragen Sie nach, ob es sich bei den Aufwickelwellen um Luftwellen, Gleitreibungswellen oder beides handelt und ob jede fertige Rolle unabhängig gleiten kann, um geringfügige Dickenabweichungen auszugleichen.
Zum Thema Unterstützung:„Wie lange ist die Lieferzeit für Ersatzteile, und bieten Sie Installation und Schulung in unserer Region an?“ Eine Maschine ist nur so gut wie der dazugehörige Support. Klären Sie die Garantiebedingungen, die Verfügbarkeit von Serviceleistungen vor Ort und ob Verbrauchsmaterialien und Verschleißteile regional vorrätig sind.
Fazit
Bei der Auswahl einer Heißprägefolienschneidemaschine geht es nicht darum, die Maschine mit der höchsten Geschwindigkeit oder der beeindruckendsten Broschüre zu finden. Vielmehr kommt es darauf an, die Leistungsfähigkeit der Anlage auf Ihr spezifisches Material, Ihr Auftragsprofil und Ihre Qualitätsanforderungen abzustimmen. Eine Maschine, die Standardfolien mit 25 µm Stärke einwandfrei verarbeitet, kann bei 12 µm Laserfolie Schwierigkeiten haben. Ein für 1600 mm breite Masterrollen optimiertes Gerät liefert möglicherweise nicht die Präzision, die für die Produktion von 10 mm schmalen Streifen erforderlich ist.
Beginnen Sie mit Ihrem Material. Definieren Sie die schmalste Breite und die spannungsempfindlichste Folie. Verlangen Sie eine Live-Demonstration anhand Ihrer eigenen Muster. Und denken Sie daran: Beim Heißprägen ist die Schneidemaschine kein nebensächliches Gerät – hier beginnt die Qualität Ihres Endprodukts.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Kaltfolienschneider
 Kartendruckband-Aufwickler
 Kartendruckbandschneider
 Heißprägefolien-Schneidemaschine
 Holographischer Folienschneider
 Digital Enhancement Folienschneider
 Heißprägefolienschneider RSDS7H 1350 PLUS
 Heißprägefolienschneider (RSDS7H) 1350






