Eine Schneidemaschine kann alle drei Materialien verarbeiten – aber nur, wenn man aufhört, „Folie“ als eine einzige Spezifikation zu behandeln.
Die meisten Käufer von Kunststofffolienschneidemaschinen stellen sich zunächst eine einfache Frage: „Kann diese Maschine BOPP, PE und laminierte Folien verarbeiten?“ Die ehrliche Antwort lautet: Ja, oft schon. Die wichtigere Frage ist jedoch, ob die Maschine so konfiguriert ist, dass sie jedes Substrat optimal verarbeiten kann, ohne die Kompromisse, die sich in Form von Faltenbildung, Teleskopierung, Delamination oder ungleichmäßiger Rollenhärte nach drei Produktionsschichten bemerkbar machen.
BOPP-, PE- und Laminatfolien verhalten sich an der Schneidanlage völlig unterschiedlich. BOPP ist steif und neigt zu statischer Aufladung. PE dehnt sich vor dem Schneiden. Laminate weisen eine innere Bindungsfestigkeit auf, die durch ein unachtsames Schneidmesser oder ein ungeeignetes Wickelprofil zerstört werden kann. Eine Maschine, die für eine BOPP-Probe ausgelegt ist, kann zwar theoretisch eine Rolle dehnbares PE oder ein dickes PET/PE-Laminat verarbeiten, doch die Verarbeitung der Rolle und die Herstellung einer verkaufsfähigen Fertigrolle sind zwei verschiedene Dinge.
Hier erfahren Sie, was sich tatsächlich ändert, wenn Sie zwischen diesen drei Substratfamilien wechseln, und was Sie an Ihrem Rechner einstellen müssen, um später teure Umgehungslösungen zu vermeiden.
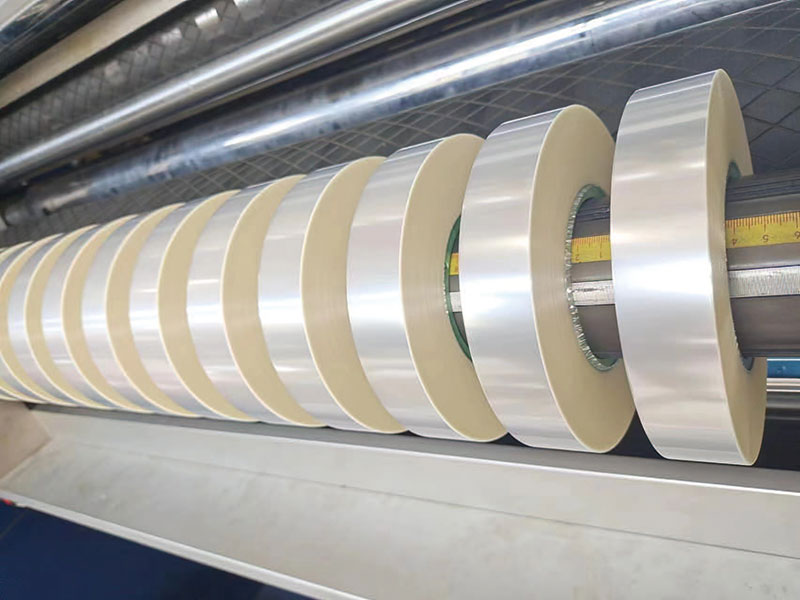
BOPP: Steif, statisch und unnachgiebig gegenüber schlechter Netzführung
BOPP (biaxial orientiertes Polypropylen) ist das Standardmaterial für flexible Verpackungen – man denke an Snackverpackungen, Etiketten und Überziehfolien. Es ist formstabil, optisch klar und lässt sich hervorragend bedrucken. An der Schneideanlage stellen diese Eigenschaften jedoch besondere Anforderungen.
Da BOPP steif ist, passt es sich Walzen nicht so gut an wie PE. Die Bahnführung muss präzise sein; wenige Millimeter seitliche Abweichung, die eine PE-Bahn ausgleichen würde, führen bei BOPP zu harten Falten oder ungleichmäßigen Schnittkanten. Die Kantenqualität ist wichtiger, als viele Verarbeiter zunächst annehmen, denn aufgrund der Steifigkeit von BOPP können Grate oder Staub, die an der Schnittlinie entstehen, in nachfolgende Druck- oder Laminierprozesse gelangen, anstatt in einer weichen Folienschicht eingeschlossen zu werden.
Statische Aufladung ist ein weiteres Problem bei BOPP. Der gleiche Oberflächenwiderstand, der BOPP zu einem guten Bedruckstoff macht, zieht bei hohen Liniengeschwindigkeiten Staub und Feinstaub an. Aktive Antistatik – Ionisationsstäbe vor und nach den Schneidmessern – ist bei BOPP unerlässlich, wenn saubere Schnittkanten wichtig sind. Passive Bürsten helfen zwar, stoßen aber bei Liniengeschwindigkeiten über 200 m/min an ihre Grenzen.
Konfigurationshinweis für BOPPEine robuste Bahnführung (EPC oder LPC) und aktive statische Entladungsableitung sind unerlässlich. Dünnes BOPP lässt sich oft mit einer Rasierklinge schneiden, die Schärfe der Klinge ist jedoch entscheidend; eine stumpfe Klinge erzeugt auf steifem BOPP Staub und ausgefranste Kanten anstelle eines sauberen Schnitts.
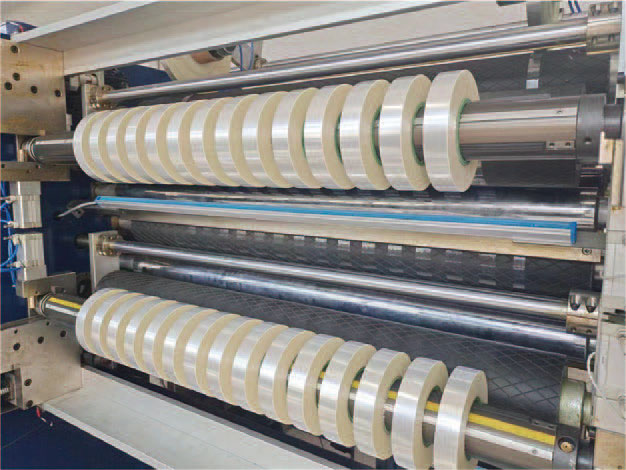
PE: Niedrige Spannung, hohe Geduld
Polyethylen stellt in fast jeder Hinsicht das gegenteilige Problem dar. Während BOPP steif ist, ist PE dehnbar. BOPP behält seine Abmessungen bei, PE dehnt sich unter Spannung und versucht nach deren Entlastung in seinen ursprünglichen Zustand zurückzukehren – eine Eigenschaft, die beim Schneiden und Aufwickeln hinderlich ist.
Die wichtigste Regel beim Schneiden von PE ist eine niedrige, gleichmäßige Spannung. Zu hohe Abwickelspannung führt zu Einschnürungen: Die Bahn verengt sich zwischen Abwickler und Schneidestation, was die Schnittbreite beeinträchtigt und zu einem von Meter zu Meter variierenden Kantenschnitt führt. Zu hohe Aufwickelspannung bewirkt, dass sich die aufgewickelte Rolle nach dem Schneiden weiter dehnt. Lässt diese Spannung nach, kann es zu einem Teleskopieren der Rolle oder zu weichen, ausgefransten Kanten kommen.
Das Aufwickeln von PE-Walzen ist selten ein Rätsel. Übliche Ursachen sind zu hohe oder instabile Spannung, mangelhafte Bahnausrichtung, Lufteinschlüsse zwischen den Lagen und falsche Wickelhärte. Maschinen mit einem engen Spannungsbereich, die auf BOPP oder PET abgestimmt sind, stoßen hier an ihre Grenzen. PE erfordert die Fähigkeit, im unteren Spannungsbereich – oft zwischen 0,5 und 2,0 PLI, abhängig von Dicke und Additiven – mit einer stufenlosen Spannungsregelung zu arbeiten, die den Druck mit zunehmender Walzendicke reduziert.
Konfigurationshinweis für PEPrüfen Sie die minimale Zugkraft der Maschine, nicht nur die maximale. Ein Tänzerwalzen- oder Kraftmessdosen-Rückmeldesystem mit großem Regelbereich ist hier wertvoller als ein Hochgeschwindigkeitsantrieb. Differenzial-Schiebewellen an der Aufwickelvorrichtung können helfen, Dickenschwankungen innerhalb der Bahn auszugleichen, die bei PE tendenziell stärker ausgeprägt sind als bei BOPP.
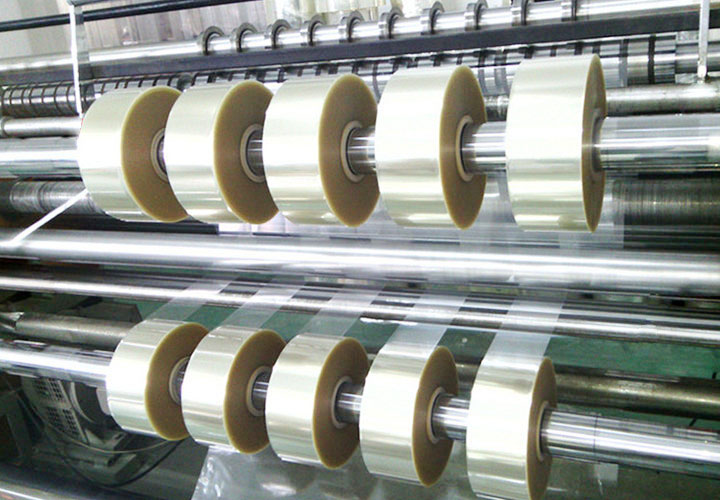
Laminierte Folie: Wo die Verbindung das Produkt ist
Bei laminierten Folien – PET/PE, BOPP/CPP, metallisierten Strukturen, folienhaltigen Laminaten – sind Schneidfehler irreparabel. Der gesamte Wert eines Laminats beruht auf der Integrität der Verbindung zwischen den Schichten. Ein Schneidprozess, der diese Schichten mit unterschiedlicher Geschwindigkeit durchtrennt oder so viel Hitze oder mechanische Spannung erzeugt, dass die Klebefläche geschwächt wird, führt zu Rollen, die äußerlich akzeptabel aussehen mögen, aber in der Beutelformanlage des Kunden versagen.
Aus diesem Grund ändert sich die Wahl der Klinge für Laminate. Eine einzelne Rasierklinge, die durch einen mehrschichtigen Aufbau geführt wird, schneidet die Schichten eher nacheinander als gleichzeitig, was zu Delaminationen an der Schnittlinie führen kann – insbesondere bei folienhaltigen oder metallisierten Laminaten, deren Schichten sehr unterschiedliche mechanische Eigenschaften aufweisen. Das kreisförmige Scherschneiden, bei dem eine obere Klinge eine untere wie bei einer Schere überlappt, wendet die Scherkraft gleichzeitig auf alle Schichten an und ist im Allgemeinen die sicherere Methode für Laminate.
Die Wickelkontrolle ist ebenso entscheidend. Laminate können sich wellen oder teleskopartig zusammenziehen, wenn die einzelnen Schichten unterschiedlich auf Spannung und Entspannung reagieren. Besitzt eine Schicht eine höhere Formgedächtnisleistung als die andere – PE ist bekanntermaßen ein „Material mit Formgedächtnis“, wie ein Folienhersteller es ausdrückt –, kann die fertige Rolle bereits Tage nach dem Schneiden Wellenbildung oder Spurbildung aufweisen. Eine stabile, vorzugsweise konisch gesteuerte Wickelspannung in Kombination mit einer Andruckwalze, die einen gleichmäßigen Anpressdruck gewährleistet, schützt sowohl die Verbindung als auch das Rollenprofil.
Konfigurationshinweis für LaminateAls primäres Schneidverfahren sollte das Scherschneiden mit präziser Einstellbarkeit der Klingenüberlappung gewählt werden. Bei dicken Laminaten oder folienhaltigen Strukturen ist eine Klingengeometrie zu berücksichtigen, die abrasive Metallisierungsschichten einbezieht; Standard-Stahlklingen verschleißen bei diesen Materialien schneller. Die Rückwickelspannungsregelung sollte ein konisches Profil ermöglichen, das der Steifigkeit des Laminats entspricht, und keine flache Spannungskurve wie bei BOPP-Verfahren aufweisen.
Die eigentliche Frage: Eine oder zwei Maschinen?
Die praktische Antwort für die meisten Verarbeiter lautet: Eine gut spezifizierte Schneidemaschine kann BOPP, PE und gängige Laminate verarbeiten – vorausgesetzt, die Maschine wurde mit Angabe des gesamten Materialspektrums und nicht nur eines einzelnen Musters erworben. Die Spezifikationsbesprechung sollte die minimale und maximale Dicke jedes Substrats, die Metallisierung oder Beschichtung von Folien sowie die erwarteten Rollendurchmesser und Schnittbreiten umfassen.
Man kann nicht erwarten, dass eine Maschine, die für ein bestimmtes Substrat ausgelegt ist, andere Substrate ohne Anpassungen in gleicher Qualität und Geschwindigkeit verarbeitet. Der Spannungsbereich, der BOPP zum Singen bringt, dehnt PE. Die Rasierklinge, die dünnes PE sauber abschneidet, delaminiert eine Folienlaminierung. Die für PE bei niedrigen Geschwindigkeiten ausreichende statische Kontrolle hinterlässt auf BOPP eine Staubschicht.
Bitten Sie Ihren Lieferanten, die Maschine anhand Ihrer tatsächlichen Materialpalette vorzuführen – nicht anhand eines Standardmusters. Eine Schneidemaschine, die aus jedem Ihrer Substrate eine saubere, teleskopfreie Rolle in der von Ihnen benötigten Geschwindigkeit produziert, ist speziell für diese Substrate konfiguriert. Jede andere Maschine verarbeitet zwar die Folie, produziert aber möglicherweise keine Rolle.
Bereit, Ihre Materialpalette mit einer Maschinenspezifikation abzugleichen?Senden Sie uns Ihre Substratliste – Dicken, Strukturen und Anforderungen an die fertige Rolle – und wir bestätigen Ihnen die Spannungs-, Schneid- und Wickelkonfiguration, die alle drei Aspekte kompromisslos abdeckt.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano


 Bandschneidemaschine
 Bandschneider
 Hochgeschwindigkeits-Schneidemaschine
 Barcode-Bandschneidemaschine
 Einseitiger Klebstoffschneider
 Doppelseitiger Klebeschneider
 Kapazitäts-Filmschneider
 Automatischer Folienrollenschneider






