Beim Heißprägen wird der Schneideschritt oft vernachlässigt, obwohl er die Qualität des nachfolgenden Heißprägeprozesses maßgeblich beeinflusst. Die nur 12–30 µm dicke Aluminiumfolie besteht aus einer PET-Basisfolie, einer Trennschicht, einer Aluminiumbeschichtung und einer Klebeschicht und ist daher extrem empfindlich. Bilden sich Grate an den Schnittkanten, kann das Hochgeschwindigkeits-Heißprägen zu Goldabrieb, Folienbruch oder sogar zum kompletten Produktionsstillstand führen. Angesichts der vielfältigen Werbemöglichkeiten auf dem Markt sollten sich Käufer auf fünf Kerndimensionen konzentrieren, um die meisten Probleme zu vermeiden.

Erstens: Mit der richtigen Klingenform gewinnen Sie die Hälfte des Schnitts.
Der erste Schritt beim Einschneiden von Blattgold ist die Entscheidung, ob man ein rundes oder ein flaches Messer verwendet.
Rundmesser (Schneidmesser) sind für die meisten Heißprägefolienanwendungen die bevorzugte Wahl. Die oberen und unteren kreisförmigen Klingen rotieren versetzt und arbeiten nach einem ähnlichen Prinzip wie eine Schere. Sie ermöglichen glatte Schnitte ohne Verformung und erzeugen nahezu kein Aluminiumpulver oder -abrieb. Für ultradünne Heißprägefolien, Laserfolien oder optische Dekorfolien mit einer Dicke von ≤ 12 µm ist das Rundmesser fast die einzige Option.
Flachmesser (Druckschneidverfahren) eignen sich nur für Folien mit einer Dicke von ≥ 30 µm oder für die Fertigung sehr kleiner Testserien. Beim vertikalen Pressen des Flachmessers können leicht Quetschspuren an der Folienkante entstehen, was zu Ausbrüchen an der Schneide und Staubbildung auf der Folienoberfläche beim Schneiden von Aluminiumpulverschichten führen kann. Obwohl die Werkzeuge günstig erscheinen, sind die Gesamtkosten für Werkzeugstillstände und steigende Ausschussraten oft höher.
Nach Auswahl des Rundschneiders müssen zwei weitere Präzisionsparameter festgelegt werden: Der seitliche Spalt sollte 5–10 % der Folienstärke betragen, üblicherweise etwa 0,02–0,05 mm. Ein empfohlener Schneidwinkel von 15°–30° in Kombination mit einer Hochglanzpolitur (Rauheit Ra ≤ 0,1 μm) gewährleistet ein präzises Schneiden der Folie, anstatt ein bloßes Durchdrücken. Als bevorzugte Materialien für die Schneidmesser eignen sich Hartmetall (Wolframstahl) oder Diamantbeschichtungen. Schneidmesser aus herkömmlichem Kohlenstoffstahl entwickeln nach wenigen Kilometern Schnittleistung feine Risse, die die Folienoberfläche direkt beschädigen.
Zweitens: Die Spannungsregelung ist die „Lebensader“ des Dünnschneidens.
Eine 12 μm dicke PET-Basisfolie ist dünner als ein Haar; geht die Spannung verloren, bedeutet dies, dass die Basisfolie gedehnt und verformt wird, was zu einer ungenauen Registrierung beim nachfolgenden Prägen führt und eine "Fehlausrichtung" oder einen Bruch des Goldfadens zur Folge hat.
Es muss ein geschlossenes Spannungsregelungssystem gewählt werden; offene Regelungssysteme oder Magnetpulverkupplungen sind mit Vorsicht zu verwenden. Die Magnetpulverkupplung reagiert träge, was leicht zu innerem Spiel und äußerer Festspannung führen kann. Das von Servomotoren angetriebene geschlossene System reagiert hingegen in Millisekunden, wobei Spannungsschwankungen auf unter 0,5 N begrenzt werden.
Eine oft übersehene Schlüsseltechnologie ist die Konusspannungsregelung. Beim Wickeln vergrößert sich der Spulendurchmesser kontinuierlich. Bleibt die Spannung konstant, drückt die äußere Folienwicklung die innere Lage wie ein Zwicker zusammen, wodurch sich die Aluminiumschicht verschiebt oder verklebt. Ein gutes System reduziert die Spannung automatisch gemäß einer voreingestellten Kurve (üblicherweise mit einer Spannungsabfallrate von 15–25 %) und gewährleistet so eine gleichmäßige Kraftverteilung zwischen Innen- und Außenlage. Durch Anwendung dieser Strategie lässt sich die Ausschussrate bei unebenen End- und Flächenprodukten um 40–60 % senken.
Für das Schneiden schmaler Streifen mit mehreren gleichzeitig wickelnden Spindeln ist die Gleitwelle eine praktische Konfiguration, die eine unabhängige Einstellung für jede Wickelstation ermöglicht, um Ungenauigkeiten in der Spannung aufgrund geringfügiger Dickenunterschiede zwischen den Spulen zu vermeiden.
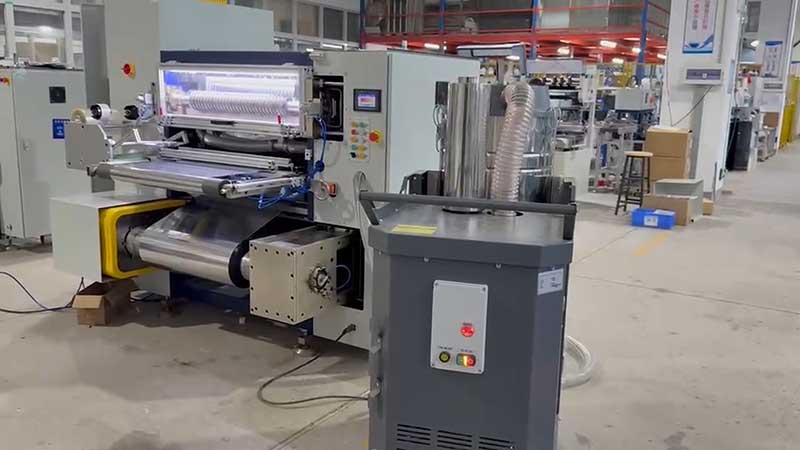
Drittens: Die Korrekturgenauigkeit bestimmt die Kantengleichmäßigkeit.
Wenn der Folienstreifen beim Zuführen horizontal abweicht, verschiebt sich die Schnittposition der Klinge, was unweigerlich zu ungleichmäßigen, rauen Kanten auf der einen Seite und weniger Haaren auf der anderen Seite führt.
Die Genauigkeit des Korrektursystems (EPC) sollte innerhalb von ±0,1 mm liegen, High-End-Modelle erreichen ±0,05 mm. Fotoelektrische oder CCD-Sensoren scannen die Folienstreifenkanten in Echtzeit, steuern Aktuatoren zur Korrektur an, und die Reaktionszeit sollte idealerweise unter 50 ms liegen.
Neben dem Korrektursystem selbst ist die mechanische Präzision des Zuführwegs ebenso wichtig. Weicht die Parallelität aller Führungsrollen zu stark ab (über 0,05 mm/m), wird der Folienstreifen schräg in das Sägeblatt geschnitten, und selbst ein noch so gutes Korrektursystem kann dies nicht mehr verhindern. Achten Sie bei der Modellauswahl darauf, ob die Maschine Linearführungen oder Luftfederführungen verwendet, da diese Bauformen die mechanische Reibung reduzieren und eine reibungslose Werkzeugbewegung gewährleisten.
Viertens: Passen Sie das Modell an die Folienbreite und die Auftragsmerkmale an.
Breites Schneiden (>800 mm) mit hoher Steifigkeit. Bei der Bearbeitung breiter Walzen im Bereich von 1600 mm neigt der Werkzeugschaft unter hohem Druck zu leichten Biegungen in der Mitte, was zu unvollständigem Mittelschnitt und Schnittkantenfehlern führt. In solchen Fällen sollten Modelle mit verstärkten Wandpaneelen aus legiertem Stahl und Messerschäften mit großem Durchmesser bevorzugt werden, da das Gesamtgewicht der Anlage oft mehrere zehn Tonnen erreichen muss, um die Stabilität bei hohen Drehzahlen zu gewährleisten.
Die Effizienz von Werkzeugen für schmale Schlitze (< 50 mm) wird durch die Verwendung von Relaiswerkzeugen optimiert. Feinstrukturierte Heißprägeverfahren erfordern häufige Umschaltungen zwischen 10 mm, 15 mm, 20 mm und anderen Spezifikationen. Manuelle Verriegelungswerkzeuge neigen aufgrund ungleichmäßiger Verriegelungskräfte beim Schneiden schmaler Schlitze zu Maßabweichungen. Daher empfiehlt sich der Einsatz hydraulischer Verriegelungssysteme oder hochpräziser Schiebewellen. Bei vielfältigen Auftragsspezifikationen kann ein automatisches Werkzeuganordnungssystem die Umrüstzeiten von stündlich auf minütlich reduzieren.
Wenn Ihre Produktpalette sowohl breite als auch schmale Breiten umfasst, sollten Sie Modelle in Betracht ziehen, die eine „Werkzeugrevolvergruppierung“ unterstützen. Dadurch können Materialien unterschiedlicher Breite gleichzeitig auf derselben Achse ohne gegenseitige Beeinträchtigung bearbeitet werden.
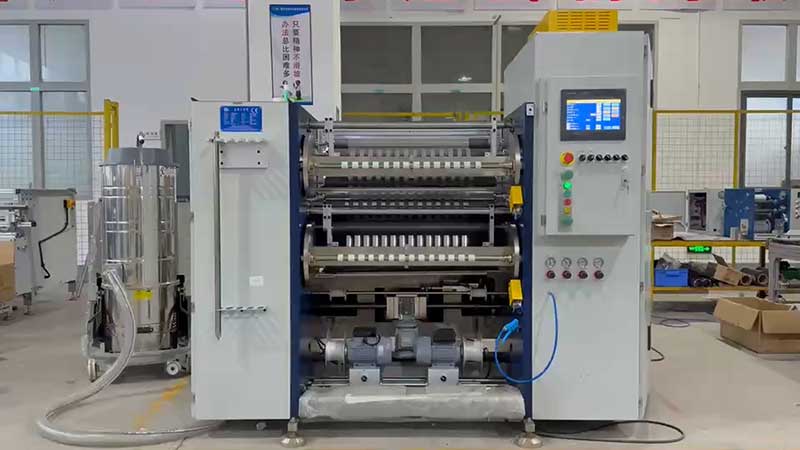
Fünfter Punkt: Bringen Sie Ihr eigenes Material für einen Probeschnitt mit.
Die Parametertabelle kann übersichtlicher gestaltet werden, und Probeschnitte vor Ort sind nicht irreführend.
Bringen Sie beim Kauf unbedingt die Heißprägefolie, die Sie am häufigsten produzieren – insbesondere die dünnsten, schmalsten oder die anspruchsvollsten Oberflächen – zum Hersteller, um sie vor Ort prüfen zu lassen. Drei wichtige Punkte, die Sie beim Probeschneiden beachten sollten:
Schauen wir uns zunächst den Schnitt an.Bei der Untersuchung des Querschnitts mit einer Lupe zeigt sich ein idealer Zustand: Die Oberfläche ist glatt, frei von weißen Flusen und weist gerade Kanten auf. Feine Verzahnungen oder Grate deuten auf unzureichende Werkzeugpräzision oder zu geringen Eingriff hin.
Zweitens, betrachten Sie das gewickelte Ende.Prüfen Sie nach längerem Betrieb, ob die Wicklung sauber ist und ob sich „Trichteröffnungen“, spiralförmige Muster oder wellige Kanten bilden. Eine Fehlausrichtung der Wicklungsfläche deutet häufig auf Mängel in der Spannungsregelung oder im System zur Korrektur von Wicklungsabweichungen hin.
Drittens, die spezifische Bedeutung von automatisierter Werbungg. Wenn Lieferanten behaupten, „vollautomatisiert“ zu arbeiten, fragen sie, welche konkreten Schritte automatisiert sind – automatische Spannungsregelung, automatische Abweichungskorrektur oder nur die automatische Dosierabschaltung? Ein wirklich vollautomatisiertes System sollte Funktionen wie Fehlererkennung und intelligente Korrektur umfassen. Daher ist die Demonstration eines vollständigen Arbeitsablaufs aussagekräftiger als eine bloße Einführung.
Kurz gesagt: Priorität des Kreisschneiders, geschlossene Spannungsregelung, präzise Korrektur, Breitenanpassung, Probeschnittprüfung. Je teurer die Heißprägefolienschneidemaschine ist, desto besser ist die Kernkonfiguration auf Ihre Folienbreite, -dicke und Auftragsstruktur abgestimmt, was zu höheren langfristigen Erträgen führt. Der Schneidring reduziert Ausschuss und Inbetriebnahmezeit, sodass sich die Mehrkosten der Investition in die Maschine innerhalb eines halben Jahres amortisieren.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Kaltfolienschneider
 Kartendruckband-Aufwickler
 Kartendruckbandschneider
 Holographischer Folienschneider
 Heißprägefolien-Schneidemaschine
 Digital Enhancement Folienschneider
 Heißprägefolienschneider RSDS7H 1350 PLUS
 Heißprägefolienschneider (RSDS7H) 1350






