Das Schneiden von Heißprägefolie ist ein entscheidender Schritt im Prozess von der Masterrolle zur fertigen Heißprägefolienrolle. Die Schnittqualität beeinflusst direkt die Genauigkeit und Ausbeute der nachfolgenden Heißprägemuster. Da Kleinserienfertigung und die Entwicklung dünnerer und empfindlicherer Heißprägematerialien bis 2026 zum Standard werden, ändert sich die Auswahlkriterien für Schneidemaschinen grundlegend. Dieser Artikel bietet einen aktuellen Auswahlrahmen, der vier Dimensionen berücksichtigt: Materialanpassung, Kernparameter, intelligente Konfiguration und Kostenbewertung.
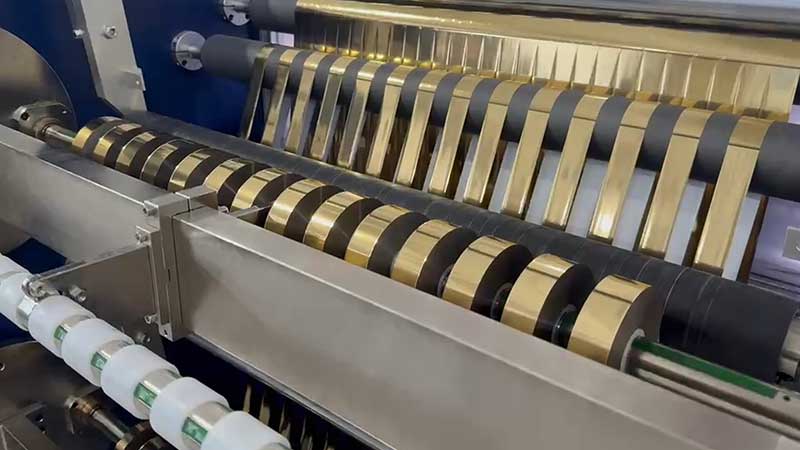
1. Zuerst sollten Sie herausfinden, was Sie schneiden möchten.
Der erste Schritt bei der Modellauswahl besteht nicht darin, die Geräteparameter zu betrachten, sondern die Materialeigenschaften gründlich zu verstehen. Die physikalische Zusammensetzung der Heißprägefolie – Basisfolie (üblicherweise PET), Trennschicht, Farbschicht, Aluminiumschicht und Klebeschicht – bestimmt ihre Empfindlichkeit gegenüber dem Schneidprozess.
Dicke und Breite sind grundlegende Parameter. Die gängige Dicke von Heißprägefolien auf dem Markt liegt zwischen 4 und 30 µm, die übliche Breite der Masterrolle zwischen 400 und 1400 mm. Bei schmalen Endprodukten wie Zigarettenpackungen und Spirituosenetiketten ist eine Mindestschnittbreite von ca. 20 mm zwingend erforderlich. Für Mikrotext-Heißprägungen auf Luxusverpackungen muss die Breitentoleranz noch strenger eingehalten werden.
Die Materialart hat direkten Einfluss auf den Schneidprozess. Herkömmliche Heißfolien sind relativ robust, Laserfolien und Hologrammfolien hingegen weisen metallisierte Beschichtungen oder Gitterstrukturen auf ihren Oberflächen auf. Mikrovibrationen, die durch den Kontakt der Schneidklinge beim Schneiden entstehen, können die Funktionsschichten beschädigen. Daher muss der Klingenschaft ausreichend hart sein und die Oberfläche der Führungsrolle muss kratzfest behandelt sein; andernfalls ist der Gewinn nicht sichtbar und geht verloren.
Ein oft übersehener Aspekt ist die Auftragsstruktur. Die Realität sieht 2026 so aus: Die Spezifikationen für Heißprägefolien haben sich von wenigen traditionellen Typen auf Dutzende vervielfacht, während die Losgrößen von Zehntausenden Metern auf Hunderte oder sogar Dutzende Meter gesunken sind. Dauert ein Maschinenwechsel länger als eine halbe Stunde, sind Kleinserien schlichtweg nicht rentabel. Bei der Modellauswahl muss der „Auftragswechselgeschwindigkeit“ die gleiche Bedeutung beigemessen werden wie der „Schnittgenauigkeit“.
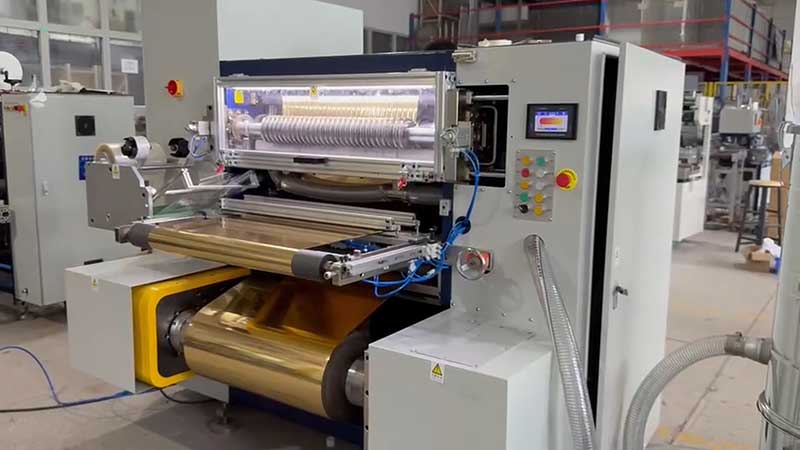
2. Vier Kernparameter bestimmen, ob das Gerät brauchbar ist.
Genauigkeit: Nicht Broschüren lesen, sondern die Ergebnisse von Probeschnitten überprüfen.
Die Schneidgenauigkeit umfasst zwei Aspekte: Breitentoleranz und Kantenqualität. Für herkömmliche Heißprägefolien ist eine Toleranz von ±0,2 mm in der Regel ausreichend, für hochwertige, fälschungssichere Heißprägungen sind jedoch strengere Kontrollen erforderlich. Die Kantenqualität wird auf Grate, Wellen oder Ablösungen der Beschichtung geprüft – diese Fehler können sich bei nachfolgenden Heißprägeprozessen zu unvollständigen Mustern verstärken.
Das Schneiden mit Rundmessern ist nach wie vor die gängigste Methode zum Heißprägen von Goldfolie. Es ermöglicht saubere Schnitte und eine relativ gut kontrollierbare Standzeit der oberen und unteren Messer. Die Leistung von Rundschneidern hängt jedoch stark von der Wellensteifigkeit und der Reaktionsgeschwindigkeit des Korrektursystems ab. Bringen Sie daher unbedingt Ihr am schwierigsten zu schneidendes Material – die dünnste und empfindlichste Beschichtung – zum Hersteller, damit dieser vor Ort Probeschnitte durchführen, Breitenabweichungen mit einem Messschieber messen und die Stirnfläche mit einer Lupe begutachten kann.
Spannungssteuerung: Der Schlüsselpunkt beim Schneiden von Goldfolie
Die Basisfolie von Heißprägefolien ist dünn und die Beschichtung empfindlich; bereits eine geringfügig zu hohe Spannung kann zu Dehnung, Verformung oder sogar Rissen in der Beschichtung führen; zu geringe Spannung verursacht lockeres Aufrollen und eine Fehlausrichtung der Stirnfläche. Herkömmliche Magnetpulverbremsen sind bei mittleren und niedrigen Geschwindigkeiten weiterhin einsetzbar, doch bei hohen Geschwindigkeiten oder dünnen Materialien ist eine Servospannungsregelung im geschlossenen Regelkreis nahezu unerlässlich. Sie passt die Spannung in Echtzeit während des gesamten Abwickel-, Schneid- und Aufwickelprozesses an und hält Spannungsschwankungen innerhalb von ±1 %.
Das Wickelende ist ebenso entscheidend. Die Gleitwelle in Kombination mit der Kegelspannungsregelung gewährleistet, dass die fertige Rolle von innen nach außen straff und locker ist und verhindert so das Phänomen „innen straff, außen locker“ oder den sogenannten „Chrysanthemenkern“. Lässt sich die Wickelspannung nicht einstellen, ist ein Verrutschen der Lagen beim Schmalschneiden sehr wahrscheinlich.
Geschwindigkeit: Passt sich der Produktionskapazität an, sodass man nicht für unbrauchbare Leistung bezahlt.
Die Nenngeschwindigkeit von Heißprägefolienschneidemaschinen liegt üblicherweise zwischen 50 und 500 m/min. Die angegebene „Maximalgeschwindigkeit“ stellt jedoch den Grenzwert unter Idealbedingungen dar; die tatsächliche, stabile Betriebsgeschwindigkeit ist der Referenzwert. Hochgeschwindigkeitsbetrieb erfordert eine exponentiell steigende Spannungsregelung, Korrekturgenauigkeit und Gestängesteifigkeit; ein unkontrolliertes Streben nach höheren Geschwindigkeiten kann zu häufigen Stillstandszeiten, Nachjustierungen und einem hohen Ausschuss führen.
Es wird empfohlen, die erforderliche Geschwindigkeit anhand der Tagesleistung zu berechnen: Bei kleinen Chargen und einer Vielzahl von Produkten ist ein wirtschaftlicher Geschwindigkeitsbereich von 200 bis 300 m/min oft praktischer als der Nennwert von 500 m/min.
Korrektursystem: eine Grundlage zur Sicherstellung der Genauigkeit
Das Abwickeln und Korrigieren ist die erste Verteidigungslinie für präzise Schnitte. Fotoelektrische Korrektur (Kantenverfolgung) und Fadenverfolgung sind Standardfunktionen beim Heißprägefolienschneiden. Weist die Hauptwalze selbst ungleichmäßige Schnittqualität oder unsaubere Kanten auf, sind die Reaktionsgeschwindigkeit und der Korrekturhub des Korrektursystems entscheidend. Achten Sie bei der Auswahl daher auf die Marke und die Genauigkeit des Korrektursystems und nicht nur auf eine einfache Ja/Nein-Entscheidung.
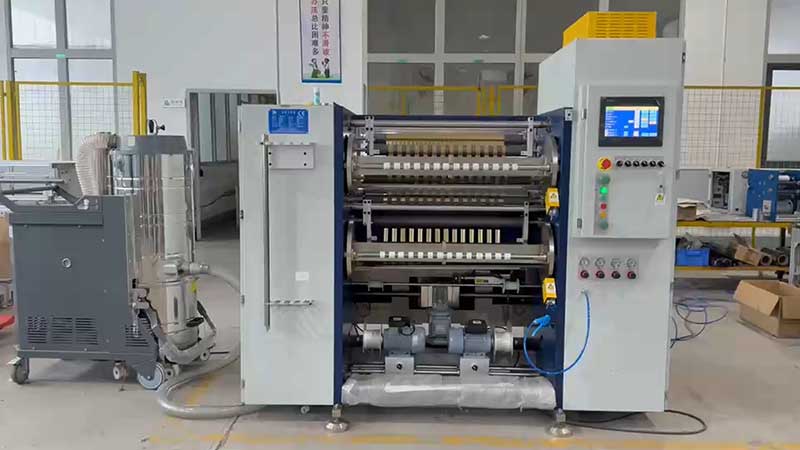
3. Intelligente Funktionen: Vom „Bonus“ zur „Pflichtoption“
Bei der Auswahl von Schneidemaschinen im Jahr 2026 ist Intelligenz nicht mehr nur ein Bonus, sondern eine Kernkompetenz für die kundenspezifische Fertigung kleiner Losgrößen.
Das Schnellwechselsystem ist entscheidend für die Wirtschaftlichkeit von Kleinserien. Modelle mit voreingestelltem Parameterspeicher ermöglichen es dem Bediener, Werkzeugabstand und Spannungseinstellungen nach Abruf der Produktspezifikationen automatisch anzupassen. Dadurch verkürzt sich die Umrüstzeit von mehreren Stunden auf wenige Minuten. Für Betriebe, die täglich zwischen verschiedenen Spezifikationen wechseln müssen, überwiegt der Nutzen dieser Konfiguration die Mehrkosten bei Weitem.
Intelligente Produktionsmanagement-Schnittstellen integrieren Längsteilmaschinen in digitale Werkstätten. Anlagen, die in MES-Systeme integriert sind, können elektronische Aufträge empfangen, automatisch optimale Längsteilschemata planen und Prozessparameter materialabhängig automatisch aufrufen. Dadurch wird die Abhängigkeit von der Erfahrung des Bedieners reduziert. Bei Produktionsmodi mit vielen Varianten und häufigen Schaltvorgängen kann diese datengesteuerte Funktionalität die Gesamtausbeute besser steigern als reine mechanische Präzision.
Online-Erkennung und Regelungstechnik finden zunehmend Anwendung im High-End- und Mittelklassebereich. Einige führende Modelle verfügen über integrierte visuelle Inspektionssysteme, die die Kantenposition von Folienspulen in Echtzeit erkennen und den Werkzeugweg dynamisch anpassen. Dadurch wird der Materialverlust beim Goldprägen von branchenüblichen 8 % auf rund 2 % reduziert. Bei der Verarbeitung hochwertiger Laserfolien oder fälschungssicherer Folien kann sich die Investition in diese Konfiguration schneller amortisieren als erwartet.
4. Übersehene Details: Staubentfernung, statische Aufladung und Kundendienst
Der beim Schneiden von Heißprägefolie entstehende Staub stellt einen versteckten Kostenfaktor dar. Beschichtungsrückstände haften an der Oberfläche der fertigen Rolle und verursachen beim nachfolgenden Prägen weiße Flecken oder unvollständige Prägung. Anlagen mit unabhängigen Staubabsaugvorrichtungen können diese Qualitätsrisiken deutlich reduzieren, und bei Aufträgen mit hohen Anforderungen an die Oberflächenqualität ist diese Konfiguration unerlässlich.
Die Beseitigung statischer Aufladung ist ebenso wichtig. PET-Basisfolien neigen dazu, sich bei hohen Betriebsgeschwindigkeiten statisch aufzuladen, wodurch Staub angezogen wird oder die Walzenbewegung beeinträchtigt wird. Antistatikstäbe sollten daher zur Standardausstattung gehören und nicht als optionale Ergänzung erhältlich sein.
Die Reaktionsfähigkeit des Kundendienstes ist die letzte Absicherung. Fällt die Schneidemaschine aus, können auch nachgelagerte Heißprägeprozesse zum Erliegen kommen. Bei der Modellauswahl ist es daher wichtig, die Serviceabdeckung des Herstellers in der Region, die Lieferzyklen gängiger Verschleißteile (Messer, Wellendichtungen) und die Unterstützung von Ferndiagnose zu berücksichtigen.
Checkliste für Auswahlentscheidungen
Fassen Sie die oben genannten Dimensionen abschließend in einer praktischen Checkliste zusammen:
Materialende:dünnstes/empfindlichstes Material; Maximale Breite und maximaler Außendurchmesser der Hauptwalze; Mindestbreite und Toleranzanforderungen für Fertigprodukte; Durchschnittliche tägliche Auftragsänderungshäufigkeit.
Leistungsseite: Breitenabweichung und Stirnflächenmasse bei tatsächlichem Schnitt bis zur Kante messen; Arten von Spannungsregelungssystemen (offener/geschlossener Regelkreis); Die Differenz zwischen Nenndrehzahl und stabiler Drehzahl; Genauigkeit des Korrektursystems.
Konfigurationsseite: Modellwechselzeit (Umschaltung von der aktuellen Spezifikation zur nächsten Spezifikation); Ob Parametervoreinstellungen und Speicher unterstützt werden; Ob Staubentfernung und statische Entladung Standard sind; Anordnung der Wickelwellen (Luftwelle/Schlupfwelle) und Spannungskegelsteuerung.
Kostenseite:Gerätepreis und Aufpreis für intelligente Funktionen; Materialeinsparungen durch erwartete Ertragssteigerung; Verbesserte Umrüsteffizienz setzt Produktionskapazität frei; Reaktionszeit des Kundendienstes und Ersatzteilkosten.
Die Auswahl einer Heißprägefolienschneidemaschine ist im Wesentlichen eine Frage der Abstimmung – der Abstimmung auf Ihre Materialeigenschaften, Auftragsstruktur und Qualitätsstandards. Im Jahr 2026, wenn kundenspezifische Fertigung zum Standard wird, ist eine „ausreichende und flexible“ Maschine oft wertvoller als eine, die zwar über maximale Parameter verfügt, aber schwer zu ändern ist.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Kaltfolienschneider
 Kartendruckband-Aufwickler
 Kartendruckbandschneider
 Holographischer Folienschneider
 Heißprägefolien-Schneidemaschine
 Digital Enhancement Folienschneider
 Heißprägefolienschneider RSDS7H 1350 PLUS
 Heißprägefolienschneider (RSDS7H) 1350






