Das Schneiden der Heißprägefolie ist der kritische Schritt im Heißprägeprozess. Ist die Schnittqualität mangelhaft, können nachfolgende Heißprägemaschinen häufig ausfallen, die Folie brechen, sich verstellen oder unvollständige Prägemuster erzeugen. Dies führt zu einem hohen Verbrauch und der Verschwendung großer Mengen teurer Heißprägefolie.
Die am häufigsten gestellte Frage bei der Modellauswahl lautet: Wie breit kann diese Maschine schneiden? Wie schnell kann sie laufen? Entscheidend für die optimale Leistung einer Schneidemaschine ist jedoch nicht der absolute Wert eines einzelnen Parameters, sondern das Zusammenspiel von Schnittbreite und Geschwindigkeit. Die Schnittbreite bestimmt die Stabilität und Korrekturgenauigkeit der Maschinenkonstruktion, während die Geschwindigkeit die Reaktionsfähigkeit der Spannungsregelung in Echtzeit testet. Beide Parameter bedingen sich gegenseitig und müssen gemeinsam betrachtet werden.
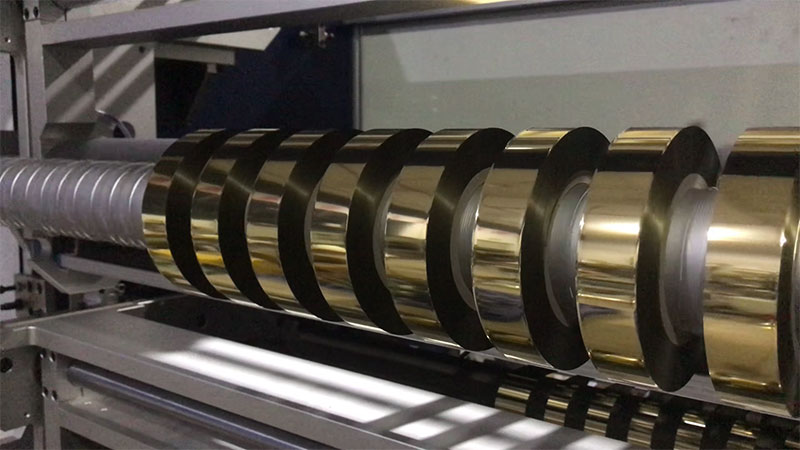
Die Breite bestimmt die Struktur: breit für Steifigkeit, schmal für Präzision
Die Breite von Heißprägefolien variiert stark, von schmalen Streifen von nur wenigen Millimetern für feine Linien bis hin zu 1600 mm Breite für großformatiges Kartonpapier, was ganz unterschiedliche Anforderungen an die Ausrüstung mit sich bringt.
Der Hauptnachteil beim Breitschneiden (üblicherweise über 800 mm) liegt in der Verformung des Werkzeugschafts. Je größer die Schnittbreite, desto wahrscheinlicher ist es, dass sich der Werkzeugschaft unter hohem Druck in der Mitte leicht durchbiegt. Dies führt zu der unerwünschten Situation, dass der Schnitt in der Mitte nicht vollständig durchdringt und an den Rändern nicht korrekt ausgerichtet ist. Daher muss bei Breitschnittmaschinen der Gehäusesteifigkeit und der Schaftfestigkeit höchste Priorität eingeräumt werden. Verdickte Wandpaneele aus legiertem Stahl und Schäfte mit großem Durchmesser sind hierbei grundlegende Ausstattungsmerkmale. Beispielsweise müssen Maschinen der 1600-mm-Klasse oft mehrere Tonnen wiegen, um bei hohen Drehzahlen stabil zu bleiben.
Die Logik für schmale Schlitze (unter 50 mm) ist völlig anders. Schmale Streifen werden hauptsächlich für das Stanzprägen feiner Muster verwendet, wobei die Planheit und Passgenauigkeit der Stirnflächen beim Walzen extrem wichtig sind. In solchen Fällen neigen manuelle Spannwerkzeuge aufgrund ungleichmäßiger Spannkräfte zu Maßabweichungen; hydraulische Spannwerkzeuge oder hochpräzise Gleitwellen sind zuverlässigere Alternativen. Bei häufig wechselnden Auftragsspezifikationen zeigt sich der Vorteil des automatischen Werkzeugausrichtsystems: Nach Eingabe des Breitenwerts positioniert der Werkzeughalter diesen automatisch, wodurch sich die Umrüstzeit von Stunden auf Minuten reduziert.
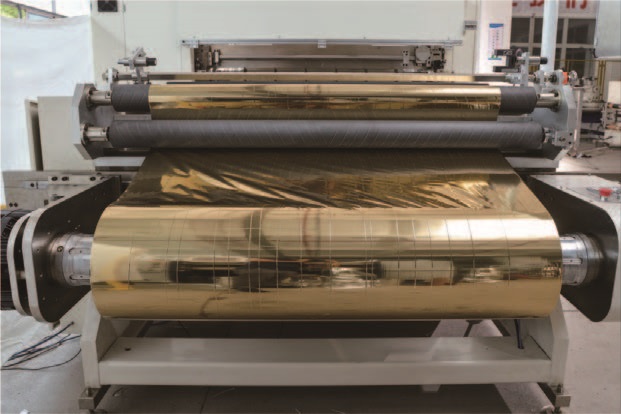
Die Geschwindigkeit wird durch eine feste Drehzahl vorgegeben: Servoregelung ist Voraussetzung für die Anpassung.
Die Geschwindigkeit ist nicht nur ein Kapazitätsindikator, sondern bestimmt direkt die Konfiguration des Antriebssystems. Aktuell reicht der Geschwindigkeitsbereich von Heißprägefolien-Schneidemaschinen von 20 m/min bis über 500 m/min, wobei unterschiedliche Geschwindigkeitsbereiche völlig unterschiedlichen Spannungsregelungssystemen entsprechen.
Wirtschaftliche Anlagen für niedrige Geschwindigkeiten (unter 100 m/min) verwenden häufig Magnetpulverbremsen oder eine offene Spannungsregelung. Sie zeichnen sich durch einfache Bauweise und kontrollierbare Kosten aus und eignen sich für kleine Losgrößen, geringe Breiten und langsame Warmumformmaschinen. Sobald die Geschwindigkeit jedoch 200 m/min überschreitet, kann die offene Spannungsregelung nicht mehr mit den Änderungen des Walzdurchmessers Schritt halten. Der Wickelradius verringert sich bzw. vergrößert sich. Kann die Spannung nicht in Echtzeit kompensiert werden, kommt es zu Dehnung und Verformung der dünnen Folie oder zu Lockerung und Faltenbildung beim Aufwickeln.
Hochgeschwindigkeitsschneiden (über 200 m/min) erfordert ein vollautomatisches, geschlossenes Servospannungsregelungssystem. Dessen Kernprinzip besteht darin, die Spannung durch präzise Messung der Differenz zwischen Ab- und Aufwickelgeschwindigkeit zu regeln. Dank Echtzeit-Rückmeldung des schwimmenden Rollensensors wird eine konstante Spannung während Beschleunigung, Verzögerung und Aufwicklung gewährleistet. Hochwertige Modelle nutzen die „Taper Tension Control“-Technologie, die die Wickelspannung mit zunehmendem Spulendurchmesser automatisch reduziert. Dies ist entscheidend für eine gleichmäßige Spannung innerhalb und außerhalb der fertigen Spule ohne Verformung.
Bei den in Heißprägefolien üblicherweise verwendeten 12 µm dünnen PET-Substraten sind die Anforderungen an die Spannungsregelung noch höher. Zu hohe Spannung führt zu einer dauerhaften Dehnung der Basisfolie und damit zu ungenauen Passungen beim Heißprägen. Ist die Spannung hingegen zu niedrig, kann Luft zwischen den Wickelschichten eingeschlossen werden, wodurch sich die Aluminiumschichten verschieben oder verkleben. Aus diesem Grund sind Anlagen mit höheren Schneidgeschwindigkeiten stärker auf Servoantriebe und Spannungsregelungsalgorithmen angewiesen.

Wechselwirkungen zwischen Breite und Geschwindigkeit
Es reicht nicht aus, Breite und Geschwindigkeit getrennt zu betrachten; gerade an ihrer Schnittstelle tappt man bei der Modellwahl am leichtesten in Fallstricke.
Große Schnittbreite und hohe Schnittgeschwindigkeit stellen die ultimative Herausforderung für die Gesamtleistung einer Anlage dar. Eine größere Schnittbreite bedeutet ein höheres Massenträgheitsmoment und eine ungleichmäßigere seitliche Spannungsverteilung, während eine hohe Schnittgeschwindigkeit selbst kleinste mechanische Vibrationen oder Spannungsschwankungen verstärkt. Eine 1600 mm breite Längsteilanlage, die nur 50 m/min läuft, kommt mit einer Regelung im offenen Regelkreis kaum zurecht; bei Geschwindigkeiten über 300 m/min ist eine gleichbleibende Schnittqualität ohne Servoantrieb und starre Gehäuseabstützung nahezu unmöglich.
Die Herausforderung, schmale Streifen bei hohen Wickelgeschwindigkeiten zu verarbeiten, spitzt sich zu. Werden mehrere schmale Streifen gleichzeitig gewickelt, führt jede Spannungsabweichung an einem Streifen zu unebenen Stirnflächen. Bei hohen Geschwindigkeiten muss die Reaktionsgeschwindigkeit der Gleitwelle oder der unabhängigen Servowickelwelle mithalten können; andernfalls verschiebt sich der schmale Streifen auf der Wickelwelle hin und her, wodurch die Stirnflächenqualität nicht mehr gewährleistet werden kann.
Ein häufig übersehenes Abstimmungsprinzip ist, dass die Schneidgeschwindigkeit etwas höher sein sollte als die Betriebsgeschwindigkeit der nachgeschalteten Warmumformmaschinen. Läuft die Schneidemaschine mit der gleichen Geschwindigkeit wie die Warmumformmaschine, kann jede kurze Nachwalzung, Materialzufuhr oder Geschwindigkeitsanpassung während des Schneidvorgangs dazu führen, dass der Warmumformmaschine der Vorschub ausgeht. Moderne Schneidemaschinen sind mit einem integrierten Schneid- und Aufwickelsystem sowie einer unterbrechungsfreien Aufwickelfunktion ausgestattet, um diesen Rhythmusverlust zu vermeiden und sicherzustellen, dass der Schneidprozess stets eine höhere Versorgungskapazität als die Warmumformmaschinen aufweist.
Auswahlcheckliste
Beim Kauf empfiehlt es sich, die einzelnen Aktionszahlen für „Maximalgeschwindigkeit“ und „Maximalbreite“ außer Acht zu lassen und stattdessen die folgenden Fragen als Grundlage für die Kaufentscheidung zu verwenden:
Wenn das Schneiden großer Schlitze im Vordergrund stehtDie ersten Hürden sind der Durchmesser der Schaufelwelle und das Gewicht des Schaufelkörpers. Anschließend muss überprüft werden, ob das Korrektursystem Kanten oder Linien nachzeichnet, da der kumulative Fehler bei einer Materialfehlausrichtung über eine große Breite größer ist.
Wenn das Schmalschlitzen im Vordergrund stehtDie Werkzeugverriegelungsmethode ist wichtiger als die Drehzahlparameter; die automatische Werkzeuganordnung und die Gleitwicklung beeinflussen direkt die Wechseleffizienz und die Stirnflächenqualität.
Wenn Sie Hochgeschwindigkeitsschneiden wünschen:Beachten Sie nicht nur die nominelle Höchstgeschwindigkeit; fragen Sie den Hersteller nach Spannungsschwankungen während der Beschleunigungs-/Verzögerungs- und Aufwickelphasen. Berichte über Breitenunterschiede beim kontinuierlichen Schneiden über 500 Meter sind aussagekräftiger als im Labor ermittelte Spitzengeschwindigkeiten.
Sofern die Anforderungen an Breite und Geschwindigkeit nicht extrem sind:Das Budget für geschlossene Spannungsregelungssysteme sollte Vorrang vor der maximalen Geschwindigkeit haben; sobald sich die Spannung stabilisiert hat, ist die Qualitätsgrenze für das Schneiden bei mittleren und niedrigen Geschwindigkeiten sogar höher.
Bei der Auswahl einer Heißprägefolien-Schneidemaschine geht es im Wesentlichen um die richtige Abstimmung: Die Breite bestimmt die untere Grenze der Anlage (ist die Konstruktion ausreichend steif?), die Geschwindigkeit die obere Grenze (funktioniert die Spannungsregelung?). Die Kombination aus Breite und Geschwindigkeit entscheidet letztendlich darüber, ob eine Maschine zu Ihrem Produktionsrhythmus passt.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano




 Kaltfolienschneider
 Kartendruckband-Aufwickler
 Kartendruckbandschneider
 Holographischer Folienschneider
 Digital Enhancement Folienschneider
 Heißprägefolienschneider RSDS7H 1350 PLUS
 Heißprägefolienschneider (RSDS7H) 1350






