Das Schneiden der Heißprägefolie ist der entscheidende Schritt im Heißprägeprozess. Ist die Schnittqualität mangelhaft, können nachfolgende Heißprägemaschinen häufig ausfallen, die Folie reißen, sich verstellen oder unvollständige Prägemuster erzeugen. Dies führt zu einem hohen Verbrauch teurer Heißprägefolienmaterialien. Die häufigste Frage bei der Modellauswahl lautet: Wie breit kann diese Maschine schneiden? Wie schnell kann sie laufen? Entscheidend für die optimale Leistung einer Schneidemaschine ist jedoch nicht der absolute Wert eines einzelnen Parameters, sondern das optimale Verhältnis von Schnittbreite und Geschwindigkeit.

Die Breite bestimmt die Struktur: breit für Steifigkeit, schmal für Präzision
Die Breite von Heißprägefolien variiert stark, von schmalen Streifen von nur wenigen Millimetern für feine Linien bis hin zu 1600 mm Breite für großformatige Kartonagen, was ganz unterschiedliche Anforderungen an die Ausrüstung mit sich bringt.
Der Hauptnachteil beim Breitschneiden (üblicherweise über 800 mm) liegt in der Verformung des Werkzeugschafts. Je größer die Schnittbreite, desto wahrscheinlicher ist es, dass sich der Werkzeugschaft unter hohem Druck in der Mitte leicht durchbiegt. Dies führt zu der unerwünschten Situation, dass der Schnitt in der Mitte nicht vollständig durchdringt und an den Rändern nicht korrekt ausgerichtet ist. Daher muss bei Breitschnittmaschinen der Gehäusesteifigkeit und der Schaftfestigkeit höchste Priorität eingeräumt werden. Verdickte Wandpaneele aus legiertem Stahl und Schäfte mit großem Durchmesser sind hierbei grundlegende Ausstattungsmerkmale. Beispielsweise müssen Maschinen der 1600-mm-Klasse oft mehrere Tonnen wiegen, um bei hohen Drehzahlen stabil zu bleiben.
Die Logik für schmale Schlitze (unter 50 mm) ist völlig anders. Schmale Streifen werden hauptsächlich für das Stanzprägen feiner Muster verwendet, wobei die Planheit und Passgenauigkeit der Stirnflächen beim Walzen extrem wichtig sind. In solchen Fällen neigen manuelle Spannwerkzeuge aufgrund ungleichmäßiger Spannkräfte zu Maßabweichungen; hydraulische Spannwerkzeuge oder hochpräzise Gleitwellen sind zuverlässigere Alternativen. Bei häufig wechselnden Auftragsspezifikationen zeigt sich der Vorteil des automatischen Werkzeugausrichtsystems: Nach Eingabe des Breitenwerts positioniert der Werkzeughalter diesen automatisch, wodurch sich die Umrüstzeit von Stunden auf Minuten reduziert.
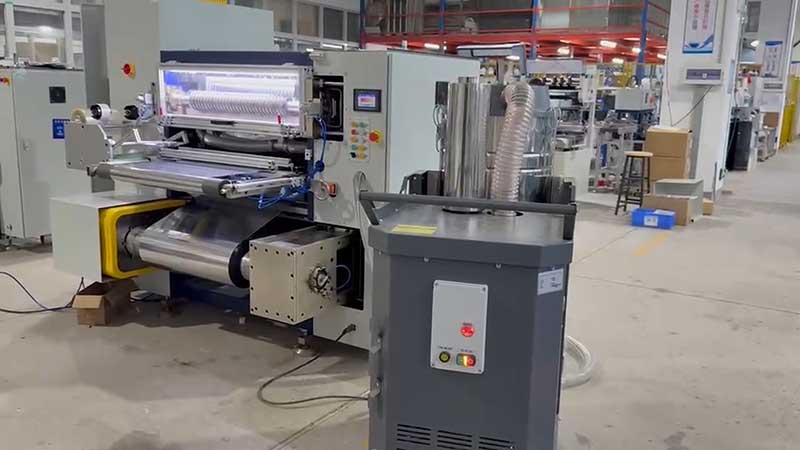
Die Geschwindigkeit wird durch eine feste Drehzahl vorgegeben: Servoregelung ist Voraussetzung für die Anpassung.
Die Geschwindigkeit ist nicht nur ein Kapazitätsindikator, sondern bestimmt direkt die Konfiguration des Antriebssystems. Aktuell reicht der Geschwindigkeitsbereich von Heißprägefolien-Schneidemaschinen von 20 m/min bis über 500 m/min, wobei unterschiedliche Geschwindigkeitsbereiche völlig unterschiedlichen Spannungsregelungssystemen entsprechen.
Wirtschaftliche Anlagen für niedrige Geschwindigkeiten (unter 100 m/min) verwenden häufig Magnetpulverbremsen oder eine offene Spannungsregelung. Sie zeichnen sich durch einfache Bauweise und kontrollierbare Kosten aus und eignen sich für kleine Losgrößen, geringe Breiten und langsame Warmumformmaschinen. Sobald die Geschwindigkeit jedoch 200 m/min überschreitet, kann die offene Spannungsregelung nicht mehr mit den Änderungen des Walzdurchmessers Schritt halten. Der Wickelradius verringert sich bzw. vergrößert sich. Kann die Spannung nicht in Echtzeit kompensiert werden, kommt es zu Dehnung und Verformung der dünnen Folie oder zu Lockerung und Faltenbildung beim Aufwickeln.
Hochgeschwindigkeitsschneiden (über 200 m/min) erfordert ein vollautomatisches, geschlossenes Servospannungsregelungssystem. Dessen Kernprinzip besteht darin, die Spannung durch präzise Messung der Differenz zwischen Ab- und Aufwickelgeschwindigkeit zu regeln. Dank Echtzeit-Rückmeldung des schwimmenden Rollensensors wird eine konstante Spannung während Beschleunigung, Verzögerung und Aufwicklung gewährleistet. Hochwertige Modelle nutzen die „Taper Tension Control“-Technologie, die die Wickelspannung mit zunehmendem Spulendurchmesser automatisch reduziert. Dies ist entscheidend für eine gleichmäßige Spannung innerhalb und außerhalb der fertigen Spule ohne Verformung.
Bei dem häufig verwendeten 12 µm dünnen PET-Substrat für Heißprägefolien sind die Anforderungen an die Spannungsregelung noch höher. Zu hohe Spannung führt zu einer dauerhaften Dehnung der Basisfolie und damit zu ungenauen Passungen beim Heißprägen. Ist die Spannung hingegen zu niedrig, kann Luft zwischen den Wickelschichten eingeschlossen werden, wodurch sich die Aluminiumschichten verschieben oder verkleben. Aus diesem Grund sind Anlagen mit höheren Schneidgeschwindigkeiten stärker auf Servoantriebe und Spannungsregelungsalgorithmen angewiesen.
Wechselwirkungen zwischen Breite und Geschwindigkeit
Es reicht nicht aus, Breite und Geschwindigkeit getrennt zu betrachten; gerade an ihrer Schnittstelle tappt man bei der Modellwahl am leichtesten in Fallstricke.
Große Schnittbreite und hohe Schnittgeschwindigkeit stellen die ultimative Herausforderung für die Gesamtleistung der Anlage dar. Eine größere Schnittbreite bedeutet ein höheres Massenträgheitsmoment und eine ungleichmäßigere seitliche Spannungsverteilung, während eine hohe Schnittgeschwindigkeit selbst kleinste mechanische Vibrationen oder Spannungsschwankungen verstärkt. Eine 1600 mm breite Längsteilanlage, die nur 50 m/min läuft, kommt mit einer Regelung im offenen Regelkreis kaum zurecht; bei Geschwindigkeiten über 300 m/min ist eine zufriedenstellende Schnittqualität ohne Servoantrieb und starre Gehäuseabstützung nahezu unmöglich zu gewährleisten.
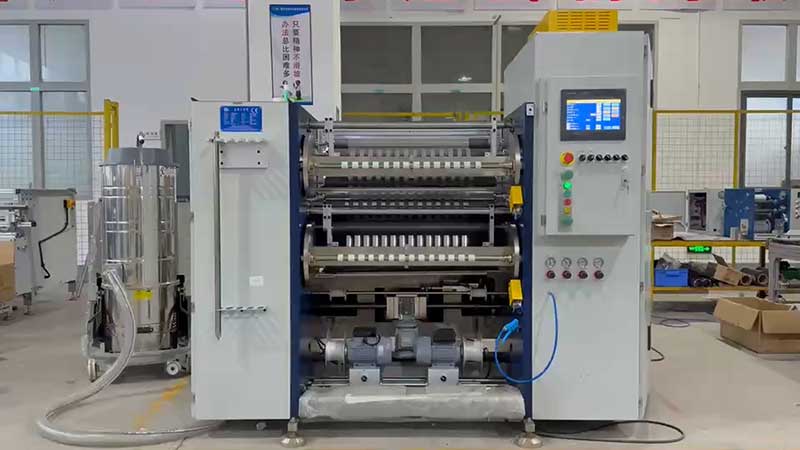
Die Kombination aus geringer Breite und hoher Geschwindigkeit stellt höhere Anforderungen an die Werkzeugauslegung und das Wickeln. Beispielsweise erreichen einige Modelle mit 1-Zoll-Kernwicklung unter engen Betriebsbedingungen nur 200 m/min, während 3-Zoll- und 6-Zoll-Wellen lediglich eine Kapazität von 300–500 m/min ermöglichen. Das bedeutet: Wenn Sie eine große Anzahl schmaler Fertigprodukte mit einer Spanbreite von 1 Zoll produzieren möchten, ist die nominelle „Maximalgeschwindigkeit“ im praktischen Betrieb möglicherweise nicht erreichbar.
Die Kombination aus großer Schnittbreite und niedriger Drehzahl mag widersprüchlich erscheinen, trifft aber in bestimmten Anwendungsfällen zu. Beispielsweise erzeugt die Reibung der Schneidklinge bei der Bearbeitung dickwandiger oder hochdichter Spezialfolien hohe Temperaturen und Aluminiumpulver. In solchen Fällen trägt eine Reduzierung der Drehzahl tatsächlich zur Sicherstellung der Schnittqualität und zur effektiven Staubabsaugung bei. Das blinde Streben nach hoher Drehzahl unter Vernachlässigung des Verhältnisses von Geschwindigkeit und Präzision führt häufig dazu, dass die tatsächlichen Produktionsgeschwindigkeiten weit unter dem Sollwert liegen.
Praktische Auswahl: Passende Lösungen werden aus den Anforderungen abgeleitet.
Schritt 1: Den Breitenbereich der Hauptkraft klärenWenn Ihre Aufträge sich auf schmale Streifen unter 50 mm konzentrieren, sind Präzision und effiziente Werkzeuganordnung entscheidend, die Breitenkapazität steht nicht im Vordergrund; Wenn Sie häufig breite Rollen mit über 1000 mm Breite verarbeiten, sollten Steifigkeit und Stabilität Priorität haben, und Sie sollten sich nicht von der hohen Geschwindigkeitsklasse ablenken lassen.
Schritt 2: Geschwindigkeit unter realen Betriebsbedingungen überprüfenEntscheidend ist, wie gut die Nenngeschwindigkeit von 500 m/min in realen Anwendungsszenarien wie dem Aufwickeln, Beschleunigen und Abbremsen sowie dem Wickeln schmaler 1-Zoll-Kerne eingehalten werden kann. Hersteller sollten daher bei Maschinentests verpflichtet werden, Daten zur Breitendifferenz beim kontinuierlichen Schneiden von über 500 Metern bereitzustellen, wobei besonderes Augenmerk auf die Genauigkeit während Spulenwechseln und Beschleunigungs-/Abbremsphasen zu legen ist.
Schritt 3: Passen Sie das Spannungssystem an die Geschwindigkeitsstufe an.Bei Laufgeschwindigkeiten über 200 m/min ist eine Servospannung im geschlossenen Regelkreis unerlässlich, und die Konusspannungsregelung ist entscheidend, um Verformungen der fertigen Spule zu vermeiden. Wenn Ihr Budget begrenzt ist und Sie nur Modelle für mittlere bis niedrige Geschwindigkeiten wählen können, sollten Sie akzeptieren, dass diese für kleine Losgrößen und unterschiedliche Spezifikationen geeignet sind. Versuchen Sie nicht, Hochgeschwindigkeitsanwendungen mit Systemen ohne Regelkreis zu realisieren.
Schritt 4: Achten Sie auf die „Abwärtsbedingungen“ hinsichtlich Breite und Geschwindigkeit.Fragen Sie den Hersteller: Wie hoch ist die maximale Schnittgeschwindigkeit bei minimaler Schnittbreite? Bleibt das Spannsystem bei maximaler Schnittbreite stabil? Diese Randbedingungen spiegeln oft die tatsächlichen Leistungsfähigkeit der Anlage besser wider als die Nennparameter.
Bei der Auswahl einer Heißprägefolienschneidemaschine geht es darum, die optimale Lösung für Ihre Produktstruktur innerhalb des scheinbar unmöglichen Dreiecks aus Breite, Präzision und Geschwindigkeit zu finden. Breitenschnitte zielen auf Gehäusesteifigkeit und Spannungsgleichmäßigkeit ab, schmale Schnitte auf Werkzeuggenauigkeit und Wickelfestigkeit, während die Geschwindigkeit die Antriebssysteme und Steuerungsalgorithmen bestimmt. Das Verständnis der Wechselwirkungen zwischen diesen drei Parametern ist aussagekräftiger als der bloße Vergleich der Werte in der Parametertabelle.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Kaltfolienschneider
 Kartendruckband-Aufwickler
 Kartendruckbandschneider
 Heißprägefolien-Schneidemaschine
 Holographischer Folienschneider
 Digital Enhancement Folienschneider
 Heißprägefolienschneider RSDS7H 1350 PLUS
 Heißprägefolienschneider (RSDS7H) 1350






