Die Auswahl der richtigen Heißprägefolien-Schneidemaschine ist eine der wichtigsten Entscheidungen für Ihr Unternehmen. Eine Schneidemaschine, die auf Ihr Materialprofil und Ihren Produktionsrhythmus abgestimmt ist, verwandelt breite Masterrollen in makellose Folienstreifen. Die falsche Maschine verursacht Grate, Kratzer und ständige Stillstandszeiten – was zu Materialverschwendung und sinkenden Gewinnmargen führt.
Dieser Leitfaden unterteilt die Entscheidung in vier praktische Dimensionen: Materialverträglichkeit, Schnittmethode, Spannungsregelung und Automatisierungsgrad.
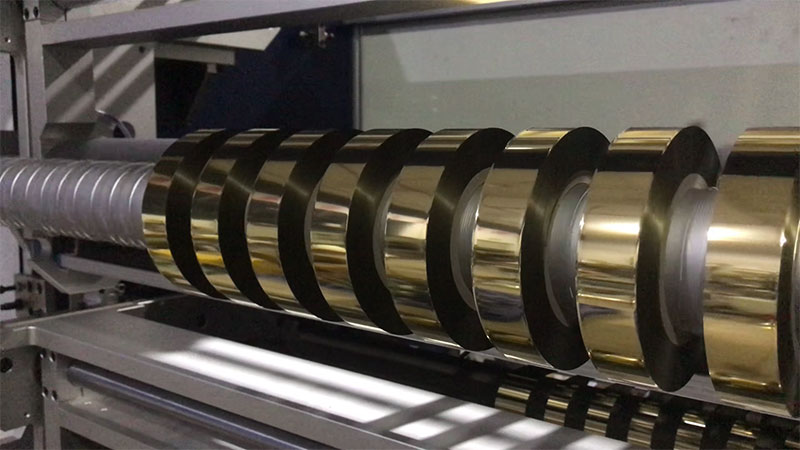
Beginnen Sie mit Ihrem Material, nicht mit dem Datenblatt der Maschine.
Heißprägefolie ist kein einheitliches Produkt. Ihre Struktur – typischerweise eine PET-Basisfolie mit Trenn-, Farb- und Klebeschichten – macht sie deutlich empfindlicher gegenüber der Handhabung als Papier oder Standardfolien. Die Prioritäten Ihrer Ausrüstung sollten sich nach dem Folientyp richten, den Sie am häufigsten verarbeiten.
Standardfarbige Folieist am unempfindlichsten. Es weist eine moderate Widerstandsfähigkeit gegenüber Spannungsschwankungen auf und eignet sich gut für Standard-Präzisionsgeräte mit Kreisschneidverfahren und grundlegender statischer Entladung.
Laser- und HologrammfolienDie größte Herausforderung stellen diese Werkstoffe dar. Ihre Oberfläche weist eine feine Beugungsmikrostruktur auf, die durch Berührung leicht verkratzt wird. Für diese Werkstoffe ist das berührungslose Schneiden mit einem Luftmesser nahezu unerlässlich, und jede Führungsrolle im Materialweg sollte hochglanzpoliert sein, um mikroskopischen Abrieb zu vermeiden.
Dünne Folie (12–19 μm)Erfordert eine präzise Spannungsregelung. Ist die Spannung auch nur geringfügig zu hoch, dehnt sich die Basisfolie dauerhaft, was zu Passerfehlern im weiteren Verlauf führt. Ist die Spannung zu niedrig, wird Luft zwischen den Wickelschichten eingeschlossen, was zu Teleskopierung und Verrutschen der Schichten führt.
stark klebende oder KunststofffolienSie neigen dazu, Schneidkanten zu verkleben. Teflonbeschichtete Klingen und spiegelpolierte Walzen verhindern das Anhaften, während ein präzise abgestimmtes Mikrospannungssystem die Dehnung vermeidet, die den Klebstoff vorzeitig aktiviert.
Bevor Sie Maschinenmodelle vergleichen, dokumentieren Sie Ihr tatsächliches Materialprofil: typischer Dickenbereich, Basisfilmtyp, Oberflächenempfindlichkeit und die geringste Breite, die Sie produzieren müssen. Bringen Sie diese Informationen zu jeder Vorführung durch einen Lieferanten mit.

Schneidverfahren: Die Wahl, die die Schnittqualität bestimmt
Der Schneidmechanismus beeinflusst direkt die Gratbildung, die Staubentwicklung und die Standzeit der Schneidklinge. Es gibt drei Hauptansätze, die jeweils für unterschiedliche Produktionsprofile geeignet sind.
Scherenschneiden (Kreisklingen)Das Heißprägeverfahren ist nach wie vor die gängigste Methode zum Heißprägen von Folien. Obere und untere Schneidscheiben arbeiten wie eine Schere und erzeugen saubere Kanten mit minimalem Staub. Die Standzeit der Scheiben ist relativ lang, und das Verfahren eignet sich für eine Vielzahl von Materialstärken. Der Nachteil liegt in der höheren mechanischen Komplexität – die Steifigkeit der Schneidwelle ist entscheidend, insbesondere bei Breiten über 800 mm, da eine Durchbiegung in der Mitte der Welle zu unvollständigen Schnitten führen kann.
RasierklingenschneidenRasierklingen sind die wirtschaftliche Option. Sie eignen sich für Anwendungen mit geringer Breite und kleinere Produktionsmengen. Allerdings erzeugen Rasierklingen auf dickeren Folien mehr Staub und Grate, und der Klingenwechsel ist häufiger. Für Fabriken, die Standardverpackungsfolie in moderaten Mengen herstellen, bleibt es eine praktikable und kostengünstige Wahl.
Luftmesserschneiden (berührungslos)Das Verfahren nutzt Druckluft zur Materialtrennung. Dadurch werden Kratzer durch Klingen vollständig vermieden, was es zur einzigen sicheren Option für Laser- und Hologrammfolien mit empfindlichen Oberflächenstrukturen macht. Zu den Nachteilen zählen die höheren Anschaffungskosten und die Eignung hauptsächlich für dünnere Folien.
Für Betriebe, die sowohl Standard- als auch Spezialfolien verarbeiten, bietet eine Scherenschneidemaschine mit Schnellwechselklingen die beste Balance zwischen Vielseitigkeit und Schnittqualität.
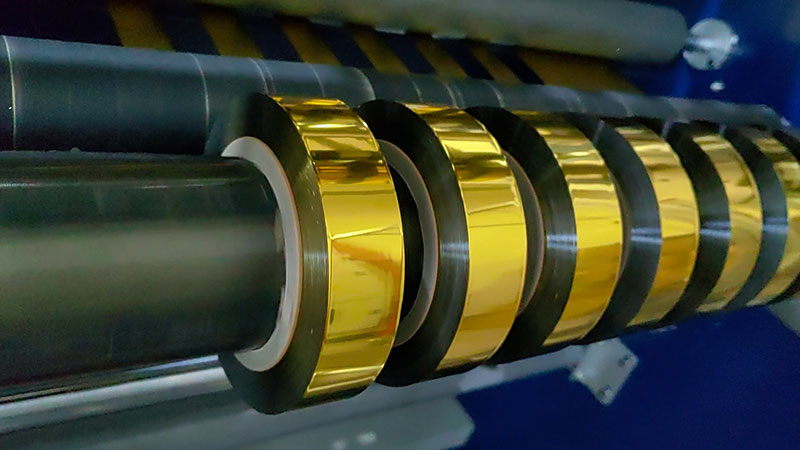
Spannungssteuerung: Der unsichtbare Faktor, der über Qualität entscheidet.
Wenn es eine technische Spezifikation gibt, die gute von exzellenten Schneidemaschinen unterscheidet, dann ist es die Spannungsregelung. Heißprägefolie verzeiht keine Fehler – selbst geringfügige Spannungsabweichungen führen zu Dehnungen, Faltenbildung oder Teleskopierung, die erst später an der Heißprägepresse sichtbar werden.
MagnetpulversystemeBei Einsteiger- und Mittelgeschwindigkeitsmaschinen (unter 100 m/min) sind sie weiterhin weit verbreitet. Sie sind einfach und kostengünstig, reagieren aber träge auf Durchmesseränderungen. Sobald die Produktionsgeschwindigkeit etwa 200 m/min übersteigt, kann die offene Spannungsregelung mit den sich schnell ändernden Ab- und Aufwickeldurchmessern nicht mehr mithalten.
Servospannungsregelung im geschlossenen Regelkreisist der Standard für Hochgeschwindigkeitsanwendungen und dünne Materialien. Hochpräzise Sensoren und schwimmend gelagerte Rollen liefern Echtzeit-Feedback und halten die Spannung selbst bei Beschleunigung und Verzögerung innerhalb von ±1 % konstant. Bei ultradünnem PET mit einer Dicke von 12 µm ist diese Präzision kein Luxus – sie entscheidet über verkaufbare Folie oder Ausschuss.
KegelspannungsregelungAuch am Wickelende ist die Wickelspannung von entscheidender Bedeutung. Mit zunehmendem Durchmesser der fertigen Rolle muss die Wickelspannung gemäß einer vorgegebenen Kurve abnehmen. Ohne diese Konusspannung werden die inneren Lagen gequetscht, was zu „Chrysanthemenkern“-Fehlern oder zum Verrutschen der Lagen beim Schmalschneiden führen kann.
Bei der Bewertung von Maschinen sollten Sie nach Spezifikationen zur Genauigkeit der Spannungsregelung fragen und eine Vorführung mit Ihrem dünnsten und spannungsempfindlichsten Material verlangen.

Automatisierung: Künstliche Intelligenz passt zu Ihrem Bestellprofil
Die Wirtschaftlichkeit der Heißprägefolienproduktion hat sich verändert. Die Auftragsspezifikationen haben sich von wenigen Standardbreiten auf Dutzende von Varianten vervielfacht, während die Losgrößen von Zehntausenden Metern auf Hunderte gesunken sind. Die Umrüstgeschwindigkeit ist heute neben der Schneidgenauigkeit ein ebenso wichtiger Faktor für die Rentabilität.
Automatische WerkzeugpositionierungDieses Problem wird direkt angegangen. Anstatt jeden Klingenhalter manuell neu zu positionieren – ein Prozess, der 15 Minuten oder länger dauert und fehleranfällig ist – gibt der Bediener die Zielbreite über die HMI ein, und servogesteuerte Halter fahren in ihre programmierten Positionen. Die Umrüstzeiten sinken auf unter drei Minuten, und die Maßgenauigkeit verbessert sich.
ProduktionsrezeptverwaltungErmöglicht das Speichern und sofortige Abrufen von Parametern für wiederkehrende Aufträge: Spannungsprofile, Geschwindigkeitseinstellungen, Klingendruck. Dies reduziert Rüstfehler und sorgt für reibungslose Schichtwechsel.
Staub- und statische BeseitigungGleiche Aufmerksamkeit verdient die Reibung beim Schneiden. Dabei entstehen mikroskopisch kleine Aluminium- und PET-Staubpartikel. Haftet dieser Staub auf der Folienoberfläche, können beim Heißprägen Vertiefungen oder Goldflecken entstehen. Ein effektives Staubabsaugsystem in der Nähe der Schneidzone und antistatische Bürsten entlang des Materialwegs schützen die Oberflächenqualität.
Für Fabriken mit digitalen Fertigungssystemen sollten Sie nach Maschinen suchen, die die Protokolle OPC UA oder MQTT unterstützen. Dadurch können Produktionsdaten in MES- oder ERP-Plattformen für Echtzeitüberwachung und vorausschauende Wartung übertragen werden.

Ein praktischer Bewertungsrahmen
Wenn Sie Angebote anfordern, strukturieren Sie Ihren Vergleich anhand der folgenden Fragen:
MaterialversuchKann der Lieferant das Zuschneiden Ihrer exakten Folienart demonstrieren – gleiche Dicke, gleiche Oberflächenbehandlung, gleiche schmalste Breite? Verwenden Sie eine Lupe an der Schnittkante und messen Sie die Breitenabweichung mit einem Messschieber an mehreren Stellen entlang der Rolle.
SpannungsprüfungFragen Sie nach Spezifikationen zur Spannungsgenauigkeit und nach Nachweisen für die Regelung im geschlossenen Regelkreis. Bestätigen Sie bei Anwendungen mit hohen Geschwindigkeiten oder dünnen Materialien die Kegelspannungsfestigkeit.
UmrüstzeitMessen Sie die Zeit, die ein Breitenwechsel an der Vorführmaschine benötigt. Bei einem vielfältigen Auftragsmix sollte die automatische Werkzeugpositionierung zur Standardausstattung gehören und nicht erst nachträglich hinzugefügt werden.
Staubmanagement:Überprüfen Sie die Staubabsaugung. Befindet sich der Absaugpunkt im Schneidbereich? Verfügt die Maschine über eine Antistatik-Abscheidung sowohl auf der Ab- als auch auf der Aufwickelseite?
Service und ErsatzteileDie Verfügbarkeit von Rotorblättern, Nachschleifservices und die Reaktionszeit des technischen Supports beeinflussen die Gesamtbetriebskosten ebenso stark wie der Kaufpreis. Erkundigen Sie sich nach dem empfohlenen Nachschleifintervall und ob der Lieferant Austauschprogramme anbietet.
Die richtige Heißprägefolienschneidemaschine ist diejenige, die Ihren Materialanforderungen, Ihrem Auftragsprofil und Ihren Qualitätsstandards entspricht – nicht die mit der höchsten beworbenen Geschwindigkeit oder dem niedrigsten Preis. Eine Maschine, die Ihre dünnste Folie mit 200 m/min und dreiminütigen Rüstzeiten sauber schneidet, ist einer 500-m/min-Maschine, die bei jedem Sonderauftrag Ausschuss produziert, deutlich überlegen.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Kaltfolienschneider
 Kartendruckband-Aufwickler
 Kartendruckbandschneider
 Heißprägefolien-Schneidemaschine
 Holographischer Folienschneider
 Digital Enhancement Folienschneider
 Heißprägefolienschneider RSDS7H 1350 PLUS
 Heißprägefolienschneider (RSDS7H) 1350






