Da Heißprägung weiterhin den Markt für hochwertige Verpackungen, Etikettierungen und dekorative Veredelungen dominiert, bestimmt die Qualität Ihrer geschnittenen Folie direkt die Ausbeute Ihres nachfolgenden Prägeprozesses. Der Markt für Heißprägefolien-Schneidemaschinen hat sich bis 2026 deutlich weiterentwickelt – doch mit dieser Reife geht eine größere Vielfalt an technischen Konfigurationen, Automatisierungsgraden und Preisklassen einher, was die Spezifikationsentscheidungen erschweren kann.
Dieser Leitfaden bietet einen strukturierten Rahmen für die Bewertung von Heißprägefolien-Schneidemaschinen und behandelt die Materialrealitäten, die die Maschinenkonstruktion bestimmen, die Kernparameter, die leistungsfähige Maschinen von problematischen unterscheiden, sowie die Automatisierungsfunktionen, die darüber entscheiden, ob Ihr Betrieb moderne Auftragsmuster profitabel bewältigen kann.
Das Material verstehen: Warum Heißprägefolie spezielle Schneidverfahren erfordert
Vor der Bewertung von Maschinenspezifikationen ist es entscheidend zu verstehen, wodurch sich Heißprägefolie grundlegend von Standardfolien und -papieren unterscheidet. Heißprägefolie ist ein mehrschichtiges Laminat, bestehend aus einer PET-Basisfolie (typischerweise 12–25 µm), einer Trennschicht, einer Pigment- oder Aluminiumschicht und einer Klebeschicht.
Diese Konstruktion erzeugt beim Aufschlitzen spezifische Schwachstellen:
• SpannungsempfindlichkeitDie dünne PET-Basis dehnt sich unter zu hoher Spannung, was zu Passerfehlern und Rissen in der Beschichtung führt. Unzureichende Spannung erzeugt lockere, teleskopartige Rollen.
• BeschichtungsbrüchigkeitDie Pigment- und Metallisierungsschichten sind durch Kontakt mit Walzen oder Klingen leicht zu verkratzen. Laser- und Hologrammfolien mit Beugungsmustern sind besonders empfindlich.
• Staubentwicklung:Durch die Reibung beim Schneiden entstehen mikroskopisch kleine Aluminiumpulver- und PET-Staubpartikel. Werden diese Verunreinigungen nicht entfernt, führen sie beim Stanzen zu „Nadellöchern“ und „Goldflecken“.
Diese Materialeigenschaften erklären, warum eine universelle Folienschneidemaschine bei Heißprägefolie selten zufriedenstellende Ergebnisse liefert. Die Maschine muss speziell für eine schonende und präzise Handhabung konfiguriert werden.

Kernparameter 1: Schnittgenauigkeit und Kantenqualität
Die Schnittgenauigkeit beeinflusst direkt die Stabilität des Folienflusses beim Heißprägeprozess. Breitenfehler, die beim Schneiden vernachlässigbar erscheinen, führen im weiteren Verlauf häufig zu Passerungenauigkeiten, Folienbruch oder unvollständigen Prägemustern.
Was zu überprüfen ist:
• BreitentoleranzEinstiegskonfigurationen sollten im Jahr 2026 eine Toleranz von ±0,05 mm aufweisen. Qualitätsorientierte Betriebe sollten eine Toleranz von ±0,02 mm anstreben, während High-End-Anwendungen zur Fälschungssicherheit möglicherweise eine noch strengere Kontrolle erfordern.
• Sauberkeit der StirnflächeNach dem Aufwickeln sollte die Stirnflächenabweichung der fertigen Rolle innerhalb von ±0,2 mm liegen. Eine mangelhafte Stirnflächenqualität führt dazu, dass die Rolle auf der Stanzmaschine abweicht oder schlecht läuft.
• KantenqualitätDer Schnitt sollte flach und glatt sein – ohne Grate, weiße Ränder, Dehnungsverformungen oder Mikrorisse.
Praktischer VerifizierungstippBei einem Probeschnitt sollten Sie Ihr schwierigstes Material – die dünnste und empfindlichste Beschichtung, die Sie bearbeiten – verwenden und die Schnittkante mit einer Lupe untersuchen. Idealerweise weist der Querschnitt eine glatte Oberfläche ohne Unebenheiten auf. Feine Zacken oder Grate deuten auf unzureichende Präzision hin.
Kernparameter 2: Spannungsregelungssystem
Die Spannungsregelung gilt weithin als der wichtigste Faktor, der eine mittelmäßige Schneidemaschine von einer Hochleistungsmaschine unterscheidet. Heißprägefolie erfordert eine äußerst sorgfältige Handhabung, die in der Branche als besonders behutsam bezeichnet wird.
Das Problem bei unzureichender Spannungsregelung:
Zu hohe Spannung dehnt das PET-Substrat, beschädigt Lasergitter und verursacht Passerfehler. Zu geringe Spannung führt zu lockeren Rollen, die sich beim Abwickeln teleskopartig zusammenziehen oder verformen. Erschwerend kommt hinzu, dass sich die optimale Spannung mit zunehmendem Durchmesser der Aufwickelrolle ändert.
So sieht ein funktionierendes System aus:
• Regelung im geschlossenen Regelkreis:Die Maschine sollte hochpräzise Spannungssensoren (Schwimmwalzen oder Kraftmessdosen) mit unabhängiger Regelung für Abwickeln, Transportieren und Aufwickeln verwenden. Einfache Systeme mit offenem Regelkreis sind für dünne Folien unzureichend.
• Spannungsgenauigkeit:Erwartet wird eine Regelgenauigkeit innerhalb von ±0,5 N oder ±5 % bei einer Reaktionsgeschwindigkeit im Millisekundenbereich.
• Konusspannung:Mit zunehmendem Aufwickeldurchmesser sollte die Spannung automatisch gemäß einer festgelegten Kurve abnehmen. Dies verhindert das Phänomen „innen straff, außen locker“, das beim Schneiden schmaler Bahnen zu einem Verrutschen der Lagen führt.
• Gleitwelle für breite WerkstoffeBeim Schneiden breiter Rollen mit Dickentoleranzen helfen unabhängige Gleiteinheiten auf der Aufwickelwelle, Blasenbildung und ungleichmäßiges Aufwickeln zu vermeiden.
Für mittlere und niedrige Geschwindigkeiten sind herkömmliche Magnetpartikelbremsen nach wie vor geeignet, für hohe Geschwindigkeiten oder ultradünne Materialien ist jedoch eine Servospannungsregelung im geschlossenen Regelkreis praktisch unerlässlich.

Kernparameter 3: Konfiguration des Schneidsystems
Der Schneidmechanismus bestimmt sowohl die Schnittqualität als auch den Wartungsaufwand. Es gibt drei Hauptkonfigurationen, die jeweils für unterschiedliche Materialanforderungen geeignet sind.
Scherenschneiden (Kreisklingen)
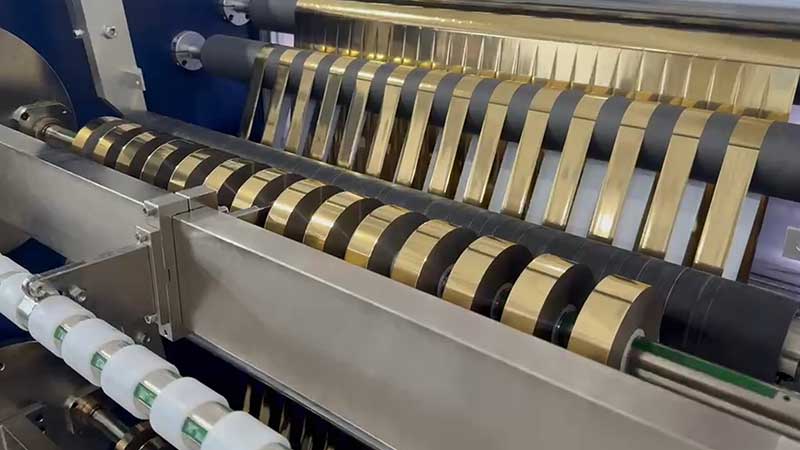
Das Schneiden mit einer Scherscheibe ist im Allgemeinen die empfohlene Methode für Heißprägefolien. Dabei kommen obere und untere Scheibenmesser zum Einsatz, die wie eine Schere wirken und einen saubereren Schnitt mit weniger Staub und längerer Standzeit als Rasierklingen ermöglichen. Die Scherwirkung erzeugt einen echten Schnitt und kein Quetschen, das das Material verformt.
Für dünne Folien (12–30 µm) wird häufig ein oberer Messerwinkel von 15°–20° empfohlen. Das Klingenmaterial sollte aus Hartmetall oder keramikbeschichtet sein, um Verschleißfestigkeit zu gewährleisten; gewöhnlicher Kohlenstoffstahl stumpft schnell ab und bildet bereits nach wenigen Kilometern Schneidleistung Grate.
Rasierklingenschneiden
Rasierklingen sind zwar günstiger und für schmale Breiten geeignet, erzeugen aber bei dickeren Folien mehr Staub und Grate. Sie eignen sich am besten für kostengünstige Ausführungen oder spezielle Anwendungen mit geringer Breite, wie z. B. Sicherheitsgewinde.
Luftmesserschneiden (berührungslos)
Bei Laserfolien und Hologrammfolien mit empfindlichen Oberflächenmikrostrukturen kann selbst geringster Kontakt durch eine Klinge oder Walze Kratzer verursachen. Das Luftmesserschneiden nutzt Druckluft, um das Material berührungslos zu schneiden und so klingenbedingte Kratzer vollständig zu vermeiden. Diese hochwertige und kostspielige Konfiguration ist den empfindlichsten Materialien vorbehalten.
Kernparameter 4: Führungsrollen und mechanische Steifigkeit
Jede Walze, die die Folienoberfläche berührt, birgt das Potenzial für Kratzer oder Mikrovibrationen, die die Beschichtung beschädigen können. Die mechanischen Grundlagen entscheiden darüber, ob ein hochpräzises Schneiden über Jahre hinweg in der Produktion gewährleistet werden kann.
Anforderungen an die Walzenspezifikationen:
• OberflächenbeschaffenheitAlle Führungsrollen sollten eine hochglanzpolierte Oberfläche mit einer Rauheit Ra ≤ 0,05 μm aufweisen. Dies verhindert Kratzer an der empfindlichen Beschichtung.
• Dynamisches GleichgewichtDie Walzen müssen dynamisch ausgewuchtet werden (typischerweise Güteklasse G2.5), um hochfrequente Mikrovibrationen zu vermeiden, die die Heißprägeschicht bei hohen Geschwindigkeiten beschädigen könnten.
• Steifigkeit der SchneidwelleDer Rundlauf der Fräswelle sollte innerhalb von 0,01 mm liegen. Unzureichende Wellensteifigkeit führt bei breiten Maschinen zu einer Durchbiegung der Wellenmitte, was unvollständige Schnitte zur Folge hat.
Kernparameter 5: Staubentfernung und Beseitigung statischer Aufladung
Beim Schneiden entsteht durch Reibung an der Schnittkante mikroskopisch kleines Aluminiumpulver und PET-Staub. Haftet dieser Staub auf der Folienoberfläche, entstehen beim Heißprägen sogenannte „Gruben“ oder „Goldflecken“, was zur Ausschussware führt.
Ein integriertes Staubabsaugungssystem mit separaten Absauganschlüssen nahe der Schneidzone ist unerlässlich. Einige moderne Maschinen arbeiten dank einer Kombination aus speziell abgewinkelten Kreismessern und Staubabsaugung nahezu staubfrei.
Die Vermeidung statischer Aufladung ist ebenso wichtig. Statische Aufladung zieht Staub an und führt dazu, dass die Streifen an den Walzen oder aneinander haften bleiben, was den Wickelvorgang stört. Antistatische Bürsten oder Ionisationsstäbe sollten an kritischen Stellen im Materialweg positioniert werden.

Automatisierung und Umrüsteffizienz: Das Gebot für 2026
Die Realität bei Heißprägefolienaufträgen im Jahr 2026 sieht so aus, dass die Spezifikationen von wenigen traditionellen Typen auf Dutzende angestiegen sind, während die Losgrößen von Zehntausenden Metern auf Hunderte oder sogar Dutzende Meter gesunken sind. Wenn ein einzelner Anlagenwechsel mehr als eine halbe Stunde Ausfallzeit erfordert, sind Kleinserienaufträge schlichtweg nicht rentabel.
Automatische Werkzeugpositionierung
Die manuelle Werkzeugpositionierung ist langsam und fehleranfällig. Die servogesteuerte automatische Werkzeugpositionierung ermöglicht es dem Bediener, die gewünschte Schnittbreite über die HMI einzugeben. Anschließend fahren die Werkzeughalter automatisch in die korrekten Positionen. Dadurch können die Umrüstzeiten von 15 Minuten auf unter 3 Minuten reduziert werden.
Hydraulische oder pneumatische Werkzeugverriegelung
Diese Systeme gewährleisten einen gleichmäßigen Druck über alle Schaufelgruppen hinweg und verhindern eine axiale Verschiebung während des Hochgeschwindigkeitsbetriebs, wodurch gleichbleibende Schlitzbreiten garantiert werden.
Zu bewertende Schnellwechselfunktionen:
• Wellenloses Abwickeln mit hydraulischer Hebevorrichtung für schnelles Beladen von Jumbo-Rollen
• Lasergestützte Kernpositionierungshilfen für die schnelle Einrichtung von Papier-/Kunststoffkernen
• Automatischer Abruf der Spannungsparameter für verschiedene Materialien und Breiten
Spezifikationen an Ihre Produktionsrealität anpassen
Bei schmalen Fertigprodukten (Zigarettenpackungen, Etiketten für Spirituosen, Sicherheitsfäden) ist eine Mindestschnittbreite zwingend erforderlich. Der Branchenstandard liegt bei etwa 20–30 mm, einige Maschinen bieten jedoch optionale Module für 8-mm-Schnittbreiten an. Für die Heißprägung von Mikrotext auf Luxusverpackungen muss die Breitentoleranz noch strenger eingehalten werden.
Wenn Sie Laser- oder Hologrammfolie verarbeitenLuftmesserschneiden oder der Einsatz einer Maschine mit besonders schonender Materialhandhabung sind unerlässlich. Standardmäßiges Scherenschneiden kann das Beugungsmuster beschädigen und dadurch unsichtbare Ausbeuteverluste verursachen.
Wenn Ihre Bestellmischung eine hohe Vielfalt aufweistBei geringen Stückzahlen sollten Funktionen wie automatische Werkzeugpositionierung und schnelle Umrüstzeiten genauso wichtig sein wie die Schnittgenauigkeit. Die Rentabilität kleiner Losgrößen hängt davon ab, die Ausfallzeiten zwischen den Aufträgen zu minimieren.
Wenn Sie eine kontinuierliche Produktion mit hohem Durchsatz durchführenGeschlossene Servospannungsregelung, zuverlässige Staubabsaugung und eine gleichbleibende Standzeit der Schneidwerkzeuge haben Priorität. Maschinen mit vorausschauenden Wartungsfunktionen, die Vibrationen, Stromstärke und Temperatur überwachen, um Werkzeugverschleiß oder Lagerausfälle vorherzusagen, sollten in Betracht gezogen werden.
Kostenüberlegungen und Marktumfeld
Der Markt für Heißprägefolien-Schneidemaschinen deckt im Jahr 2026 ein breites Preisspektrum ab. Einstiegsmodelle mit manueller Werkzeugpositionierung und offener Spannungsregelung sind zwar für einfache Anwendungen verfügbar, stoßen jedoch bei den hohen Präzisions- und Umrüstanforderungen moderner Folienproduktion an ihre Grenzen. Mittelklassemaschinen mit geschlossener Spannungsregelung und angemessener Automatisierung bieten in der Regel das beste Verhältnis von Leistung und Investition. High-End-Konfigurationen mit Vollservoantrieb, automatischer Werkzeugpositionierung und Bildverarbeitungssystemen erzielen zwar höhere Preise, liefern aber die für anspruchsvolle Anwendungen erforderliche Präzision und Effizienz.
Für Käufer in Nordamerika und Europa umfasst die Lieferantenlandschaft etablierte Hersteller von Schneidmodulen und kompletten Systemen sowie Importoptionen von asiatischen Herstellern mit unterschiedlichem technischen Leistungsvermögen und unterschiedlicher Supportinfrastruktur.
Eine letzte Empfehlung:Bevor Sie sich für eine Maschine entscheiden, bestehen Sie auf einem Probeschnitt mit Ihrem eigenen Material. Messen Sie Breitenabweichungen mit einem Messschieber und prüfen Sie die Stirnfläche mit einer Lupe. Analysieren Sie die Daten eines kontinuierlichen Laufs über mindestens 500 Meter und achten Sie dabei besonders auf die Präzisionsstabilität beim Beschleunigen, Bremsen und Walzenwechsel. Eine Maschine, die in diesen Praxistests gut abschneidet, wird Ihnen auch dann noch zuverlässig dienen, wenn die technischen Daten aus der Broschüre längst vergessen sind.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano



 Kaltfolienschneider
 Kartendruckband-Aufwickler
 Kartendruckbandschneider
 Heißprägefolien-Schneidemaschine
 Holographischer Folienschneider
 Digital Enhancement Folienschneider
 Heißprägefolienschneider RSDS7H 1350 PLUS
 Heißprägefolienschneider (RSDS7H) 1350






