Bei der Auswahl der richtigen Heißprägefolienschneidemaschine geht es nicht darum, die Maschine mit der höchsten Geschwindigkeit oder den beeindruckendsten technischen Daten zu finden. Vielmehr kommt es darauf an, die Leistungsfähigkeit der Anlage optimal auf Ihr spezifisches Material, Ihr Auftragsprofil und Ihre Qualitätsanforderungen abzustimmen. Eine Maschine, die Standardfolien mit 25 µm Stärke einwandfrei verarbeitet, kann bei 12 µm Laserfolie Schwierigkeiten haben, und ein für 1600 mm breite Masterrollen optimiertes Gerät liefert möglicherweise nicht die Präzision, die für die Produktion von 10 mm schmalen Streifen erforderlich ist.
Dieser Leitfaden erläutert die Spezifikationen, die wirklich wichtig sind, geordnet nach den Parametern, die sich direkt auf Ihren Ertrag, Ihre Effizienz und Ihr Endergebnis auswirken.
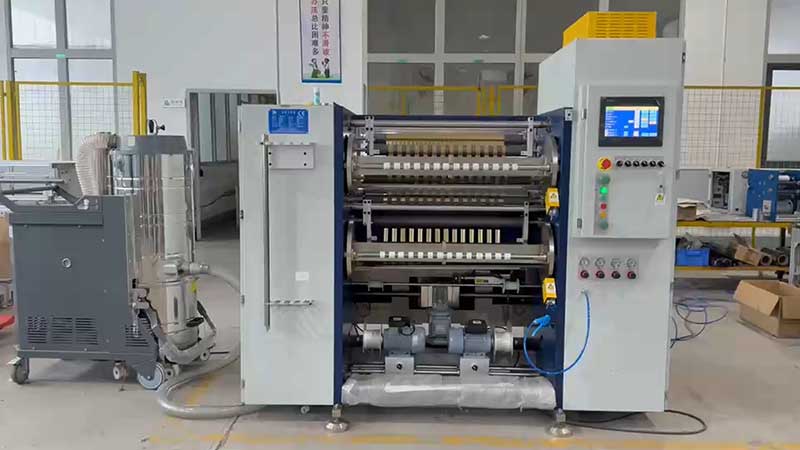
Breitenkapazität: Passen Sie die Maschine an Ihre Masterrolle und Ihr Fertigprodukt an.
Die Breitenangabe einer Längsteilmaschine umfasst zwei Dimensionen: die maximale Abwickelbreite und die minimale Schnittbreite. Beide müssen Ihren Produktionsanforderungen entsprechen.
Bei Großformatmaschinen, die Masterrollen bis zu 1600 mm verarbeiten, sind die Rahmensteifigkeit und der Durchmesser der Messerwelle entscheidend. Breitere Schnittbreiten bedeuten höhere Hebelkräfte auf die Messerwelle; gibt die Welle auch nur geringfügig unter Druck nach, wird die Bahnmitte nicht durchgeschnitten, während die Ränder überschnitten werden. Achten Sie auf Maschinen mit verstärkten Wandpaneelen aus legiertem Stahl und dynamisch ausgewuchteten Messerwellen mit großem Durchmesser. Eine Maschine der 1600-mm-Klasse muss oft mehrere Tonnen wiegen, um auch bei hohen Geschwindigkeiten stabil zu bleiben.
Bei der Fertigung schmaler Streifen unter 50 mm Breite rücken die präzise Werkzeugpositionierung und die Vermeidung von Verwicklungen in den Vordergrund. Manuelle Verriegelungssysteme neigen zu Maßabweichungen, da ungleichmäßige Spannkräfte axiale Bewegungen während des Betriebs ermöglichen. Hydraulische Verriegelungen oder hochpräzise Gleitwellen sind die zuverlässigere Wahl, wenn die Schnittbreite im Millimeterbereich gemessen wird. Bei häufigen Breitenwechseln kann ein automatisches Werkzeugpositioniersystem die Rüstzeiten durch das Anfahren der Messerhalter in programmierte Positionen von Stunden auf Minuten reduzieren.
Ein praktischer Spezifikationsrichtwert: Wenn Ihre Masterrolle 640 mm lang ist und Ihre fertigen Rollen 2 cm breit sind (üblich bei Heißprägeanlagen), muss die Maschine in der Lage sein, bei dieser geringen Breite eine Toleranz von ±0,5 mm einzuhalten.
Spannungsregulierung: Die Spezifikation, die darüber entscheidet, ob Ihre Folie den Prozess übersteht.
Heißprägefolie ist typischerweise 12–25 µm dick und besteht aus einer PET-Basisfolie, einer Trennschicht, einer Farbschicht, einer Aluminiumschicht und einer Klebeschicht. Diese Struktur reagiert äußerst empfindlich auf mechanische Belastungen. Die Spannungsregelung ist keine bloße Funktion, sondern die Grundlage dafür, ob die Maschine verkaufsfähige Produkte herstellt.
Open-Loop vs. Closed-Loop: Die unabdingbare Unterscheidung
Spannungsregelung im offenen RegelkreisEs basiert auf voreingestellten Werten und Magnetpartikelbremsen. Für Anwendungen mit niedriger Geschwindigkeit und geringen kritischen Werten unter 100 m/min ist es geeignet, kann jedoch Durchmesseränderungen beim Wickeln oder Beschleunigungs-/Verzögerungsstörungen nicht kompensieren.
Servospannungsregelung im geschlossenen RegelkreisMithilfe von Spannungssensoren oder schwimmenden Walzen wird die tatsächliche Spannung in Echtzeit gemessen und die Ab- und Aufwickelantriebe entsprechend angepasst. Dies ist die Mindestanforderung für Heißprägefolien. Ein hochwertiges Regelsystem hält die Spannungsschwankungen innerhalb von ±1 % bis ±3 % des Sollwerts; High-End-Systeme erreichen eine Präzision von ±0,5 N.
Konische Spannungsänderung: Warum konstante Spannung versagt
Mit zunehmendem Aufwickelrollendurchmesser führt die Aufrechterhaltung einer konstanten Spannung dazu, dass die äußeren Lagen die inneren Lagen zusammendrücken. Dies kann zu einem „Chrysanthemenkern“-Fehler, Lufteinschlüssen oder einem Ablösen der Aluminiumschicht führen. Die Kegelspannungsregelung reduziert die Wickelspannung automatisch gemäß einer voreingestellten Kurve mit zunehmendem Rollendurchmesser. Für Heißprägefolie wird ein Kegelkoeffizient zwischen 60 % und 80 % empfohlen, wobei die Endspannung auf 40–70 % des Ausgangswerts reduziert wird. Maschinen ohne Kegelfunktion sind unabhängig von anderen Spezifikationen für die Herstellung hochwertiger Heißprägefolie ungeeignet.
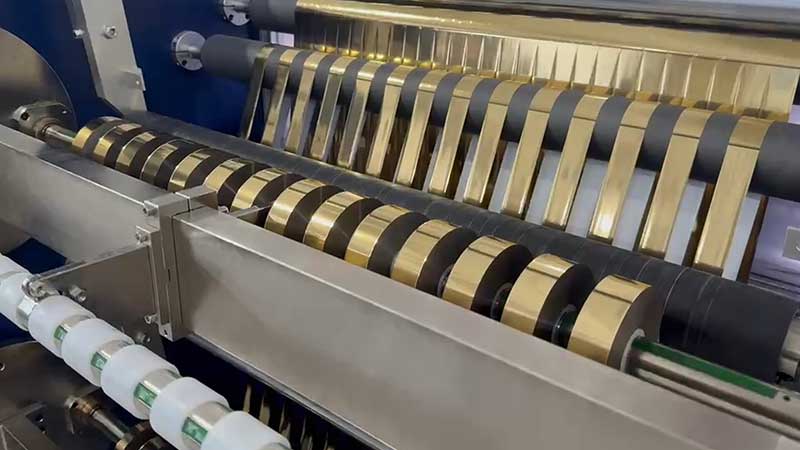
Schneidverfahren und Klingensystem: Schneiden versus Reißen
Der Unterschied zwischen einer sauberen und einer gratigen Kante ist der Unterschied zwischen „Schneiden“ und „Reißen“. Eine stumpfe Klinge oder eine ungeeignete Klingengeometrie drückt und bricht die Folie, anstatt sie sauber abzuschneiden. Dadurch entstehen mikroskopisch kleine Grate und Aluminiumstaub, die die Bahn verunreinigen und Heißprägefehler verursachen.
Für Heißprägefolien ist das Kreisscherenverfahren (mit oberen und unteren Rotationsmessern) Industriestandard. Dieses Verfahren erzeugt einen glatten, sauberen Schnitt mit minimaler Verformung. Rasierklingen- oder Quetschschneideverfahren sind für PET-Folien weniger geeignet, da sie zu Kantenverformungen oder unvollständiger Trennung neigen.
Zu überprüfende Spezifikationen des Schlüsselblatts:
• Klingenmaterial:Wolframkarbid- oder diamantbeschichtete Klingen bieten die für PET-Basisfolien erforderliche Verschleißfestigkeit.
• KlingeneinstellungDer Abstand und die Überlappung zwischen Ober- und Unterklinge müssen präzise einstellbar sein. Zu viel Abstand führt zu unvollständigen Schnitten, zu wenig beschleunigt den Verschleiß.
• Steifigkeit der Schaufelwelle:Bei Breiten über 800 mm ist eine dynamisch ausgewuchtete Welle mit großem Durchmesser unerlässlich, um Durchbiegungen und ungleichmäßige Schnitttiefen über den Steg zu verhindern.
Bahnführung und Kantenkontrolle: Vermeidung von Abweichungen, bevor sie zu Ausschuss führen
Selbst bei perfekter Spannungsregelung kann die Materialbahn bei hohen Geschwindigkeiten seitlich abdriften. Ein Kantenpositionsregelungssystem (EPC) sorgt dafür, dass die Folie beim Eintritt in die Schneidestation ausgerichtet bleibt.
Für Heißprägefolien – insbesondere metallisierte und holografische Varianten – sind Ultraschall-Kantensensoren die bevorzugte Lösung. Sie werden durch die reflektierende Oberfläche der Folie nicht beeinträchtigt, die optische Sensoren stören kann. Für Anwendungen, die eine präzise Ausrichtung auf gedruckte Markierungen erfordern, bieten CCD-Bildverarbeitungssysteme eine automatische Kanten- oder Linienerkennung.
Die Korrekturreaktionszeit muss der Schnittgeschwindigkeit entsprechen. Bei 300 m/min und darüber muss der Aktor Korrekturen innerhalb von Millisekunden durchführen; andernfalls lässt sich die Kantenschwingung nicht wirksam unterdrücken.
Geschwindigkeitsbewertungen: Die Zahl richtig interpretieren
Die Hersteller werben mit maximalen mechanischen Geschwindigkeiten von 50 m/min bei sparsamen Modellen bis hin zu 500 m/min bei Hochleistungsmaschinen. Entscheidend ist jedoch die stabile Arbeitsgeschwindigkeit.
Eine Maschine mit einer Nenngeschwindigkeit von 500 m/min erreicht mit dünner Folie einen stabilen, fehlerfreien Betrieb möglicherweise nur bei 300–350 m/min. Achten Sie bei der Bewertung der Geschwindigkeitsspezifikationen auf Folgendes:
• Stabile Betriebsgeschwindigkeitfür Ihre spezifische Materialstärke
• Daten zu Spannungsschwankungenbei Beschleunigung, Verzögerung und stationärem Zustand
• Nachgewiesene Leistungwährend des tatsächlichen Probeschnitts, nicht unter den Bedingungen der Broschüre.
Geschwindigkeit ist untrennbar mit Breite und Material verbunden. Eine 1600 mm breite Maschine, die dünne Hologrammfolie mit 400 m/min verarbeitet, stellt eine grundlegend andere technische Herausforderung dar als eine 400 mm breite Maschine, die Standardfolie mit derselben Geschwindigkeit verarbeitet. Je breiter und dünner das Material, desto stärker müssen Antriebssystem, Spannungsalgorithmus und Rahmensteifigkeit der Maschine darauf ausgelegt sein.
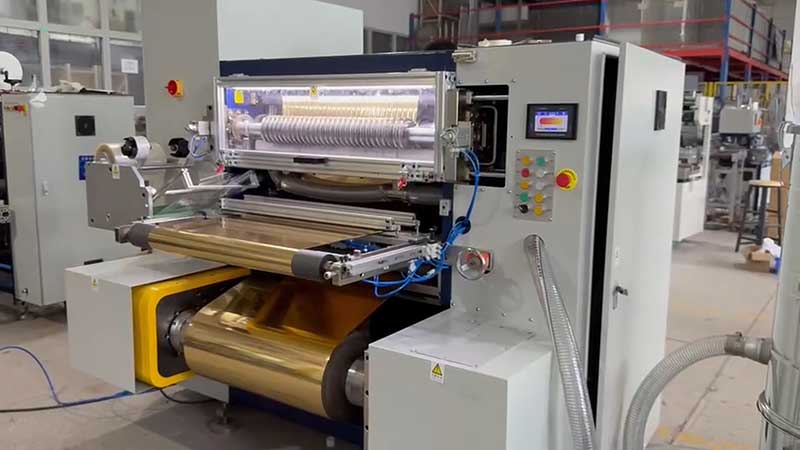
Automatisierung und Umrüsteffizienz: Der versteckte Kostentreiber
Die Auftragsprofile für Heißprägefolien haben sich hin zu kleineren Losgrößen und größerer Vielfalt verschoben. Eine Maschine, die Stunden für den Wechsel von einer Breite zur anderen benötigt, kann diesen Markt unabhängig von ihrer Präzision nicht rentabel bedienen.
Automatische WerkzeugpositionierungDer Bediener kann die gewünschten Schlitzbreiten eingeben, woraufhin motorisierte Klingenhalter die programmierten Positionen anfahren. Dadurch verkürzt sich die Umrüstzeit von 30–60 Minuten auf unter 5 Minuten und menschliche Positionierungsfehler werden vermieden.
RezeptverwaltungSpeichert Spannungs-, Geschwindigkeits- und Klingendruckparameter für jede Material- und Breitenkombination und ermöglicht so den Abruf per Knopfdruck für Nachbestellungen.
Staub- und Antistatikkontrolle: Schutz der unsichtbaren Oberflächen
Beim Schneiden entstehen mikroskopisch kleine Aluminium- und Kunststoffpartikel an der Schnittkante. Haften diese Partikel an der Folienoberfläche, führen sie zu winzigen Fehlern im Heißprägeprozess. Statische Elektrizität, die insbesondere bei PET-Folie problematisch ist, zieht diese Verunreinigungen an und hält sie fest.
Zu beachtende Spezifikationen:
• Ionisationsstäbeam Schnittpunkt und vor dem Aufwickeln, um die statische Ladung zu neutralisieren
• Kontaktreinigungswalzenkombiniert mit einer Vakuumabsaugung im Bereich der Schaufeln, um Partikel direkt an der Quelle abzufangen
• Antistatische Bürstenauf Führungsrollen, um eine Ladungsansammlung entlang des Bahnverlaufs zu verhindern
Die nicht messbare Spezifikation: Probeschnittleistung
Kein Datenblatt ersetzt den Testlauf Ihres Materials auf der Maschine. Führen Sie vor dem Kauf einen Probelauf mit Ihrer anspruchsvollsten Folie durch – der dünnsten, der statisch anfälligsten oder der mit der empfindlichsten Beschichtung. Untersuchen Sie die Schnittkante unter Vergrößerung auf Mikrorisse. Messen Sie die Breitenkonstanz über die gesamte Rolle. Prüfen Sie die aufgewickelte Rolle auf gleichmäßige Spannung vom Kern bis zur Oberfläche.
Eine Maschine, die zwar alle Spezifikationen auf dem Papier erfüllt, aber Grate oder ungleichmäßige Materialspannung erzeugt, ist die falsche Maschine. Die Spezifikationen sind wichtig, weil sie die Leistung ermöglichen – aber erst beim Probeschneiden zeigt sich die wahre Leistungsfähigkeit.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Kaltfolienschneider
 Kartendruckband-Aufwickler
 Kartendruckbandschneider
 Heißprägefolien-Schneidemaschine
 Holographischer Folienschneider
 Digital Enhancement Folienschneider
 Heißprägefolienschneider RSDS7H 1350 PLUS
 Heißprägefolienschneider (RSDS7H) 1350






