Einführung
Wer mit Heißprägefolie arbeitet, weiß es bereits: Die Qualität des fertigen Prägeergebnisses hängt maßgeblich von den Vorbereitungsschritten ab, bevor die Folie überhaupt in die Presse gelangt. Beim Schneiden – wo Jumbo-Rollen auf die gewünschte Breite gebracht werden – entscheidet sich, ob Präzision erreicht oder verloren geht. Wie es in der Branche heißt: „30 % heiß, 70 % geschnitten.“
Heißprägefolie ist typischerweise nur 12–30 µm dick und besteht aus mehreren Schichten, darunter eine PET-Basisfolie, eine Trennschicht, eine Farbschicht, eine Aluminiumbeschichtung und ein Klebstoff. Aufgrund dieser empfindlichen Struktur reagiert sie äußerst empfindlich auf Spannungsschwankungen, mechanische Vibrationen und sogar Umgebungsbedingungen. Bei Schneidemaschinen mit Geschwindigkeiten von 200–400 m/min und Genauigkeitsanforderungen von ±0,1 mm summieren sich kleine Probleme schnell zu teurem Ausschuss.
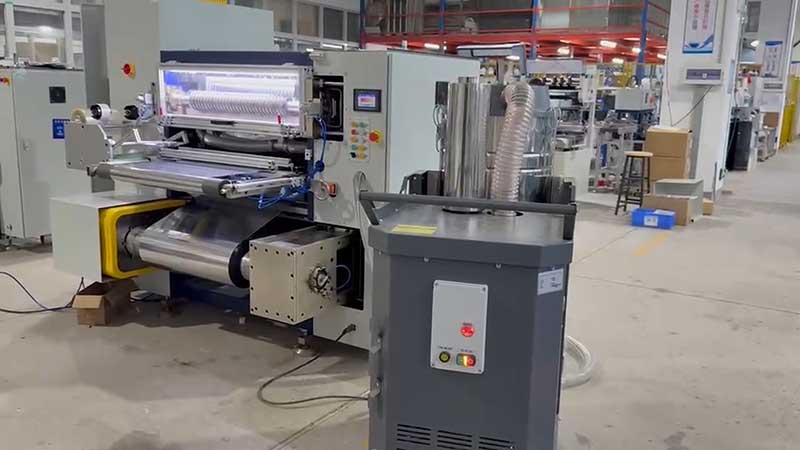
Dieser Leitfaden behandelt die häufigsten Probleme beim Schneiden von Heißprägefolien und bietet praxiserprobte Lösungen. Ob Sie eine Schneidanlage betreiben oder geschnittene Rollen von einem Lieferanten beziehen – das Verständnis dieser Fehlerursachen hilft Ihnen, die Qualität zu sichern und Ausfallzeiten zu reduzieren.

1. Grate und raue Kanten: Die häufigste Beanstandung
So sieht es aus:Die Schnittkante weist fadenförmige Grate, ein sägezahnartiges Muster oder sichtbare Abriebspuren auf. Die Folienoberfläche kann zudem Pulver anziehen, das den nachfolgenden Stanzvorgang beeinträchtigt.
Warum das passiert:Grate lassen sich fast immer auf eine von vier Ursachen zurückführen – Zustand der Klinge, Spannungsinstabilität, statische Elektrizität oder Probleme mit der Walzenoberfläche.
So lösen Sie das Problem:
Beginnen Sie mit den Klingen.Stumpfe oder abgebrochene Klingen sind die Hauptursache. Eine abgenutzte Klinge schneidet die Folie nicht mehr sauber, sondern reißt ein, wodurch Mikrorisse am Rand entstehen, die sich später zu Graten oder vollständigen Brüchen ausweiten. Prüfen Sie die Kanten auf Absplitterungen und messen Sie die Überlappung zwischen oberer und unterer Klinge – typischerweise 0,5–1,5 mm, abhängig von der Foliendicke. Bei dünneren Materialien verwenden Sie den unteren Wert. Der seitliche Abstand zwischen den Klingen sollte 0,03–0,08 mm betragen, etwa die Dicke eines DIN-A4-Blatts. Bei Folien unter 12 µm ist eine möglichst geringe Toleranz anzustreben: Schneiden Sie die Folie sauber, ohne sie einzuklemmen.
Spannung stabilisierenUngleichmäßige Spannung ist die am häufigsten übersehene Ursache. Bei schwankender Abwickelspannung wandert der Folienstreifen im Schneidbereich leicht, was zu welligen oder unregelmäßigen Kanten führt. Prüfen Sie, ob Ihre Abwickelbremse oder Spannungsregelung stabil arbeitet. Ein einfacher Test: Fahren Sie mit niedriger Geschwindigkeit (10–20 m/min) und beobachten Sie, ob alle Schnittstreifen gleichmäßig straff sitzen. Sind die mittleren Streifen straff und die Randstreifen locker, muss der Winkel der Richtwalze oder die Kegeleinstellung angepasst werden.
Statische Aufladung beseitigenHeißprägefolie wird auf einem Kunststofffoliensubstrat aufgebracht. Durch die hohe Reibung entsteht statische Elektrizität, die Folienstaub und -rückstände an die Schnittkante zieht. Installieren Sie daher vor und nach dem Schneidgerät Antistatikleisten oder Ionisationsdüsen und stellen Sie sicher, dass der Erdungswiderstand der Maschine unter 4 Ω liegt.
Walzen reinigen und prüfenFremdkörper oder Klebstoffablagerungen auf den Walzenoberflächen verursachen ungleichmäßigen Anpressdruck. Wischen Sie die Führungswalzen mit einem sauberen, fusselfreien Tuch ab und prüfen Sie sie auf eingebettete Partikel, die die Folienoberfläche beschädigen könnten.
2. Folienbruch: Wenn die Produktion eingestellt wird
So sieht es aus:Beim Schneiden reißt oder bricht der Folienstreifen, wodurch die Produktionslinie angehalten werden muss. Dies führt zu Materialverschwendung, mindert die Produktivität und tritt, sobald das Problem einmal aufgetreten ist, häufig wiederholt auf.
Warum das passiertViele Bediener passen die Spannung instinktiv an, wenn die Folie reißt. Die Spannung ist jedoch nur eine von vier möglichen Ursachen. Die Überprüfung dieser Ursachen nacheinander behebt über 90 % der Bruchvorfälle.
So lösen Sie das Problem:
Überprüfen Sie zuerst die Klinge.Eine stumpfe Klinge schneidet nicht, sondern reißt. Die entstehenden Kantenrisse breiten sich unter Spannung aus, bis der Streifen vollständig reißt. Wenn sich die Klinge stumpf anfühlt oder beim leichten Überstreichen mit dem Finger (vorsichtig!) Kerben aufweist, muss sie ausgetauscht werden. Überprüfen Sie außerdem die Klingenüberlappung – typischerweise 0,05–0,1 mm für Heißprägefolie – und den Seitendruck, der über die gesamte Breite gleichmäßig sein sollte.
Führungsrollen und Folienrollen prüfen.Kratzer, Fremdkörper oder Klebstoffablagerungen auf den Walzenoberflächen wirken wie winzige Klingen und beschädigen die Folie wiederholt. Festsitzende Lager erzeugen Reibung, die dazu führt, dass die Folie unter Spannung rutscht und reißt. Drehen Sie jede Führungswalze manuell, um einen reibungslosen Lauf zu prüfen, und reinigen Sie die Oberflächen mit einem geeigneten Lösungsmittel.
Testen Sie das System zur statischen EntladungStatische Aufladung führt dazu, dass die Folie an den Walzen oder dem Maschinengehäuse haftet und einen unregelmäßigen Widerstand erzeugt, der den Streifen sofort reißen kann. Achten Sie bei schwachem Licht auf blauviolette Funken an den Stellen, an denen die Folie eine Walze verlässt. Prüfen Sie, ob sich Staub auf der Antistatikleiste angesammelt hat und diese dadurch an Wirksamkeit verloren hat, und überprüfen Sie die Hochspannungsversorgung und die Erdung.
Untersuchen Sie anschließend das Spannungssystem.Wenn die ersten drei Prüfungen erfolgreich verlaufen, sollten Sie die Spannungssensoren (verstaubt oder mechanisch blockiert), die Magnetpulverkupplungen/-bremsen (Alterung führt zu nichtlinearer Drehmomentabgabe) und die Kegeleinstellungen überprüfen. Eine Kupplung, die bei niedriger Drehzahl normal funktioniert, aber nach dem Beschleunigen die Folie reißt, ist ein typisches Anzeichen für Verschleiß des Magnetpulvers.
3. Kantenfehlausrichtung und „Turm“-Rollen
So sieht es ausBeim Schneiden oder Aufwickeln driftet der Folienstreifen seitlich ab. Die fertige Rollenendfläche erscheint turm- oder glockenförmig, und die Kanten können aneinanderstoßen und die Folie beschädigen.
Warum das passiert:Das Kantenkorrektursystem, die Parallelität der Führungsrollen oder die Abwickelausrichtung sind beeinträchtigt.
So lösen Sie das Problem:
Beginnen Sie mit dem Korrektursensor.Fotoelektrische und Ultraschallsonden werden häufig durch Staub oder Folienfragmente blockiert – ein häufiger „toter Fleck“, der das Korrektursystem praktisch funktionsunfähig macht. Reinigen Sie die Sondenlinse regelmäßig und positionieren Sie sie mittig am Folienrand. Stellen Sie einen Totraum von etwa ±1 mm ein, um ständige, nervöse Korrekturen zu vermeiden.
Parallelität der Führungsrollen prüfenNicht parallele Walzen drücken die Folie seitlich. Überprüfen Sie mithilfe eines Laser-Ausrichtwerkzeugs oder einer Drahtausrichtung, ob die Walzenachsen innerhalb von 0,2 mm/m parallel verlaufen. Achten Sie besonders auf die Druckwalzen, die Antriebswalzen sowie die Walzen unmittelbar vor und nach dem Schneidwerk.
Prüfen Sie die Abwickelausrichtung.Die Jumbo-Rolle muss mittig auf der Abwickelwelle sitzen. Ist der Rollenkern nicht mittig oder die Welle nicht waagerecht, wird die Folie in einem Winkel zugeführt, der durch keine nachgelagerte Korrektur vollständig ausgeglichen werden kann.
Untersuchen Sie den Klingenhalter auf seitliche KräfteAsymmetrischer Druck der oberen und unteren Klingen kann den Streifen zur Seite drücken. Prüfen Sie das axiale Spiel der Messerwelle – es sollte ≤ 0,03 mm betragen – und stellen Sie sicher, dass der Werkzeughalter symmetrisch angeordnet ist.
4. Falten und unebene Endflächen an fertigen Walzen
So sieht es ausDie Wundrolle weist eine faltige Oberfläche, Zwischenschichtverschiebungen oder eine unebene, konkave Endfläche auf oder zeigt in der Nähe des Kerns „Chrysanthemenkern“-Muster.
Warum das passiertDies ist fast immer ein Problem der Spannungsregelung, insbesondere eine unzureichende Kegelspannung oder ein falscher Wickeldruck.
So lösen Sie das Problem:
Die Kegelspannung korrekt anwenden.Mit zunehmendem Rollendurchmesser führt die Aufrechterhaltung einer konstanten Spannung dazu, dass die äußeren Lagen die inneren zusammendrücken und Falten bilden. Durch die Kegelspannung wird die Spannung mit zunehmendem Durchmesser reduziert, typischerweise mit einem Kegelkoeffizienten von 15–25 %. Die Anfangsspannung sollte etwa 8–12 % der Bruchfestigkeit des Materials betragen und bis zum Rollenende auf 40–70 % dieses Wertes reduziert werden.
Walzendruck an Walzendurchmesser anpassenHerkömmliche Walzen mit festem Anpressdruck führen zu einem Widerspruch: Mit zunehmendem Walzendurchmesser sinkt die äußere Spannung, der Walzendruck bleibt jedoch hoch, was zu Faltenbildung führt. Schwimmende Anpresswalzen, die ihre Position automatisch anpassen, sind hier die bessere Lösung. Falls Ihre Maschine über feste Walzen verfügt, stellen Sie den Anpressdruck für Walzen mit großem Durchmesser im unteren Bereich des Einstellbereichs ein.
Überprüfen Sie die Wicklungsspannungssensoren.Mit Staub bedeckte oder mechanisch blockierte Spannungssensoren oder Tänzerrollen liefern dem Controller falsche Daten. Prüfen Sie, ob die Spannungsanzeige im Leerlauf auf Null zurückkehrt und sich unter statischer Last linear ändert.

5. Ungleichmäßige Schnittbreite und Maßabweichung
So sieht es ausDie Schlitzbreite ist nicht gleichmäßig über den gesamten Schnitt, oder die fertige Rolle ist nicht rechtwinklig. Eine Seite kann breiter sein als die andere.
Warum das passiertDies lässt sich in der Regel auf einen Rundlauffehler der Klingenwelle, eine Fehlausrichtung der Führungsrolle oder eine falsche Spannung zurückführen, die zu einem Verlaufen des Bandes führt.
So lösen Sie das Problem:
Messen Sie den Rundlauf der Klingenwelle.Dies ist ein Präzisionsproblem, das leicht übersehen wird. Überprüfen Sie den Rundlauf der Sägewelle mit einer Messuhr. Für hochpräzises Schneiden sollte der Rundlauf innerhalb von 0,003 mm liegen. Lagerverschleiß oder eine verbogene Welle führen zu einem schwankenden Schnittdruck bei jeder Umdrehung und somit zu welligen oder gezackten Schnittkanten.
Überprüfen Sie die Ausrichtung des gesamten Materialwegs.Verwenden Sie ein Maßband oder einen Laser-Zentrierer, um zu überprüfen, ob alle Führungsrollen parallel zur Bezugsebene der Maschine verlaufen. Eine Abweichung von mehr als 0,5 mm/m über die Breite führt dazu, dass das Material einseitig läuft.
Prüfen Sie, ob das Korrektursystem funktioniert und nicht nur „eingeschaltet“ ist.Ein Korrektursystem, das träge reagiert oder überkorrigiert, kann zu Breitenabweichungen führen, da die Maschine die Mittelstellung sucht. Aktivieren Sie den Sensor manuell, indem Sie eine Seite abdecken, und beobachten Sie, ob die Ausrichtwalze in die entgegengesetzte Richtung gleichmäßig reagiert.
6. Vorbeugende Wartung: Die wahre Lösung
Die meisten Probleme beim Schneiden sind keine plötzlichen Ausfälle – sie entwickeln sich mit der Zeit durch Verschleiß der Klingen, Ablagerungen in den Walzen und Alterung der Spannkomponenten. Regelmäßige Wartung verhindert die meisten Notfälle:
Täglich:Reinigen Sie Klingen, Führungsrollen und Sensorlinsen. Prüfen Sie auf offensichtliche Klingenabsplitterungen.
WöchentlichLuftsysteme und Getriebekomponenten prüfen. Ansprechverhalten des Spannungssystems überprüfen. Funktion der statischen Entladung prüfen.
Monatlich:Maschinengenauigkeit kalibrieren. Rundlauf der Messerwelle und Parallelität der Walzen prüfen. Funktion der Magnetpulverkupplung/-bremse prüfen.
VierteljährlichSchmieröl und Filter wechseln. Die Lebensdauer der Klingen regelmäßig überprüfen und die Klingen planmäßig austauschen, anstatt auf einen Ausfall zu warten.
Führen Sie ein einfaches Protokoll über Fehler, Parameter und Materialchargen. Muster lassen sich schnell erkennen – ein bestimmter Folienlieferant, eine bestimmte Spannungseinstellung oder eine saisonale Luftfeuchtigkeitsänderung, die mit Qualitätsproblemen korreliert.
Fazit: Präzision ist ein System, keine Einstellung.
Probleme beim Heißprägen von Folien haben selten nur eine einzige Ursache. Ein Grat kann durch Klingenverschleiß entstehen, sich durch statische Aufladung verschlimmern und bei Spannungsspitzen während der Beschleunigung zu einem Bruch führen. Die Betreiber und Hersteller, die eine gleichbleibend hohe Qualität erzielen, betrachten das Schneiden als ein System: Klingen, Spannung, Walzen, statische Kontrolle und Materialhandhabung interagieren miteinander.
Für Unternehmen, die geschnittene Heißprägefolie beziehen, gelten dieselben Prinzipien. Ein Lieferant, der sich mit Klingengeometrie, Kegelspannung und statischer Belastungsreduzierung auskennt, produziert Rollen, die auf Ihrer Prägemaschine sauberer laufen und weniger Ausfälle und Stillstandszeiten verursachen. Fragen Sie bei der Auswahl von Folienlieferanten nach deren Schneidprozess und Qualitätskontrolle – die Antwort erklärt oft den Unterschied zwischen Folie, die lediglich die Spezifikationen erfüllt, und Folie, die optimale Leistung erbringt.
Haben Sie eine spezielle Herausforderung beim Schneiden? Unser technisches Team hilft Ihnen, die Ursache zu ermitteln und die passende Lösung zu finden. Kontaktieren Sie uns für eine Beratung.
 English
 Deutsch
 Français
 Español
 Português
 日本語
 русский
 한국어
 عربي
 ภาษาไทย
 Tiếng Việt
 Italiano





 Kaltfolienschneider
 Kartendruckband-Aufwickler
 Kartendruckbandschneider
 Heißprägefolien-Schneidemaschine
 Holographischer Folienschneider
 Digital Enhancement Folienschneider
 Heißprägefolienschneider RSDS7H 1350 PLUS
 Heißprägefolienschneider (RSDS7H) 1350






